Máquina de enderezado por tensión para chapas de aluminio
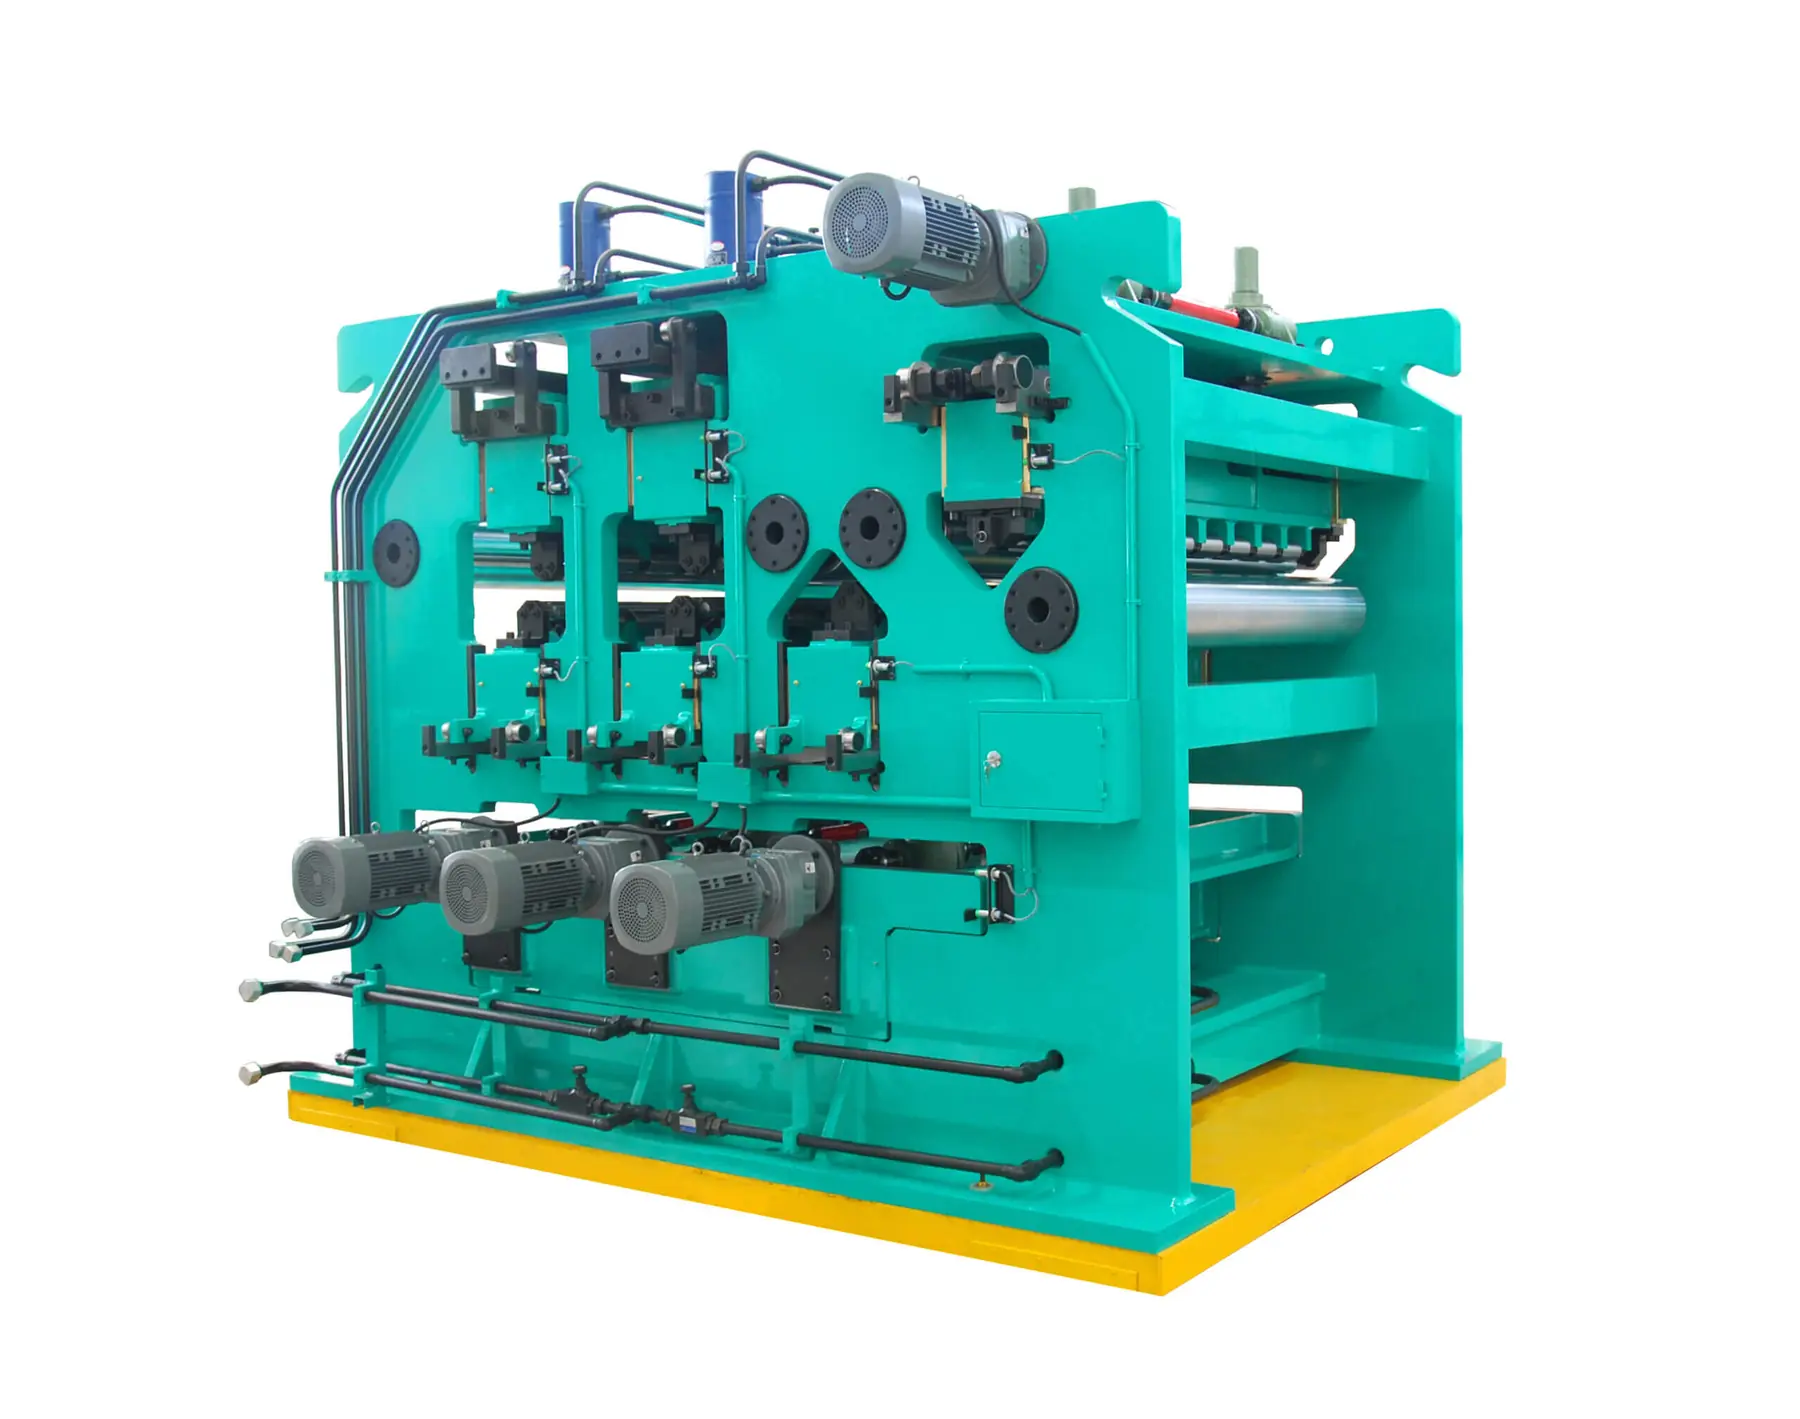
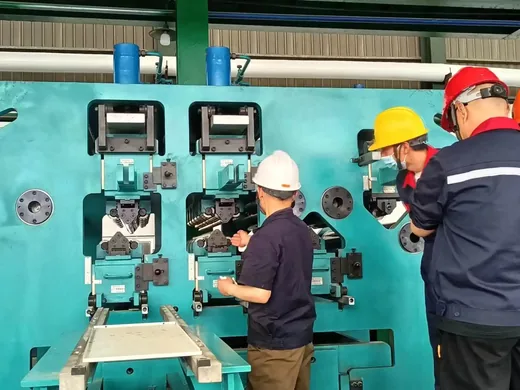
La máquina de enderezado por tensión estira la banda mediante tensión y flexión continua para mejorar su forma superficial. Dos rodillos de tensión en la entrada y la salida estabilizan la tensión y reducen fluctuaciones, mientras que el conjunto de rodillos incrementa progresivamente la fuerza de tracción.
- Dos rodillos de tensión en entrada y salida
- Unidad de enderezado con dos filas de componentes de flexión
- Rodillos equilibradores integrados
- Corrección en dos etapas de deformación
Beneficios clave
Qué logra la corrección en dos etapas.
Reparto uniforme de deformaciones
En la primera etapa, la banda sufre deformación alterna que distribuye uniformemente las deformaciones residuales por toda la sección.
Corrección total de forma
En la segunda etapa se corrige totalmente la forma, mejorando la geometría y las propiedades mecánicas de la banda.
Elimina defectos tridimensionales
El enderezador por tensión elimina ondulación bilateral, ondulación unilateral, ondulación central, ondulación de dos nervios, alabeo, arqueo y defectos potenciales de chapa.
Dónde se utiliza
Dónde se utiliza.
- Industria siderúrgica, en procesamiento de chapa
- Industria automotriz: carrocerías, puertas y techos de vehículos
- Procesamiento de chapas de aluminio para superficie vista
- Líneas que exigen mejora de geometría y propiedades mecánicas
Para quién es
- Procesadores de chapa de aluminio con exigencia de forma
- Proveedores del sector automotriz de piezas de carrocería
- Plantas siderúrgicas con defectos de forma persistentes
- Responsables de calidad que reciben rechazos por alabeo o arqueo
Problemas que resuelve
- Ondulación bilateral, unilateral y central en la banda
- Ondulación de dos nervios, alabeo y arqueo de la chapa
- Defectos potenciales de chapa que aparecen tras el corte
- Fluctuaciones de tensión durante el enderezado
Características técnicas
Cómo está compuesta la unidad de enderezado.
Dos filas de componentes de flexión
La unidad de enderezado cuenta con dos filas de componentes de flexión y rodillos equilibradores, que son los que hacen posible el trabajo en dos etapas.
Deformación alterna en primera etapa
En la primera etapa la banda sufre deformación alterna, cuyo objetivo es distribuir uniformemente las deformaciones residuales antes de corregir la forma.
Corrección final en segunda etapa
En la segunda etapa se corrige totalmente la forma, lo que mejora tanto la geometría como las propiedades mecánicas de la banda.
Especificaciones
Configuración documentada para chapa de aluminio. El dimensionado se fija sobre la aleación y el formato reales.
| Material | Chapas de aluminio |
|---|---|
| Principio | Tensión y flexión continua |
| Rodillos de tensión | Dos, en entrada y salida |
| Unidad de enderezado | Dos filas de componentes de flexión y rodillos equilibradores |
| Etapas de corrección | Dos: deformación alterna y corrección de forma |
| Defectos corregidos | Ondulación bilateral, unilateral, central y de dos nervios, alabeo y arqueo |
| Sectores | Siderurgia y automoción |
Materiales
- Bastidor de acero de construcción para línea de enderezado
- Rodillos de tensión de entrada y salida
- Componentes de flexión y rodillos equilibradores
Proceso de fabricación
Definición del material
La aleación, el espesor y el ancho determinan la fuerza de tracción y la geometría de flexión aplicables.
Fabricación del bastidor
Construcción del bastidor y de los soportes de los rodillos de tensión de entrada y salida.
Montaje de la unidad de enderezado
Montaje de las dos filas de componentes de flexión y de los rodillos equilibradores.
Verificación
Comprobación de la estabilidad de la tensión y del resultado de las dos etapas de corrección.
Control de calidad
- Verificación de la estabilidad de tensión en entrada y salida
- Comprobación del funcionamiento de las dos filas de flexión
- Control de los rodillos equilibradores
- Prueba de corrección sobre los defectos de forma previstos
Opciones de personalización
- Configuración según aleación, espesor y ancho
- Adaptación a chapa de acero además de aluminio
- Integración con la línea de proceso existente
- Suministro posterior del conjunto de rodillos de recambio
Guía de uso
- Verificar la estabilidad de la tensión antes de cada campaña
- Ajustar las dos etapas de forma independiente según el defecto de entrada
- Registrar el tipo de defecto corregido por aleación y formato
- Revisar el estado de los rodillos equilibradores en parada programada
Comparativa
Frente a un enderezado en una sola etapa.
| Etapas de trabajo | Dos etapas: reparto de deformaciones residuales y corrección total de forma |
|---|---|
| Defectos cubiertos | Ondulación bilateral, unilateral, central y de dos nervios, alabeo y arqueo |
| Estabilidad de tensión | Rodillos de tensión en entrada y salida que reducen fluctuaciones |
| Efecto adicional | Mejora la geometría y también las propiedades mecánicas de la banda |
Productos relacionados
Nivelador de tensión de doble curvado y doble nivelación
Dos unidades de curvado y dos de nivelación para acero al carbono destinado a la industria de energías nuevas.
Ver detallesNivelador de tensión para línea de galvanizado de 1550 mm
Nivelado por tracción para colada, laminación, trefilado y enderezado en la industria siderúrgica.
Ver detalles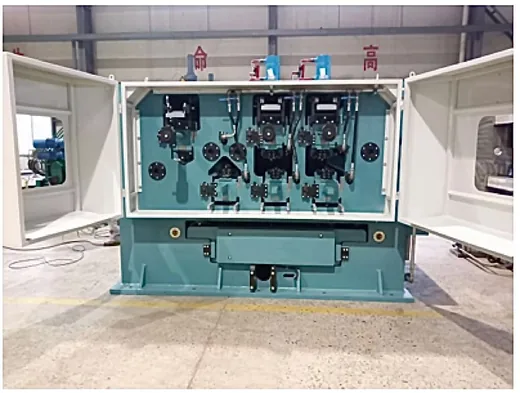
Nivelador-estirador húmedo DualBending DualLevelling
Equipo de acabado de tipo húmedo para banda ancha de hasta 2700 mm y 4,0 mm, con velocidades de hasta 500 m/min.
Ver detalles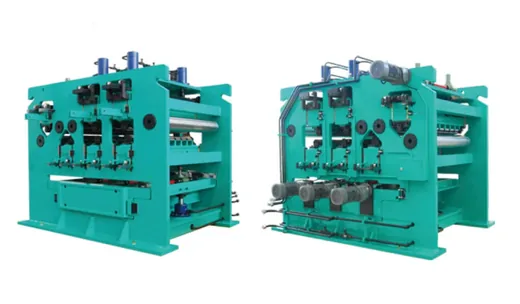
Enderezador por estiramiento seco de doble curvado y doble nivelado
Equipo de acabado de gama alta para galvanizado por inmersión en caliente, con estructura reforzada de doble curvado más doble nivelado.
Ver detallesPreguntas frecuentes sobre Máquina de enderezado por tensión para chapas de aluminio
¿Qué defectos elimina exactamente?
Ondulación bilateral, ondulación unilateral, ondulación central, ondulación de dos nervios, alabeo, arqueo y defectos potenciales de chapa.
¿Por qué dos etapas?
En la primera la banda sufre deformación alterna para distribuir uniformemente las deformaciones residuales; en la segunda se corrige totalmente la forma. Separar ambas es lo que permite un resultado completo.
¿Mejora solo la forma?
No. La segunda etapa mejora tanto la geometría como las propiedades mecánicas de la banda.
¿Cómo se controla la tensión?
Con dos rodillos de tensión situados en la entrada y la salida, que estabilizan la tensión y reducen sus fluctuaciones.
¿Sirve para acero?
Esta configuración está orientada a chapa de aluminio, aunque se usa ampliamente en la industria siderúrgica. Indique el material y el grado para confirmar la configuración.
¿Qué defecto de forma tiene que eliminar?
Describa el defecto, la aleación y el formato y le propondremos la configuración de enderezado por tensión.