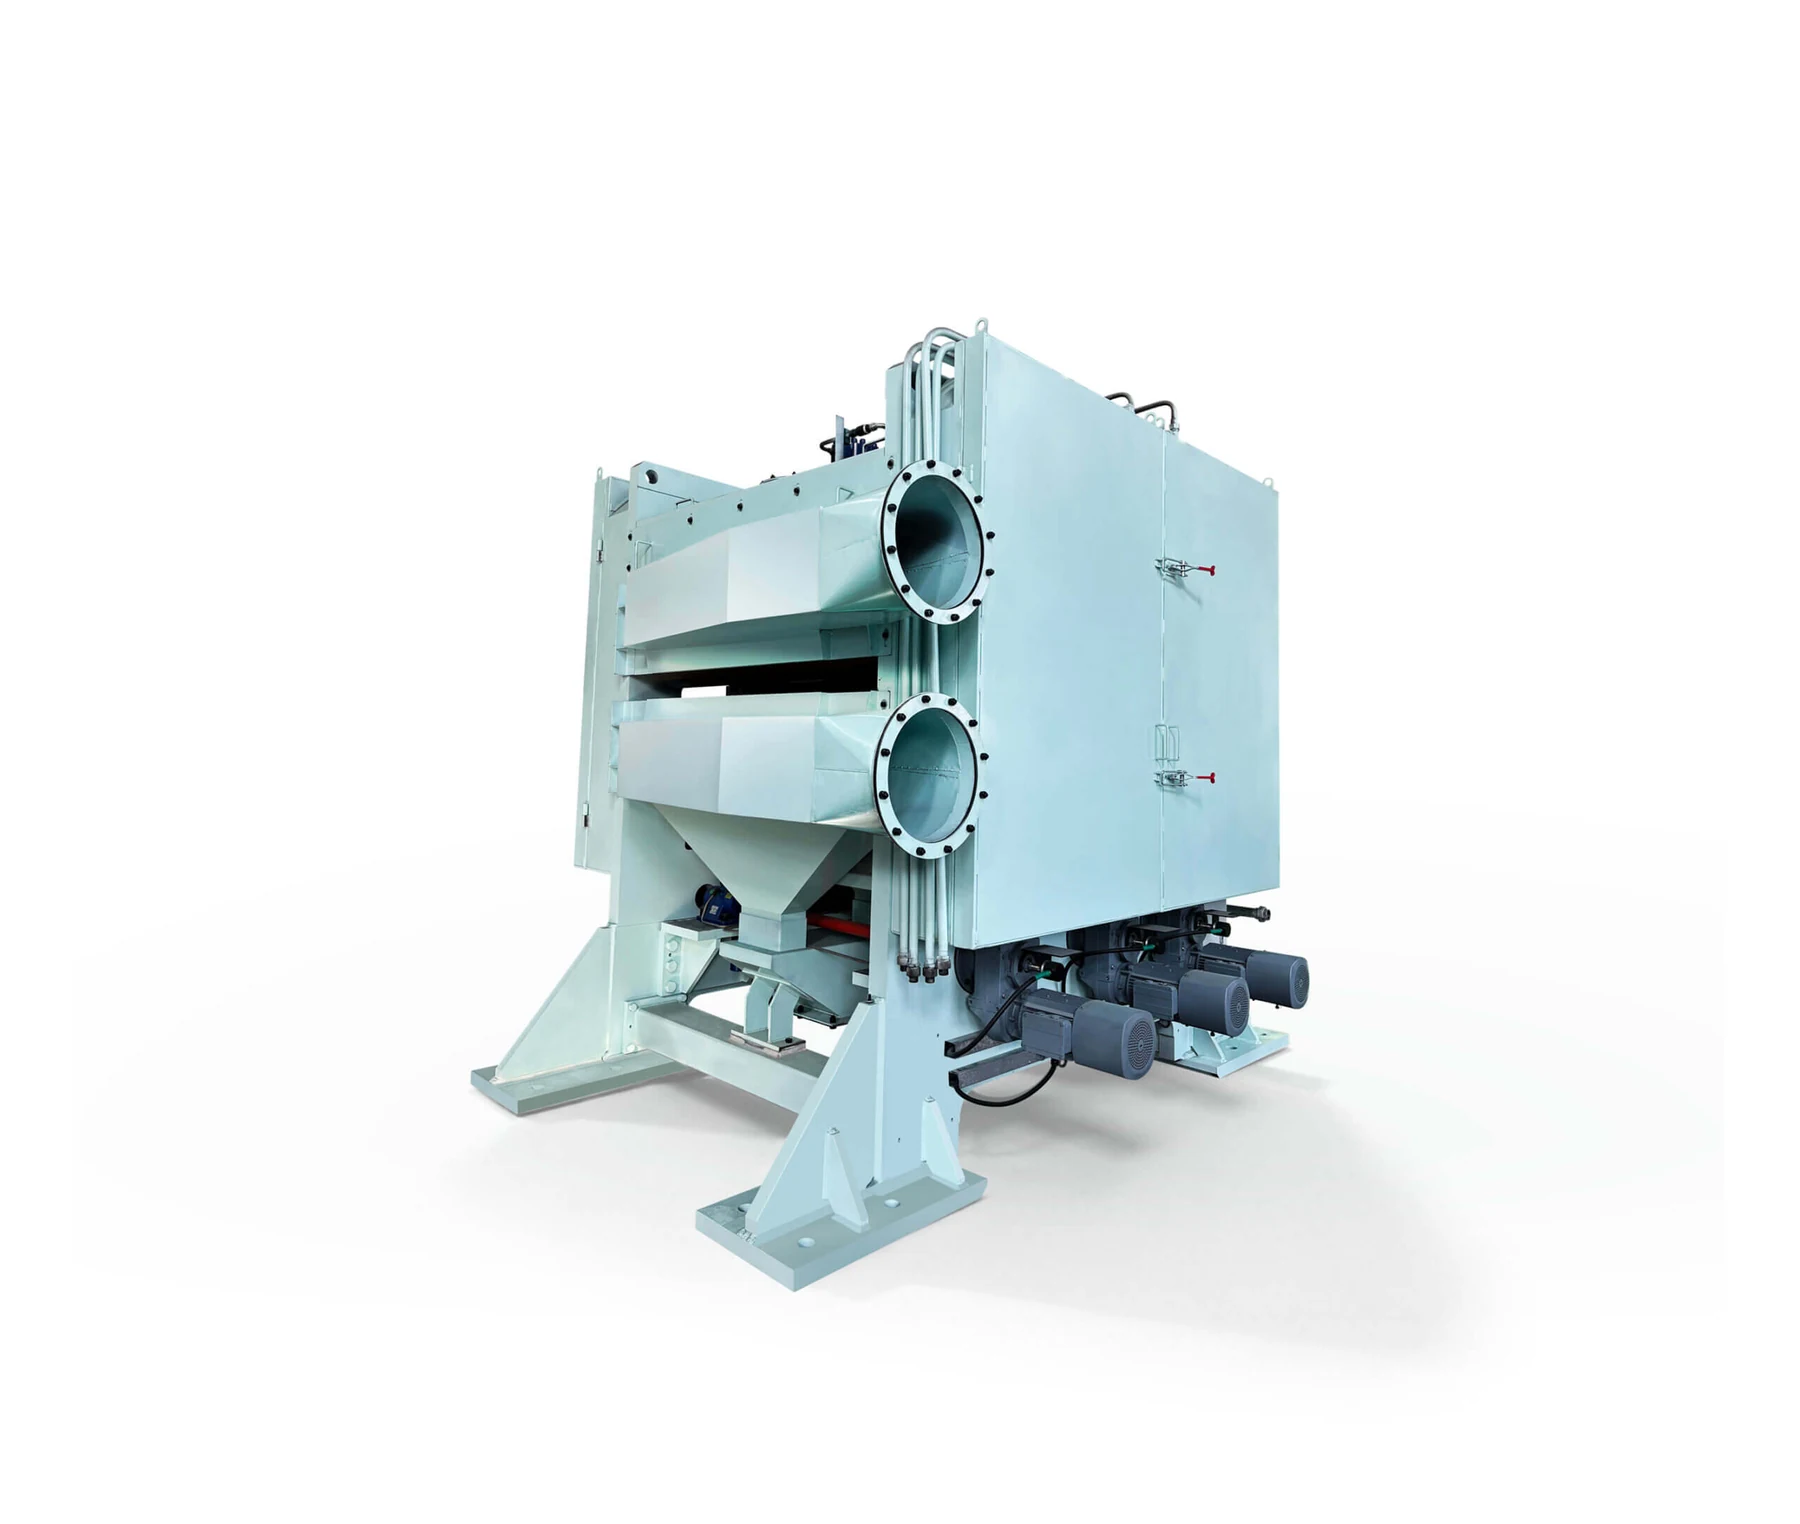
Rompeescala en la entrada de la línea de decapado
La sección de entrada decide cuánto ácido y cuánto tiempo consumirá toda la línea. Esta solución cubre el rompeescala, los casetes que se desgastan dentro de él y el ciclo de sustitución que evita que el mantenimiento acabe siendo una parada no programada.
Dónde empiezan los problemas
Qué está pasando hoy en la entrada del decapado.
- La cascarilla llega intacta al ácido y hay que disolverla por completo
- El tiempo de permanencia en las tinas limita la velocidad de toda la línea
- La banda entra con la forma que traía del laminador en caliente y sale igual
- El cambio de casete se hace cuando falla, no cuando está programado
- Cascarilla agrietada antes del ácido, que penetra por las grietas en lugar de atacar una superficie continua
- Corrección de forma resuelta en la misma pasada que la rotura de cascarilla
- Casetes sustituibles en parada programada con rectificado fuera de línea
- Configuraciones documentadas para líneas de hasta 1850 mm
De la consulta a la postventa
Cómo se aborda el proyecto, etapa por etapa.
Consulta
No está claro si el problema es el rompeescala, las tinas o la bobina de entrada. Pedimos ancho, espesor, grado de acero y consumo de ácido actual, y revisamos la disposición de la entrada de línea antes de proponer nada.
Esquema de viabilidad
Falta espacio o la tracción de línea no admite la carga adicional. Elaboramos el plan de proyecto personalizado con la disposición propuesta y la geometría de flexión calculada para su grado de material.
Acuerdo técnico
Las expectativas de inspección y tolerancia no están escritas. Se fijan por escrito los planos, los puntos de inspección y la documentación de calidad que acompañará al envío.
Fabricación y entrega
El plazo compromete la parada programada de la planta. Producción sobre parque propio de más de 60 equipos automáticos, con hitos de fabricación comunicados contra la fecha de parada.
Puesta en marcha y consumibles
Después del arranque nadie suministra los casetes de recambio. Guía de instalación y arranque, y a partir de ahí suministro continuado de casetes de rodillos de 1660 mm y otras medidas.
Equipos y piezas de esta solución
Equipos y repuestos que componen esta solución.
Rompedor de cascarilla para banda de ancho medio
Rompeescala para línea de decapado push-pull de 800–1.350 mm y 1,5–4,0 mm, con alargamiento plástico de hasta el 7 %.
Ver detalles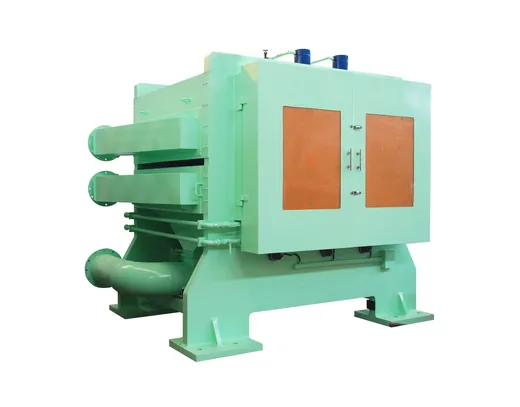
Rompeescala de 1850 mm con enderezado por tensión integrado
Rompeescala con unidad integrada de enderezado por tensión, apto para líneas de banda de acero y chapa de aluminio.
Ver detalles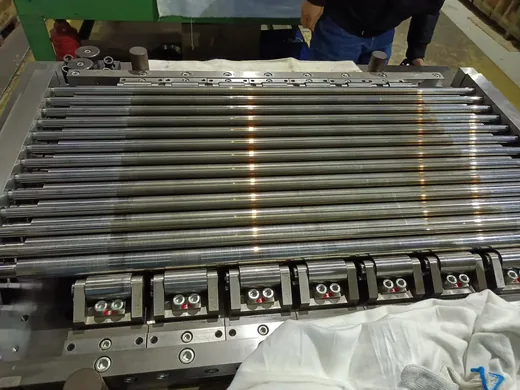
Unidades de rodillos con rodillo de trabajo de 16 mm
Unidad completa que soporta rodillos de trabajo e intermedios de 16 mm, evitando desviación y deformación bajo carga.
Ver detalles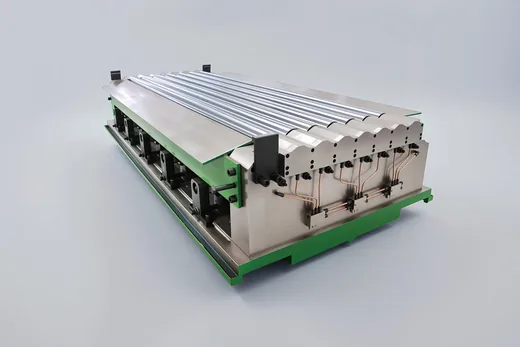
Conjunto de rodillos de 28 mm para estirador de precisión
Conjunto de soporte con rodillos de 28 mm, dureza HRC 63–65 y distribución uniforme en todo el cuerpo del rodillo.
Ver detallesDecapado y rompeescala FAQ
¿Cuánto ácido voy a ahorrar?
No publicamos una cifra única porque depende del espesor de cascarilla, del grado y de la línea. El mecanismo sí es claro: agrietar la capa permite que el ácido ataque por las grietas.
¿Cabe en mi línea actual?
Es lo primero que revisamos: espacio delante de las tinas y capacidad del sistema de tracción para asumir la carga adicional.
¿Cuántos casetes de recambio necesito?
Al menos uno, que es lo que permite que el rectificado del juego retirado deje de estar en el camino crítico de la parada.
¿Vale para acero de alta resistencia?
Sí, ajustando la geometría de flexión. El límite elástico es un dato que pedimos siempre.
¿Incluye la instalación?
Puede incluirla. Realizamos el proyecto completo del diseño a la puesta en marcha, o solo el suministro si su planta monta con recursos propios.
¿Cuánto le cuesta hoy el decapado por tonelada?
Envíe el ancho de línea, el grado de acero y su consumo actual y le propondremos la configuración de entrada.