Configuración de referencia: nivelación por tensión en línea de galvanizado de 1550 mm
Configuración de nivelador por tensión y casetes de precisión para una línea de galvanizado de 1550 mm de ancho en la industria siderúrgica.
Perfil del cliente
Perfil de planta para el que se configura este equipo: una línea de galvanizado continuo de 1550 mm de ancho en la industria siderúrgica, con la sección de nivelación situada después del horno de recocido y antes del recubrimiento.
Reto del proyecto
En una línea de este tipo, la planitud tiene que quedar resuelta antes de que la banda entre en la cuba, porque cualquier defecto que se recubra queda bajo la capa de zinc y ya no se corrige. La dificultad es que el material llega con historial de tensiones distinto en el borde y en el centro.
Puntos críticos del cliente
- Onda de borde y pandeo central que reaparecen tras el corte transversal
- Superficie que no admite marcas antes de entrar en la sección de recubrimiento
- Tolerancia de conjunto de rodillos que se pierde con los cambios parciales
- Necesidad de mantener la línea a velocidad nominal durante el proceso
Nuestra solución
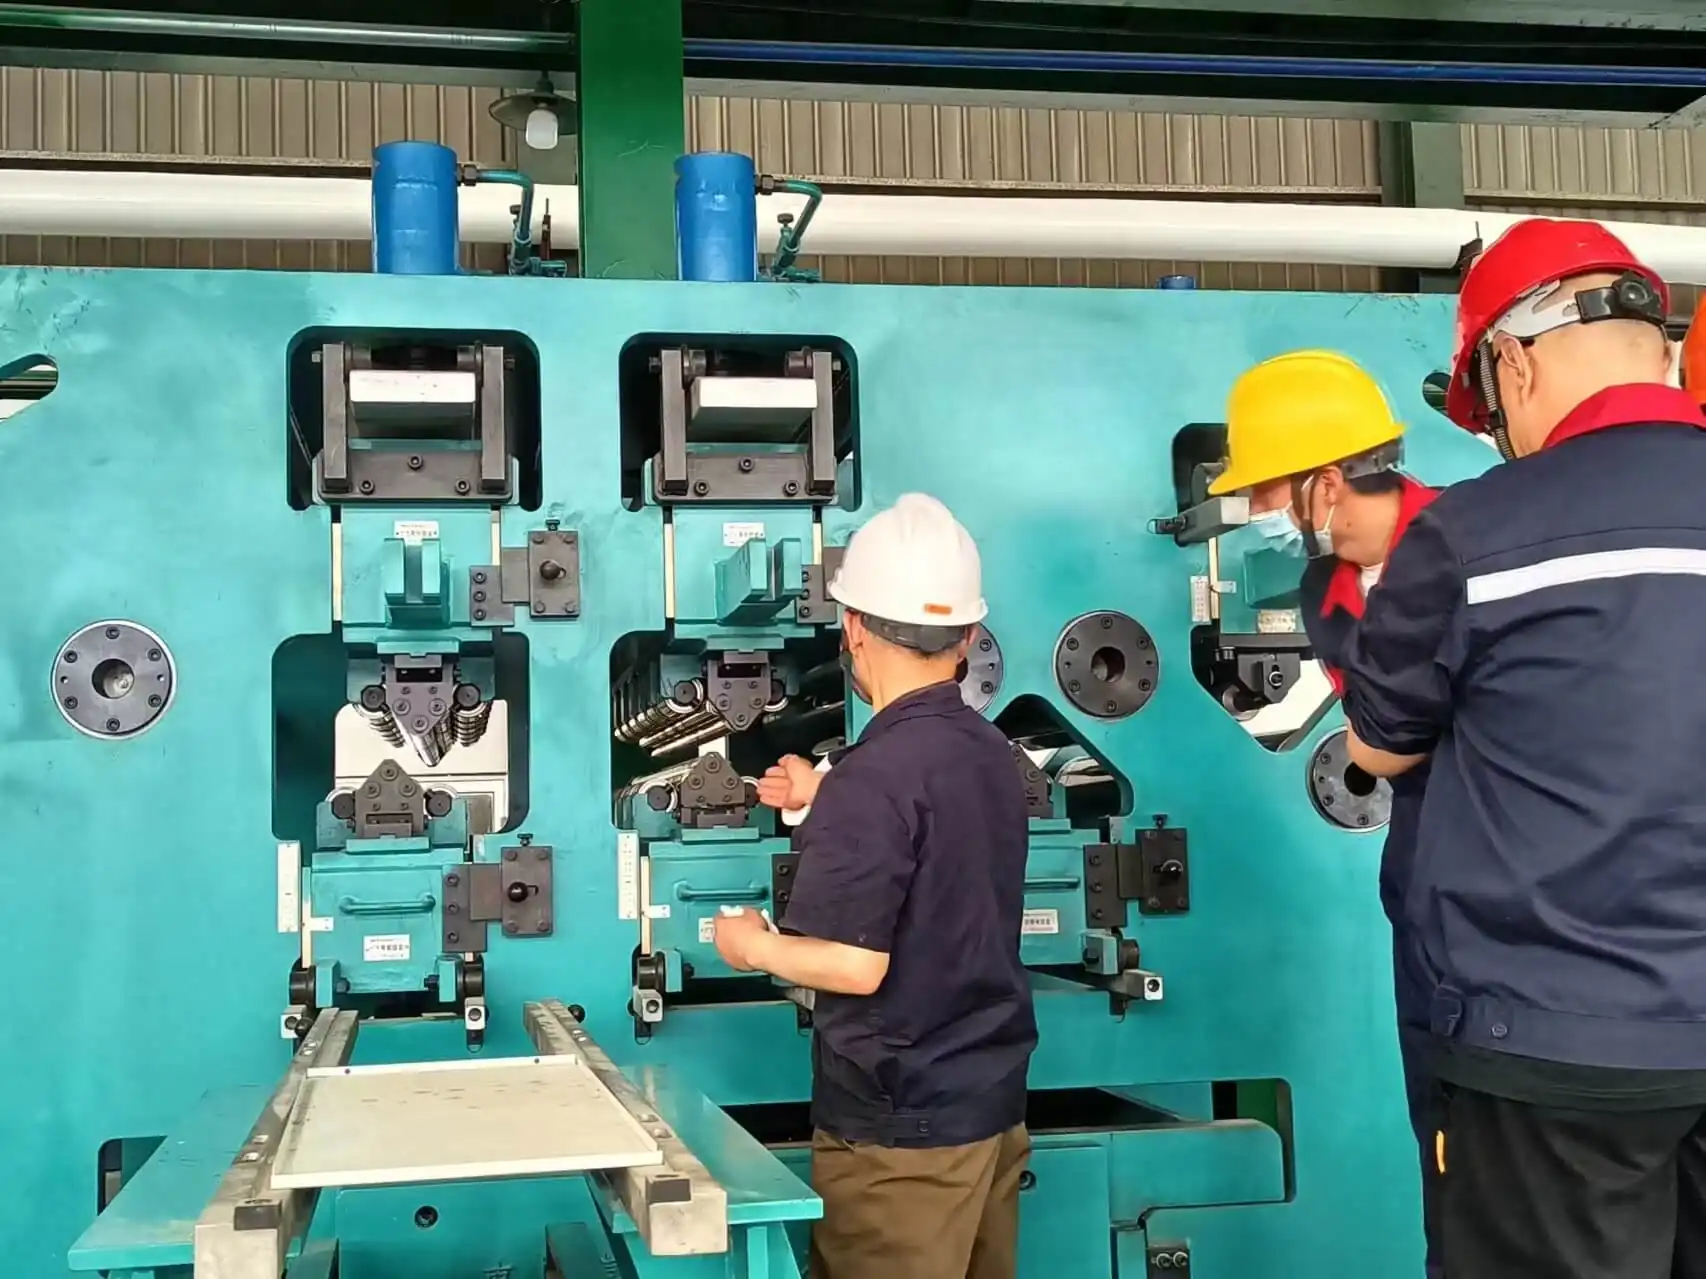
Nivelador por tensión de doble curvado y doble nivelación en versión de operación en seco, con el conjunto de rodillos entregado en casete de precisión y rodillos de trabajo con recubrimiento de cromo duro sobre capa templada.
Alcance suministrado
- Nivelador por tensión con dos unidades de curvado y dos de nivelación
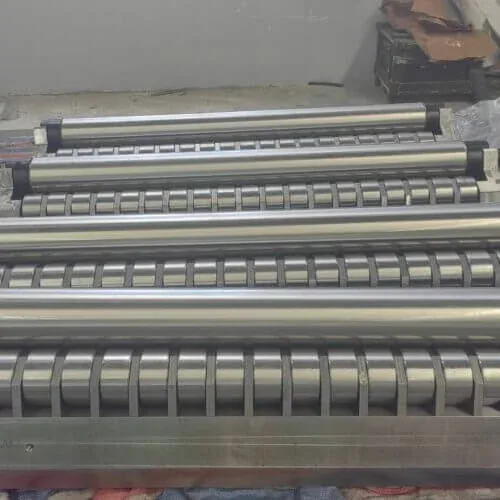
- Casetes de rodillos de precisión para ancho de trabajo de 1550 mm
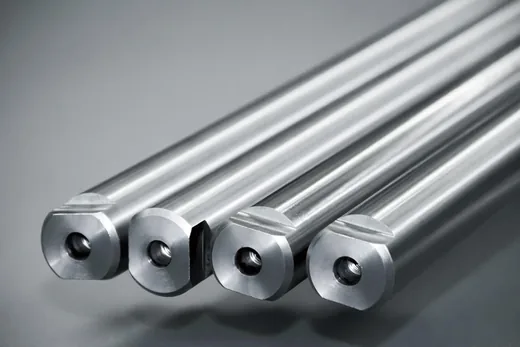
- Rodillos de trabajo cromados dentro del rango de 16 a 68 mm
- Rodillos de respaldo en material GCr15
- Casete de recambio para sostener el ciclo de rectificado fuera de línea
Fabricación y cadena de suministro
Fabricación sobre parque propio de más de 60 equipos automáticos de producción, con los planos determinados por el acuerdo técnico y apoyo en institutos de diseño de acero y plantas siderúrgicas nacionales para el material de partida.
Preparación de barra
La barra se desbasta y se estabiliza antes de mecanizar el perfil, para que el tratamiento posterior no introduzca deformación.
Tratamiento térmico
Temple superficial que deja la capa endurecida con la profundidad necesaria para admitir rectificados sucesivos a lo largo de la vida del rodillo.
Recubrimiento de cromo duro
Aplicación de cromo duro sobre la superficie de contacto, que aporta baja fricción y protege el acabado de la banda.
Montaje y verificación de casete
El conjunto se monta y se verifica como unidad, manteniendo la tolerancia dentro de 0,05 mm antes del envío.
Control de calidad
Verificación dimensional del conjunto completo, registro de dureza de los rodillos e informe de recubrimiento, con la documentación acordada en el acuerdo técnico y entregada con el envío.
Resultado final
La configuración entrega una sección de nivelación en seco dimensionada para 1550 mm con el conjunto de rodillos verificado como unidad dentro de 0,05 mm, y con casete de recambio disponible para que el rectificado no ocupe tiempo de línea.
Beneficio para el cliente
- Planitud corregida antes del recubrimiento, cuando todavía se puede corregir
- Operación en seco que no compromete la adherencia del recubrimiento
- Cambio de rodillos convertido en parada programada corta
- Suministro posterior de rodillos y casetes desde la misma fuente
Fotos del proyecto
Productos utilizados en este proyecto
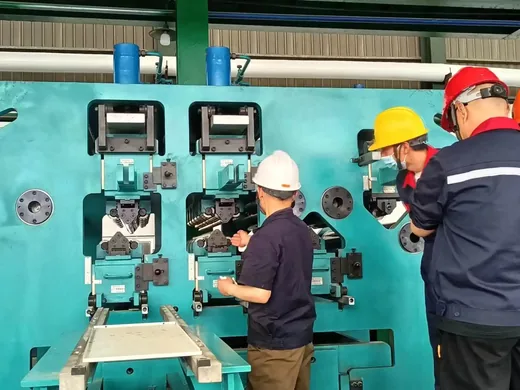
Nivelador de tensión para línea de galvanizado de 1550 mm
Nivelado por tracción para colada, laminación, trefilado y enderezado en la industria siderúrgica.
Ver detallesCaja de rodillos de precisión para enderezado por tensión de 1550 mm
Repuesto para líneas de acero laminado en frío de 0,5 a 12 mm, con carga de 3000 kN y tolerancia de conjunto de 0,05 mm.
Ver detallesRollos de trabajo cromados para estirador de tensión de 1450 mm
Rodillos de contacto del estirador de 1450 mm en línea de galvanizado, con temple HRC 63–65 y cromado de 0,03–0,05 mm.
Ver detalles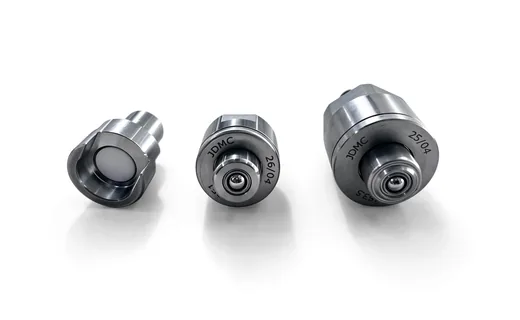
Rodillo estabilizador de 74 mm para galvanizado de alta velocidad
Forja estandarizada y tratamiento térmico integrado, con dureza HRC 58, al nivel de los rodillos importados europeos y japoneses.
Ver detalles¿Tiene una línea de galvanizado con esta especificación?
Envíe el ancho, el espesor y el grado de material y le indicaremos la configuración equivalente.