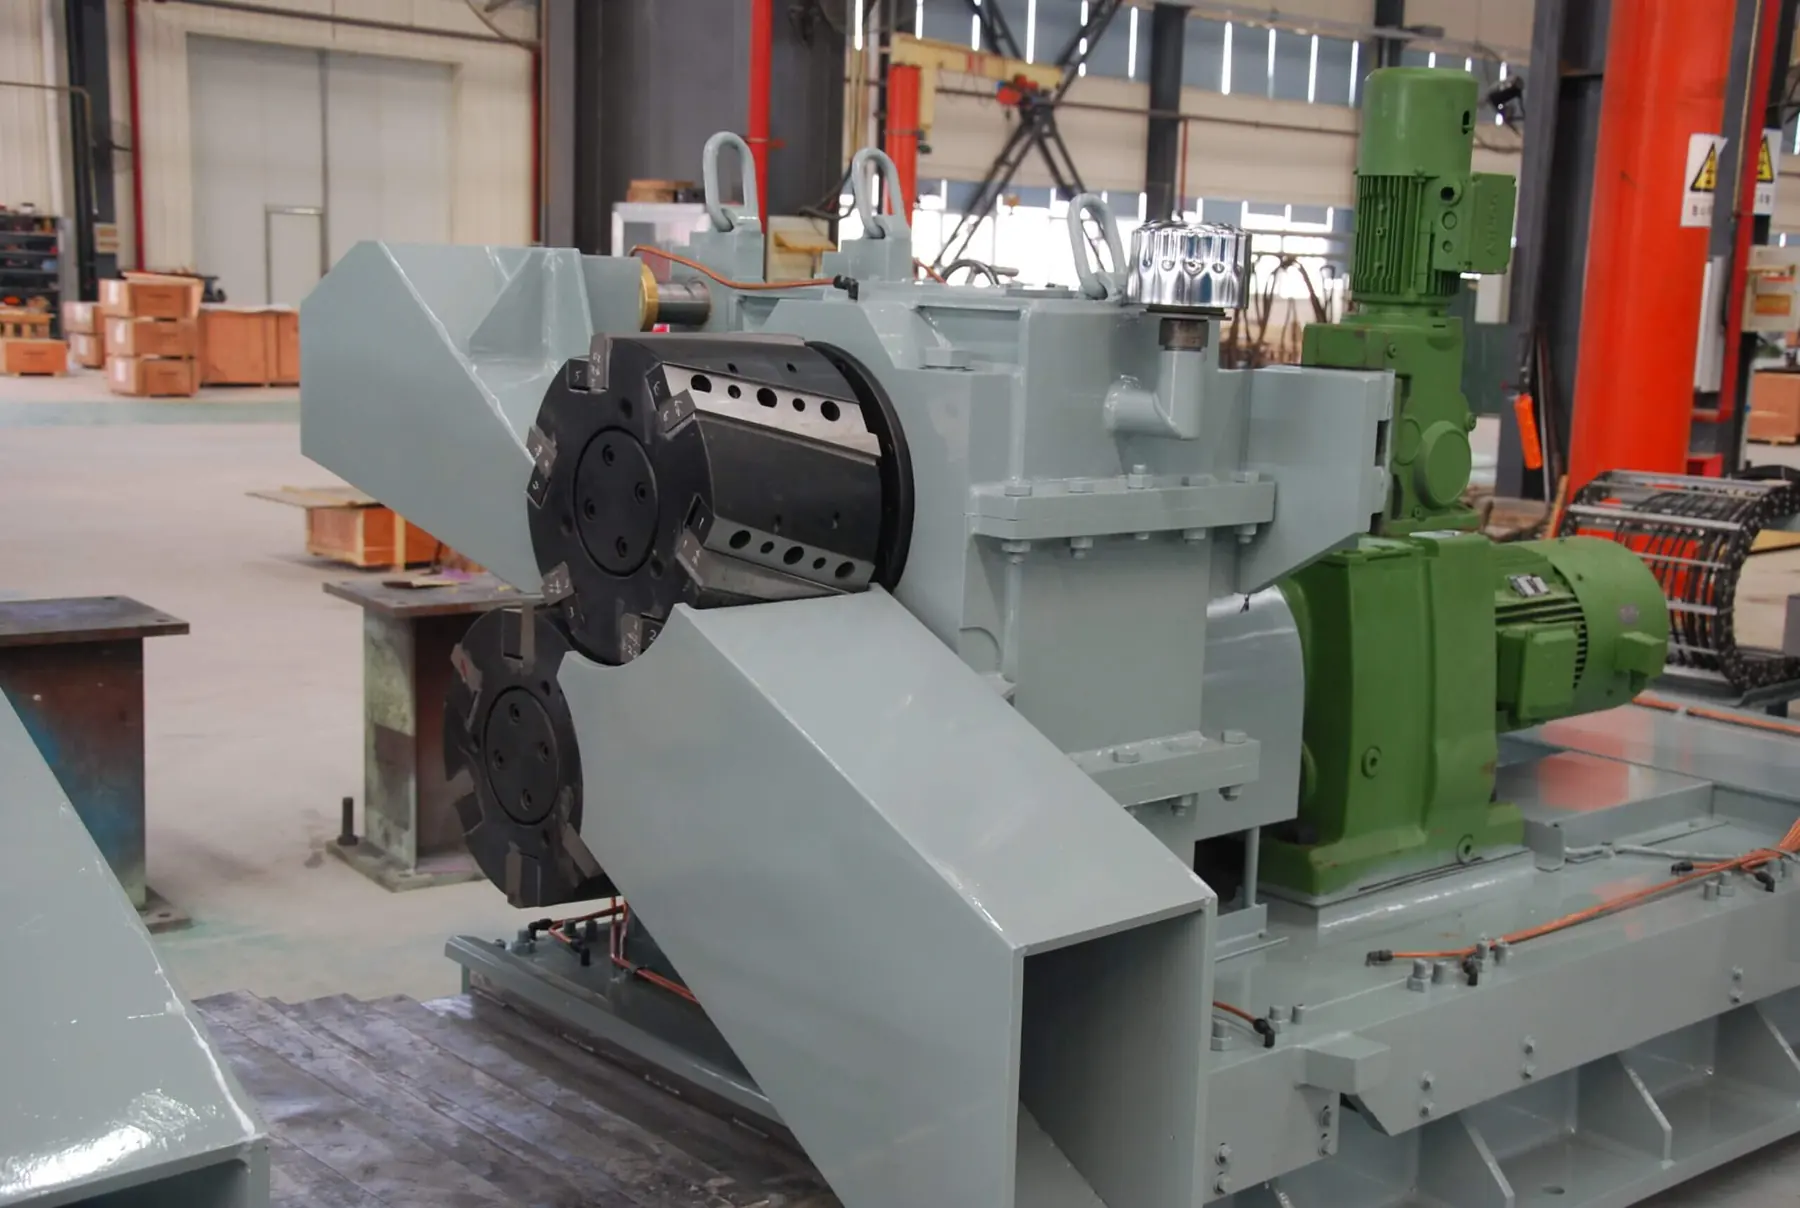
Recortadoras laterales y cizallas circulares para recorte de bordes
El borde que sale de aquí es el borde que verá el cliente final: ni rebaba, ni grieta, ni variación de ancho.
Una banda laminada tiene bordes irregulares y, en muchos grados, microgrietas que se propagan en la conformación posterior. El recorte lateral elimina esa zona y fija el ancho final. Si la cuchilla circular tiene holgura o el solape está mal ajustado, el resultado es rebaba, y la rebaba obliga a un rechazo aguas abajo.
Recortadora lateral We Supply
Cinco configuraciones de una y doble cabeza, para líneas de corte longitudinal y de decapado, desde banda muy fina hasta acero silicio de 3,0 mm.
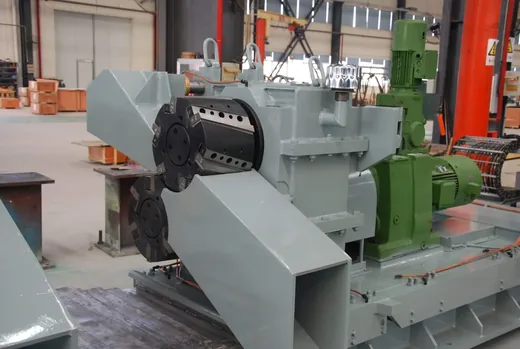
Cizalla rotativa de recorte de una y doble cabeza
Desviación axial de la cara de cuchilla ≤0,005 mm y precisión de anchura de recorte inferior a 1 mm, con cambio de cuchillas en línea en la versión de doble cabeza.
Ver detalles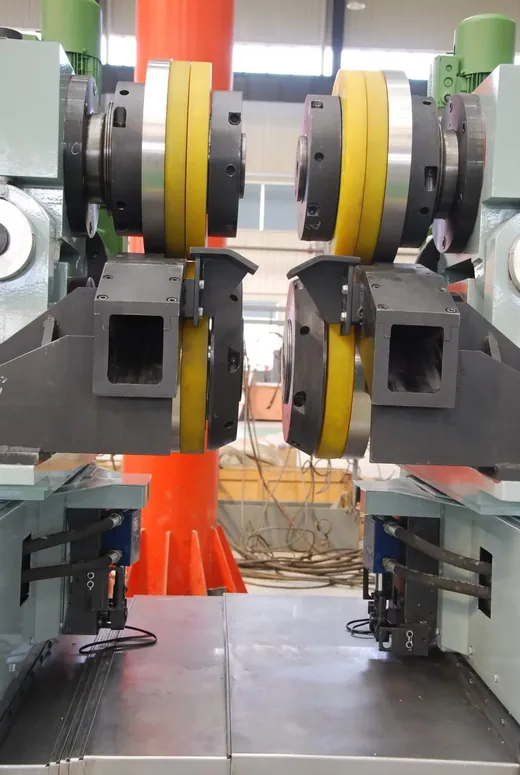
Recortadora lateral para banda de 0,15 mm en línea de slitting
Recorte automático de bordes defectuosos en banda muy fina, eliminando fisuras e irregularidades que romperían la banda aguas abajo.
Ver detalles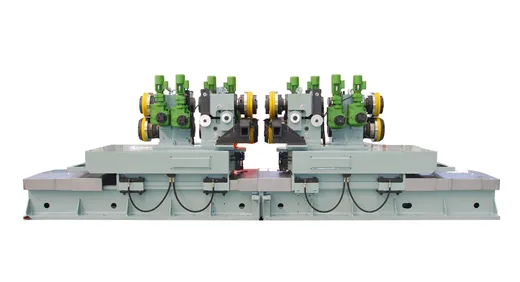
Recortadora lateral con ancho de recorte de 3 a 50 mm
Equipo auxiliar de línea de slitting con ancho de recorte regulable entre 3 y 50 mm mediante dos cuchillas circulares.
Ver detalles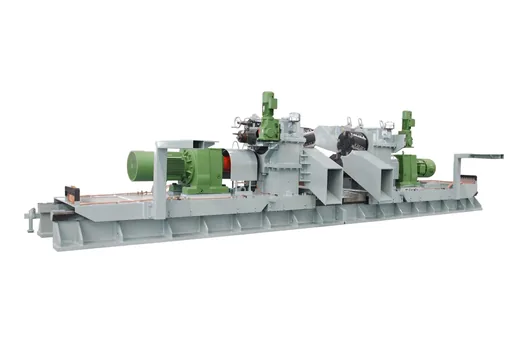
Recortador de bordes para acero silicio HiB de 1,2 a 3,0 mm
Recorte de acero silicio HiB de 1,2 a 3,0 mm de espesor en línea de decapado, con holgura lateral y solapamiento axial regulables.
Ver detalles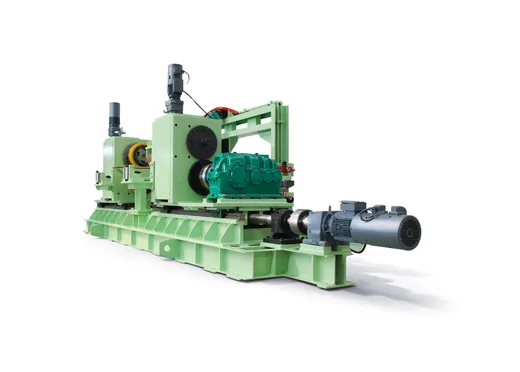
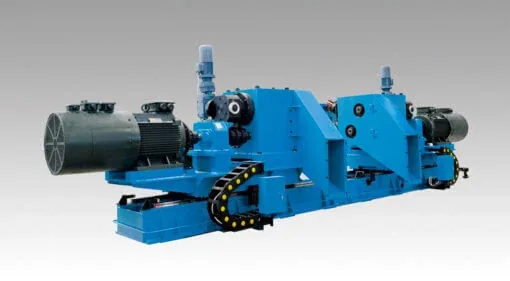
Cizalla circular para banda de 0,15 mm
Equipo clave de línea continua con dos cuchillas circulares verticales desplazables y ajuste de holgura y solapamiento.
Ver detallesWho Buys Recortadora lateral
Quién compra una recortadora lateral.
- Líneas de corte longitudinal que deben entregar ancho exacto y borde limpio
- Líneas de decapado que recortan el borde antes del proceso siguiente
- Procesadores de acero silicio de grano orientado con tolerancias muy estrechas
- Centros de servicio que trabajan banda fina donde la rebaba es motivo de rechazo
- Rebaba en el borde que aparece en la inspección del cliente final
- Variación de ancho a lo largo de la bobina fuera de tolerancia
- Microgrietas de borde que se propagan durante la conformación
- Cambio de cuchillas que consume demasiado tiempo de línea
Por qué las plantas compran Recortadora lateral a Ascon
Dónde está la diferencia en una recortadora.
Una o doble cabeza según el cambio de formato
La configuración de doble cabeza permite preparar el siguiente ancho mientras la línea produce, que es lo que rentabiliza un programa con muchos cambios de formato.
Ajuste fino de solape y holgura
La calidad del borde depende de dos ajustes micrométricos. El diseño los deja accesibles y repetibles, con precisión documentada de hasta 0,005 mm.
Rango amplio de espesor
Configuraciones en servicio desde banda de 0,15 mm en línea de slitting hasta acero silicio HiB de 1,2 a 3,0 mm en línea de decapado.
Escenarios de aplicación
Dónde trabaja.
Línea de corte longitudinal de banda fina
Sobre material de 0,15 mm, donde la holgura de cuchilla debe ser mínima y constante para no arrastrar ni deformar el borde.
Línea de decapado de acero silicio
Recorte de acero silicio HiB de 1,2 a 3,0 mm, un material caro en el que el borde condiciona la propiedad magnética del producto final.
Antes de la enrolladora
Fijando el ancho final inmediatamente antes del bobinado, con el recorte evacuado hacia el cortador de chatarra.
Recortadora lateral Buying Questions
¿Recortadora de una o de doble cabeza?
Una cabeza basta si el ancho cambia pocas veces por turno. La doble cabeza se paga sola cuando el programa tiene muchos cambios de formato, porque permite preajustar el siguiente ancho sin parar la línea.
¿Qué pasa con el recorte de borde?
Se evacúa hacia un cortador de chatarra que lo trocea para su manipulación. Ambas máquinas figuran en nuestro catálogo y suelen especificarse juntas.
¿Cómo se controla la rebaba?
Con el solape y la holgura de cuchilla, más el estado del filo. Los tres son ajustes de operación, por lo que la máquina se diseña para que sean accesibles, medibles y repetibles turno a turno.
¿Sirve para acero inoxidable y no férreos?
Sí. Cambia el material de cuchilla y los valores de ajuste; el principio de corte es el mismo.
¿Suministran las cuchillas circulares de repuesto?
Sí, y también los separadores y el utillaje de ajuste. Indique el diámetro, el espesor y la referencia de la máquina en la consulta.
¿Qué tolerancia de ancho se puede mantener?
Depende del espesor, del material y del estado del filo. Hay configuraciones documentadas con precisión de ajuste de hasta 0,005 mm, pero la tolerancia alcanzable en producción conviene fijarla con su especificación concreta.
¿Qué ancho y qué borde necesita entregar?
Indique el espesor, el material y la tolerancia de ancho y le propondremos la configuración de recorte adecuada.