Nivelado por tensión frente a nivelado por rodillos
Por qué un nivelador de rodillos no mantiene la planitud después del corte y en qué casos hay que pasar al nivelado por tensión.
Los dos hacen cosas distintas
Un nivelador de rodillos flexiona la banda de forma alterna. Cada paso lleva las fibras exteriores más allá del límite elástico y las interiores no, de modo que al salir la banda queda más plana de lo que entró. Es rápido, barato y funciona bien mientras el material no tenga tensiones internas importantes.
El nivelado por tensión hace otra cosa: estira la banda entera por encima de su límite elástico mientras la flexiona. Al estirar todo el material, la longitud de fibra se iguala de borde a centro, y esa corrección es permanente porque elimina la diferencia que causaba el defecto en lugar de compensarla.
La prueba está después del corte
La forma más rápida de saber cuál necesita es cortar una hoja y apilarla. Si la chapa sale plana de la cizalla y se arquea al apilarse, el problema no era la forma visible sino la tensión interna, y solo el nivelado por tensión lo resuelve.
Es la razón por la que las líneas de corte a longitud que entregan hoja, en lugar de bobina, acaban incorporando nivelación por tensión antes de la cizalla.
Cuándo basta con rodillos
Si el material entra ya con poca tensión interna, si el producto se entrega en bobina y no en hoja, o si el espesor es fino y lo que hay que corregir es una ondulación suave, un nivelador de rodillos cumple y cuesta bastante menos.
También es la opción cuando el problema es local y no sistemático: una enderezadora multirrodillo con ajuste de convexidad corrige defectos puntuales a lo ancho sin la complejidad de una sección de tensión.
- Producto entregado en bobina, no en hoja
- Material con historial de tensiones homogéneo
- Defectos de forma suaves y locales
- Presupuesto y espacio de línea limitados
Cuándo hay que pasar a tensión
Cuando el producto se entrega cortado, cuando el material es de alta resistencia y recupera forma, o cuando el proceso siguiente es un recubrimiento que no admite defectos bajo la capa.
El límite elástico es el dato que decide. Hay configuraciones documentadas trabajando desde 205 MPa hasta 1350 MPa, y el número de rodillos, su diámetro y el paso se calculan a partir de ese valor y del rango de espesor.
- Producto entregado en hoja cortada a medida
- Acero de alta resistencia con recuperación elástica alta
- Banda que va directa a galvanizado o pintado
- Exigencia de planitud verificada por el cliente final
Qué datos hacen falta para decidir
Cinco: ancho de banda, rango de espesor, grado de material con su límite elástico, velocidad de línea y el proceso anterior y posterior. Con esos cinco se puede proponer una configuración sin suposiciones.
Si falta el límite elástico, lo demás no basta: es el dato que determina cuánta tracción hay que aplicar y, con ella, toda la geometría del conjunto.
Productos mencionados en este artículo
Nivelador de tensión para línea de galvanizado de 1550 mm
Nivelado por tracción para colada, laminación, trefilado y enderezado en la industria siderúrgica.
Ver detalles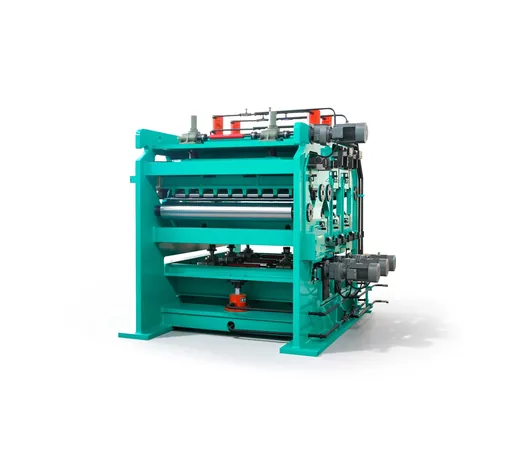
Nivelador de tensión de doble curvado y doble nivelación
Dos unidades de curvado y dos de nivelación para acero al carbono destinado a la industria de energías nuevas.
Ver detalles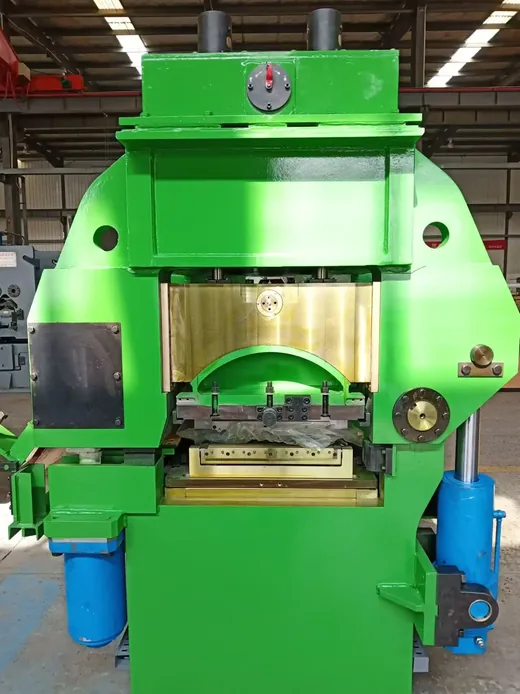
Nivelador multi-rodillo para banda de cobre de 0,08 a 1 mm
Equipo de enderezado de alta precisión para banda de cobre de 0,08 a 1 mm en sistemas eléctricos y de alta tensión.
Ver detallesPreguntas de los lectores
¿Puedo añadir tensión a un nivelador de rodillos existente?
No es una modificación menor: hace falta un sistema de tracción y un bastidor dimensionado para esa carga. Lo que sí suele ser viable es sustituir los casetes y los rodillos por una configuración recalculada si el bastidor y el accionamiento están sanos.
¿La nivelación por tensión marca la superficie?
No si los rodillos son los adecuados. El acabado depende del diámetro, de la dureza y del recubrimiento del rodillo de trabajo, no del principio de nivelado.
¿Vale el mismo equipo para acero y aluminio?
El principio sí. Lo que cambia es la configuración: material más blando pide rodillos de diámetro menor y más puntos de apoyo para repartir la carga sin marcar la superficie.
¿Seco o húmedo?
En seco si la banda va directa a un proceso de recubrimiento y cualquier residuo de fluido es un problema. En húmedo si necesita controlar la temperatura del conjunto o arrastrar partículas durante el paso.
¿No está seguro de cuál necesita?
Envíe el ancho, el espesor, el grado de material y cómo entrega el producto y le diremos qué configuración corresponde.