Holgura, solapamiento y rebaba en el recorte de bordes
Qué gobierna realmente la calidad del borde en una línea de corte longitudinal y por qué la rebaba casi nunca es culpa de la cuchilla.
El corte no es un corte, es una fractura controlada
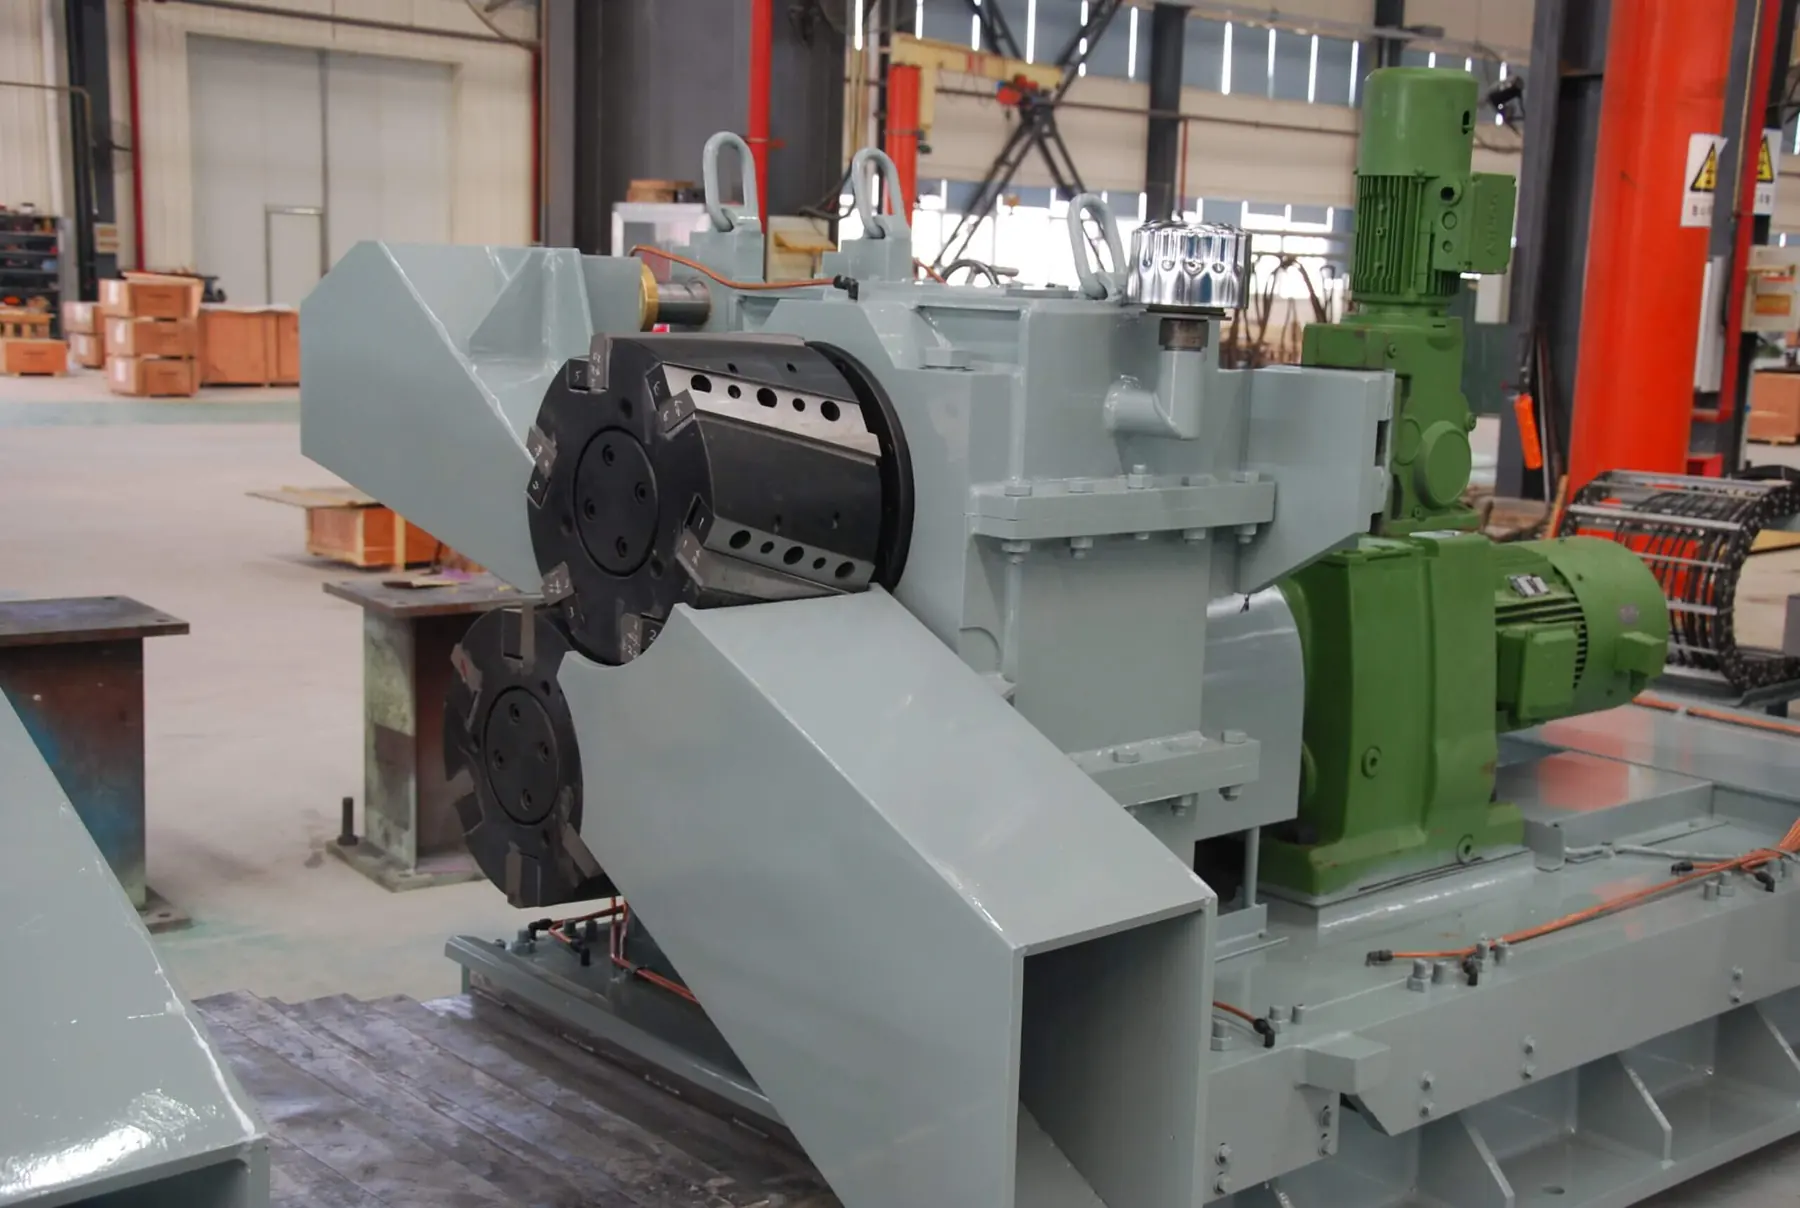
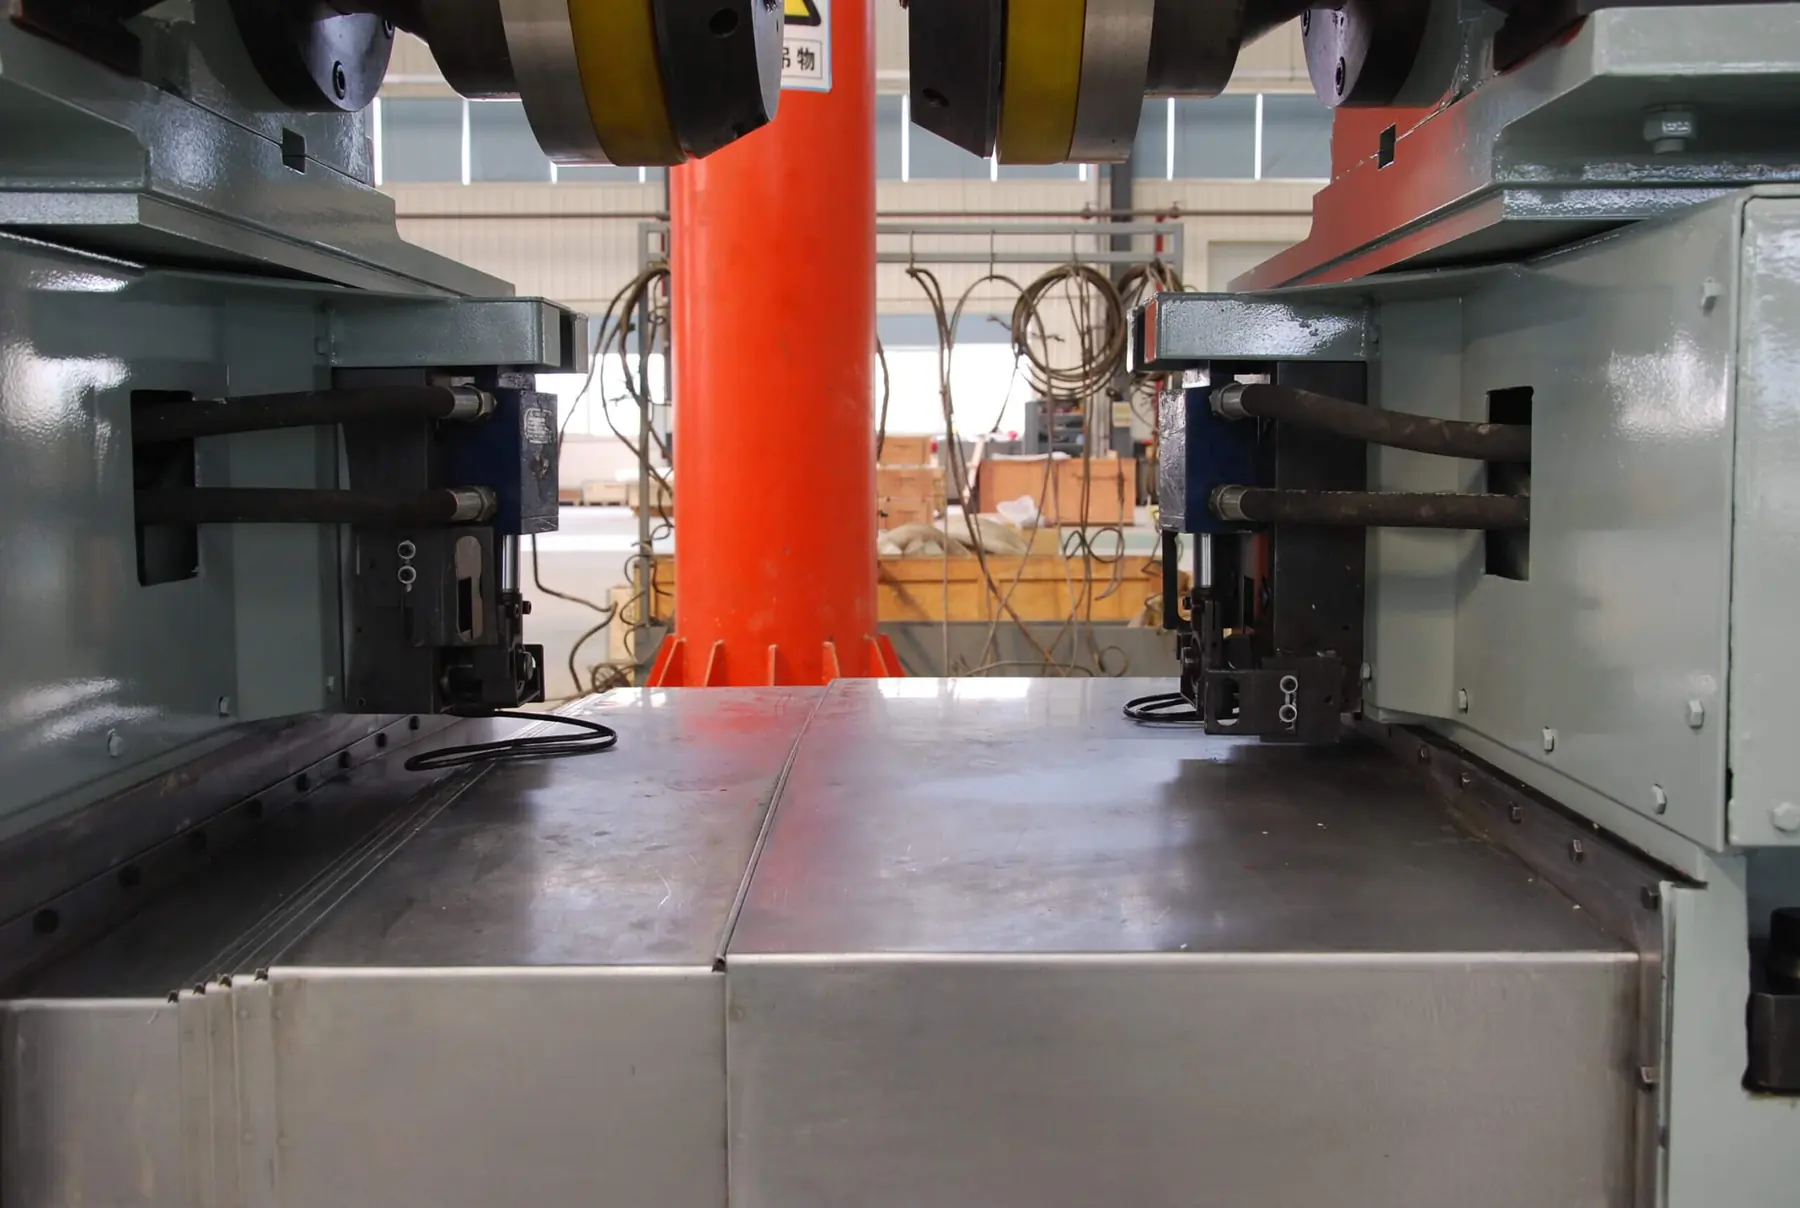
Dos cuchillas circulares verticales ejercen fuerza sobre la banda. La zona de contacto se deforma y, a medida que aumenta la profundidad de penetración, la deformación crece hasta que la parte presionada se fractura y se separa.
Entender eso cambia el diagnóstico: lo que se ajusta no es la profundidad de un corte sino las condiciones bajo las que se produce esa fractura.
Los dos parámetros que mandan
La holgura lateral entre cuchillas y el solapamiento axial. Esos dos valores determinan cómo se propaga la fractura y, con ella, si el borde sale limpio o con rebaba.
En las configuraciones documentadas de nuestra gama, la desviación axial de la cara de cuchilla se mantiene en ≤0,005 mm y la precisión de anchura de recorte por debajo de 1 mm.
Por qué el espesor cambia todo
Una banda de 0,15 mm exige una holgura mínima y constante: cualquier exceso arrastra o deforma el borde en lugar de cortarlo. Una banda de acero silicio HiB de 1,2 a 3,0 mm pide otros valores por completo.
Por eso una recortadora bien diseñada deja esos ajustes accesibles y repetibles: no se trata de encontrar el ajuste correcto una vez, sino de poder recuperarlo turno tras turno.
Una o dos cabezas
Una cabeza basta si el ancho cambia pocas veces por turno. La versión de doble cabeza admite el reemplazo rápido de cuchillas en línea sin parada, que es lo que rentabiliza un programa con muchos cambios de formato.
El cálculo es el mismo que con la tijera voladora: lo que paga la inversión es la frecuencia del cambio, no el pico de rendimiento.
- Una cabeza: pocos cambios de ancho por turno
- Doble cabeza: preajuste del siguiente ancho sin parar la línea
- Ancho de recorte regulable entre 3 y 50 mm en las configuraciones de la gama
- Material de cuchilla según el metal procesado
Lo que pasa con el recorte
El recorte lateral genera dos tiras continuas de borde que salen a la velocidad de la línea. Si no se trocean en el momento, se enredan y acaban obligando a parar.
Por eso la recortadora y el cortador de chatarra se dimensionan con los mismos datos de línea: la evacuación tiene que seguir el ritmo del recorte, no ser el cuello de botella siguiente.
Productos mencionados en este artículo
Cizalla rotativa de recorte de una y doble cabeza
Desviación axial de la cara de cuchilla ≤0,005 mm y precisión de anchura de recorte inferior a 1 mm, con cambio de cuchillas en línea en la versión de doble cabeza.
Ver detalles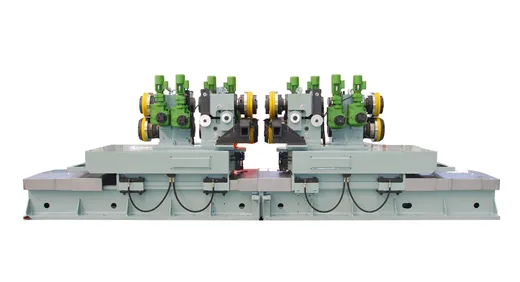
Recortadora lateral con ancho de recorte de 3 a 50 mm
Equipo auxiliar de línea de slitting con ancho de recorte regulable entre 3 y 50 mm mediante dos cuchillas circulares.
Ver detalles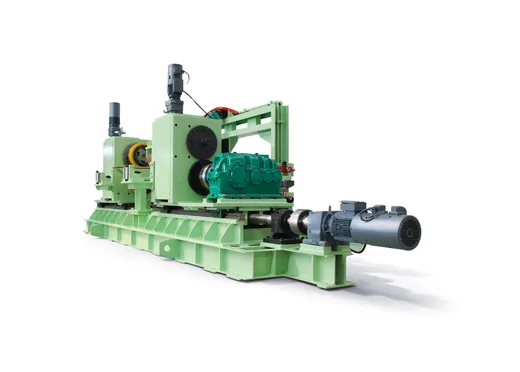
Cizalla circular para banda de 0,15 mm
Equipo clave de línea continua con dos cuchillas circulares verticales desplazables y ajuste de holgura y solapamiento.
Ver detallesPreguntas de los lectores
¿La rebaba es culpa de la cuchilla?
Casi nunca solo de la cuchilla. Depende de tres cosas: la holgura, el solapamiento y el estado del filo. Las tres son de operación, y por eso conviene sustituir el filo por criterio de tonelaje y no cuando la rebaba ya aparece.
¿Qué tolerancia de ancho se puede mantener?
Depende del espesor, del material y del estado del filo. Hay configuraciones con precisión de ajuste documentada de hasta 0,005 mm de desviación axial y anchura por debajo de 1 mm.
¿Por qué hay que recortar el borde?
Porque la laminación deja defectos microscópicos como fisuras que, si no se eliminan, provocan la rotura de la banda en el estirado, el enrollado o el acabado.
¿Sirve para inoxidable y no ferrosos?
Sí. Cambian el material de cuchilla y los valores de ajuste; el principio de corte por fractura controlada es el mismo.
¿Rebaba o variación de ancho en su línea?
Envíe el material, el espesor y la tolerancia que necesita mantener y le propondremos la configuración.