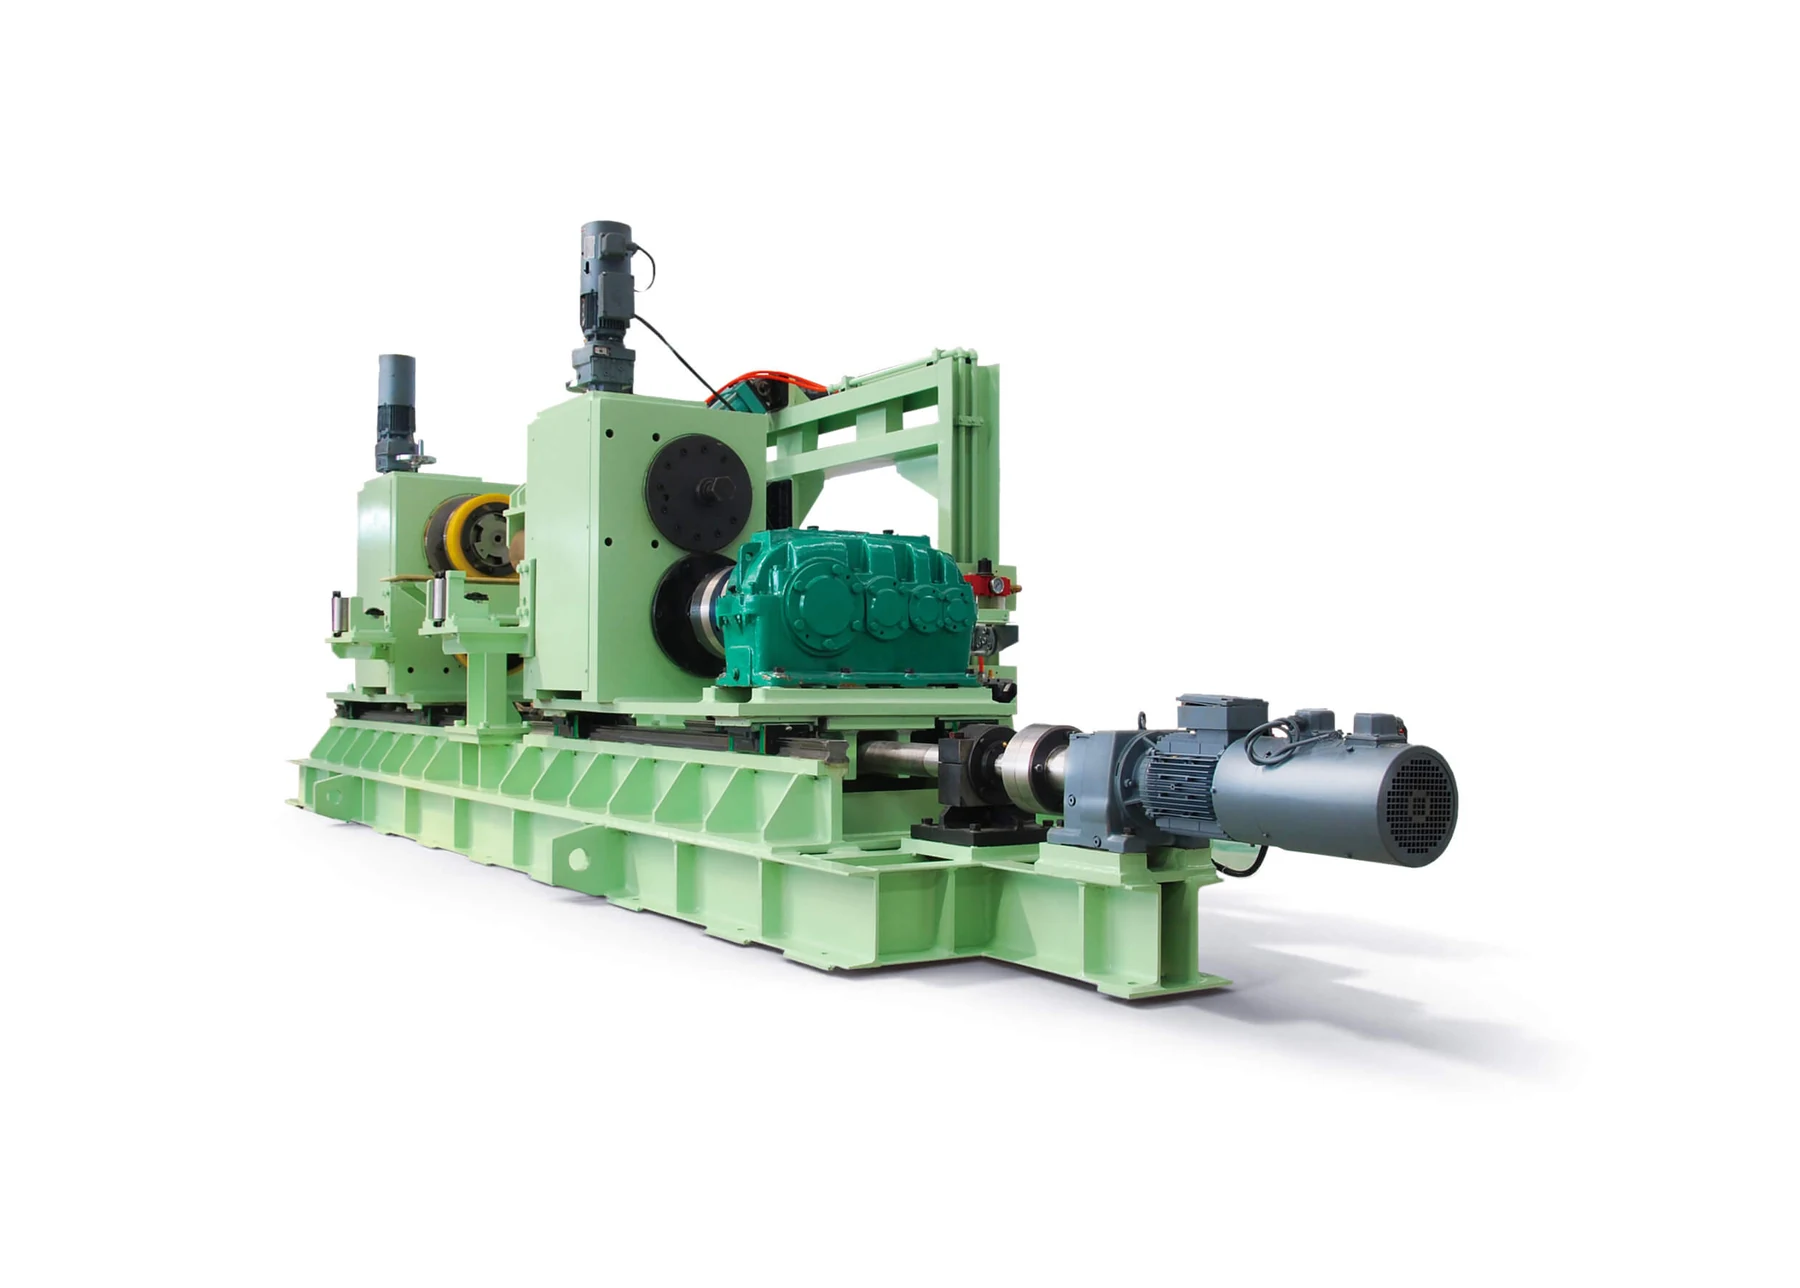
Cizalla circular en línea de corte longitudinal para banda de 0,15 mm
La cizalla circular es un equipo clave de la línea de producción continua, ampliamente utilizada en plantas metalúrgicas. Durante la laminación, la banda puede presentar pequeños defectos en los bordes, como fisuras, que si no se recortan a tiempo provocan la rotura de la banda en procesos posteriores.
- Configuración documentada para banda de 0,15 mm
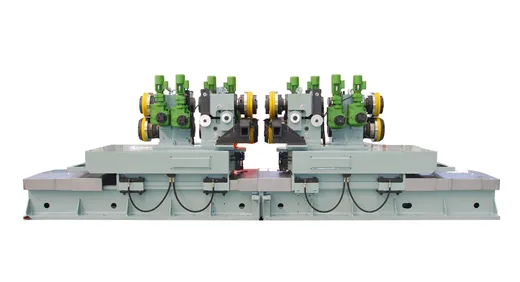
- Dos cuchillas circulares verticales desplazables
- Ajuste de holgura y solapamiento entre cuchillas
- Equipo clave de línea de producción continua
Beneficios clave
Qué resuelve en la línea de corte longitudinal.
Elimina los defectos de borde
Retira los pequeños defectos que la laminación deja en los bordes, como fisuras, antes de que provoquen la rotura de la banda en los procesos posteriores.
Corte por fractura controlada
Las cuchillas ejercen fuerza de corte generando deformación en la zona de contacto, que crece con la penetración hasta que la zona presionada se fractura y se separa de forma limpia.
Ajuste accesible del corte
La holgura y el solapamiento entre cuchillas son los dos parámetros que gobiernan el resultado, y el equipo los deja regulables.
Dónde se utiliza
Dónde trabaja.
- Líneas de corte longitudinal de banda muy fina
- Plantas metalúrgicas con líneas de producción continua
- Recorte de bordes tras la laminación
- Procesos previos al enrollado y al acabado
Para quién es
- Líneas de slitting que procesan banda de 0,15 mm
- Plantas metalúrgicas con producción continua
- Responsables de calidad con defectos de borde recurrentes
- Procesadores con roturas de banda en operaciones posteriores
Problemas que resuelve
- Pequeños defectos de borde como fisuras tras la laminación
- Rotura de banda en procesos posteriores
- Corte irregular por holgura mal ajustada
- Falta de repetibilidad del ajuste entre campañas
Características técnicas
Cómo se produce el corte.
Cuchillas verticales desplazables
El equipo cuenta con dos cuchillas circulares verticales desplazables, que se posicionan según el ancho de recorte requerido.
Holgura y solapamiento ajustables
Entre ambas cuchillas se ajustan la holgura y el solapamiento, los dos parámetros que determinan la calidad del borde resultante.
Fractura por penetración progresiva
Al pasar la banda, la fuerza de corte genera deformación en la zona de contacto que crece con la penetración, hasta que la zona presionada se fractura y se separa.
Especificaciones
Configuración documentada para 0,15 mm. Otros espesores se dimensionan sobre su especificación.
| Espesor de banda documentado | 0,15 mm |
|---|---|
| Tipo de línea | Corte longitudinal continuo |
| Cuchillas | Dos circulares verticales desplazables |
| Ajustes | Holgura y solapamiento entre cuchillas |
| Mecanismo de corte | Deformación progresiva hasta fractura |
| Función | Recorte de bordes de banda metálica |
| Carácter | Equipo clave de línea de producción continua |
Materiales
- Cuchillas circulares de acero de herramienta tratado
- Bastidor con guiado para el desplazamiento de cuchillas
- Separadores y utillaje de ajuste
Proceso de fabricación
Dimensionado para banda fina
El espesor de 0,15 mm condiciona la holgura de cuchilla, que debe ser mínima y constante para cortar sin arrastrar.
Fabricación del bastidor
Construcción del bastidor con el guiado que permite desplazar las cuchillas a la posición de recorte.
Mecanizado de cuchillas
Mecanizado y tratamiento de las dos cuchillas circulares verticales.
Ajuste y verificación
Regulación de holgura y solapamiento y comprobación del corte sobre el material previsto.
Control de calidad
- Verificación de la holgura para el espesor de trabajo
- Comprobación del solapamiento entre cuchillas
- Control del estado del filo antes del envío
- Prueba de corte sobre banda del espesor previsto
Opciones de personalización
- Dimensionado para espesores distintos de 0,15 mm
- Posición de recorte según el programa de la línea
- Material de cuchilla según el metal procesado
- Integración con el sistema de evacuación de recorte
Guía de uso
- Ajustar holgura y solapamiento antes de cada cambio de material
- Sustituir el filo por criterio de tonelaje procesado
- Verificar la calidad del borde a lo largo de la bobina
- Comprobar la evacuación del recorte generado
Comparativa
Frente a no recortar el borde antes del proceso siguiente.
| Rotura de banda | Elimina los defectos de borde que causan rotura en procesos posteriores |
|---|---|
| Ajuste | Holgura y solapamiento regulables entre las dos cuchillas |
| Banda fina | Configuración documentada para espesor de 0,15 mm |
| Calidad del corte | Fractura controlada por penetración progresiva |
Productos relacionados
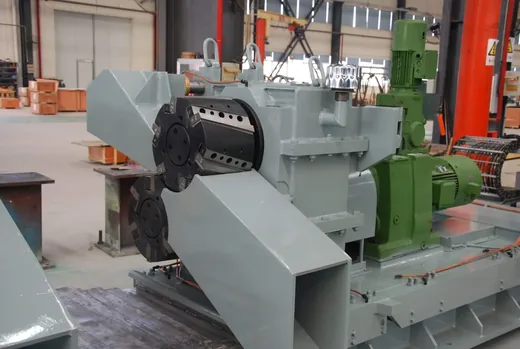
Cizalla rotativa de recorte de una y doble cabeza
Desviación axial de la cara de cuchilla ≤0,005 mm y precisión de anchura de recorte inferior a 1 mm, con cambio de cuchillas en línea en la versión de doble cabeza.
Ver detalles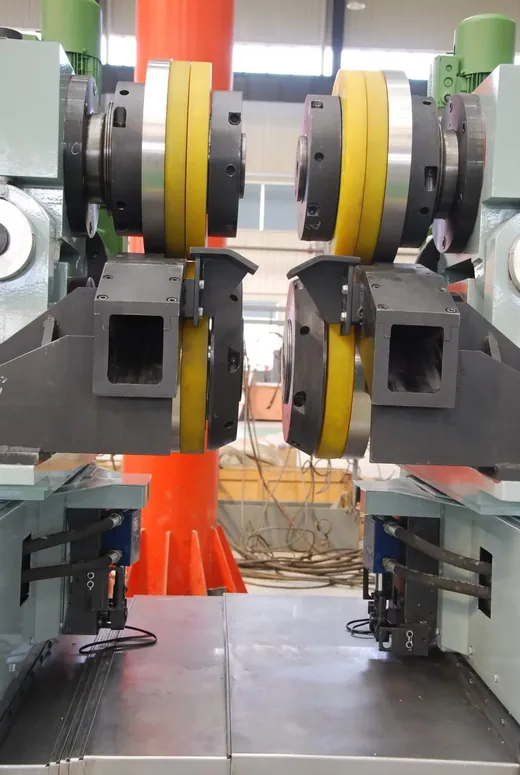
Recortadora lateral para banda de 0,15 mm en línea de slitting
Recorte automático de bordes defectuosos en banda muy fina, eliminando fisuras e irregularidades que romperían la banda aguas abajo.
Ver detallesRecortadora lateral con ancho de recorte de 3 a 50 mm
Equipo auxiliar de línea de slitting con ancho de recorte regulable entre 3 y 50 mm mediante dos cuchillas circulares.
Ver detalles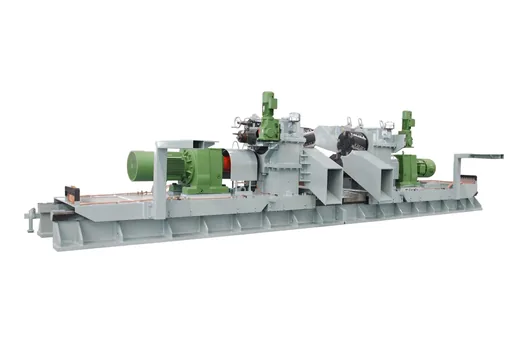
Recortador de bordes para acero silicio HiB de 1,2 a 3,0 mm
Recorte de acero silicio HiB de 1,2 a 3,0 mm de espesor en línea de decapado, con holgura lateral y solapamiento axial regulables.
Ver detalles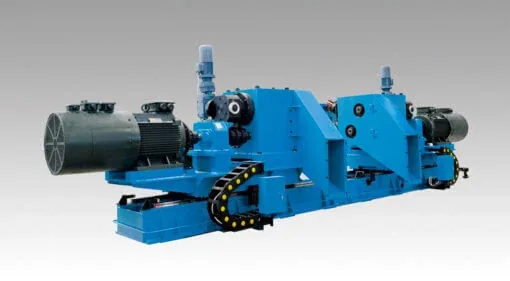
Preguntas frecuentes sobre Cizalla circular para banda de 0,15 mm
¿Qué diferencia hay con la recortadora lateral?
La cizalla circular es el conjunto de corte propiamente dicho, formado por las dos cuchillas circulares verticales. En el catálogo aparecen ambas denominaciones porque en muchas líneas designan el mismo equipo visto desde su función o desde su mecanismo.
¿Qué espesor corta?
La configuración documentada es para banda de 0,15 mm de espesor. Otros espesores se dimensionan sobre su especificación.
¿Cómo corta exactamente?
Las cuchillas ejercen fuerza de corte y generan deformación en la zona de contacto; a medida que aumenta la penetración, la deformación crece hasta que la zona presionada se fractura y se separa.
¿Qué hay que ajustar?
La holgura y el solapamiento entre las dos cuchillas, que son los parámetros que determinan la calidad del borde.
¿Por qué importa recortar a tiempo?
Porque los pequeños defectos de borde que deja la laminación, como las fisuras, provocan la rotura de la banda en procesos posteriores si no se eliminan.
¿Corta banda fina en línea longitudinal?
Envíe el espesor, el material y el ancho de recorte y le propondremos la configuración de cizalla circular.