Cizalla rotativa de recorte para bordes de banda metalúrgica
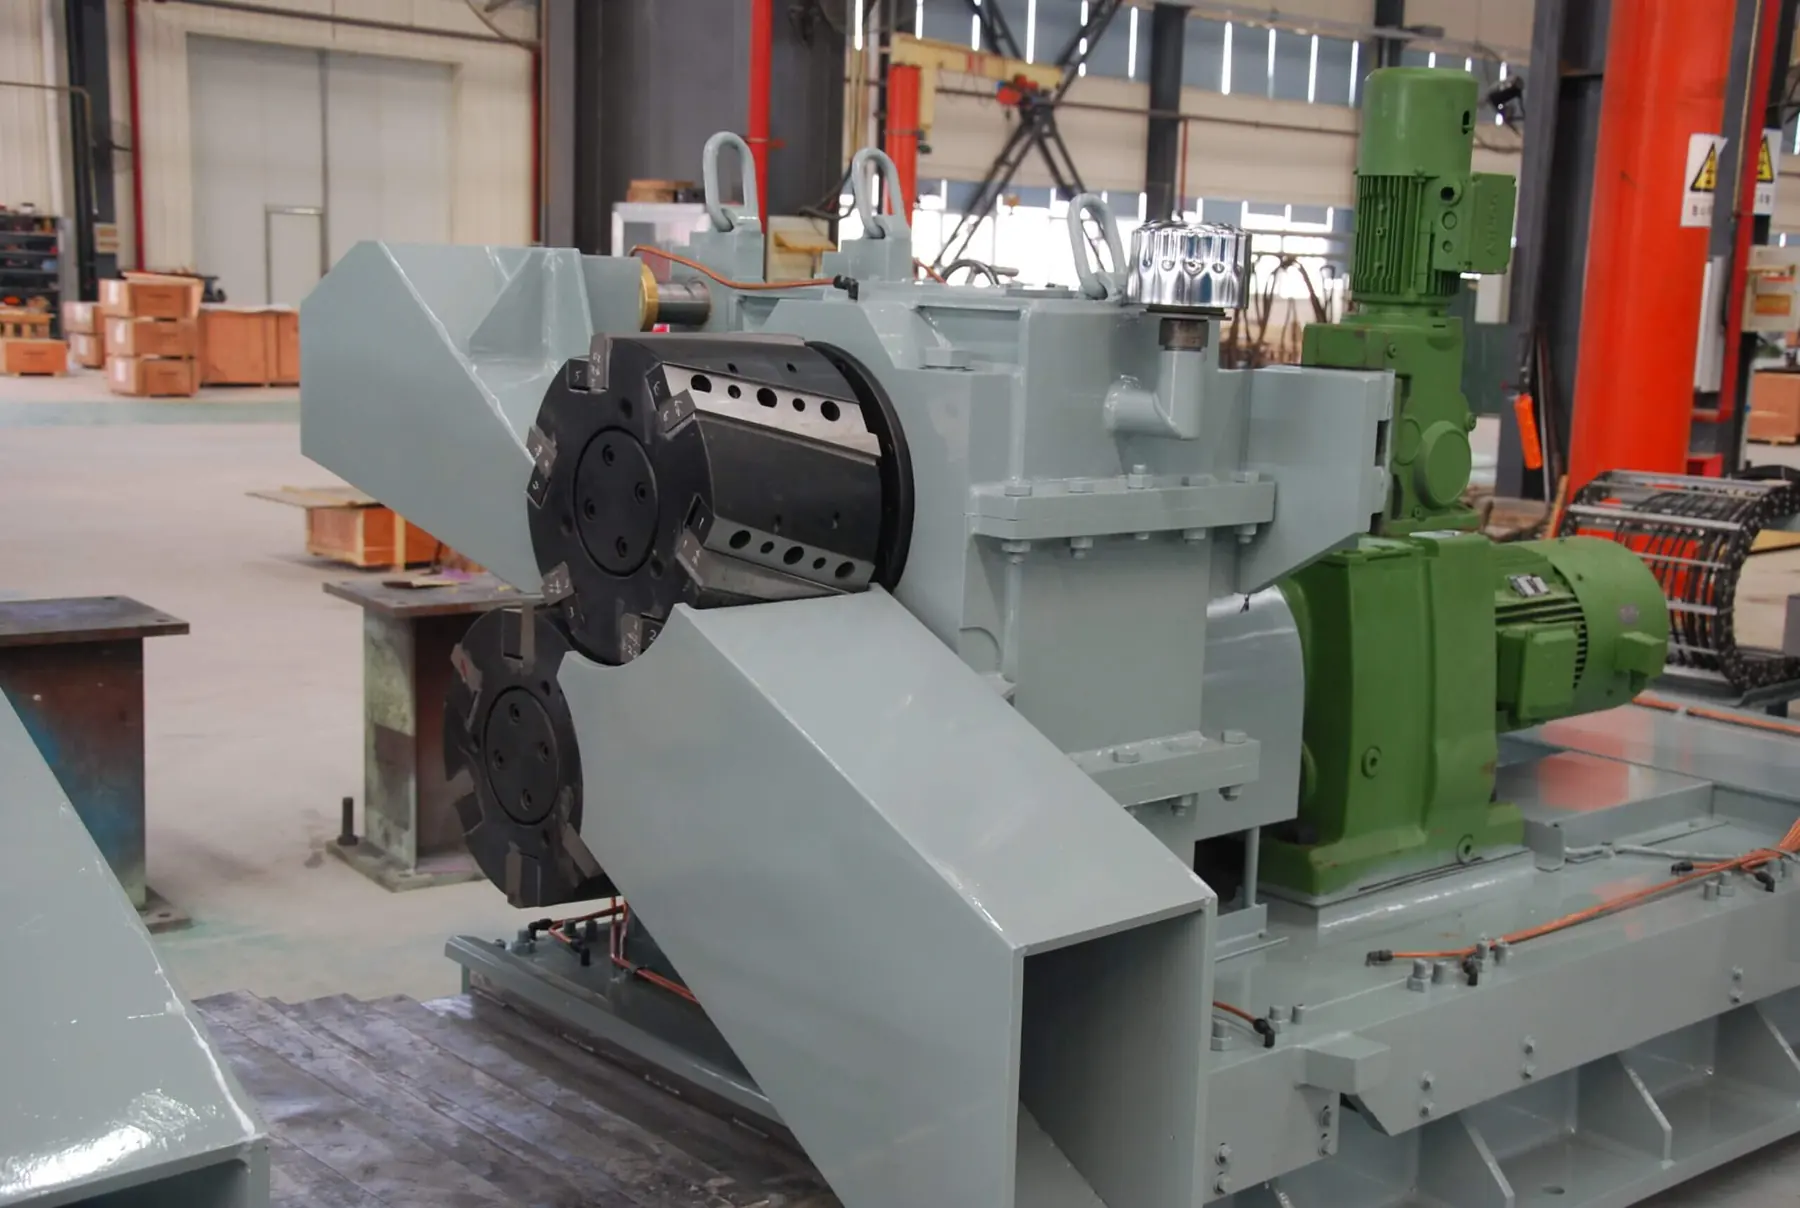
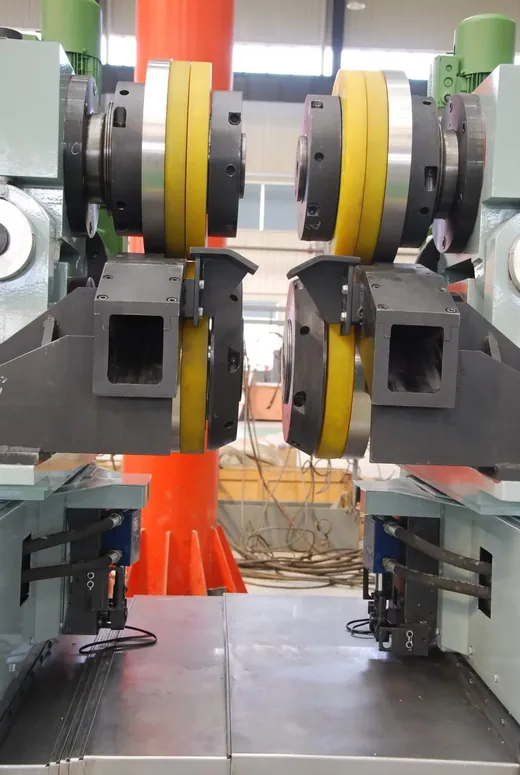
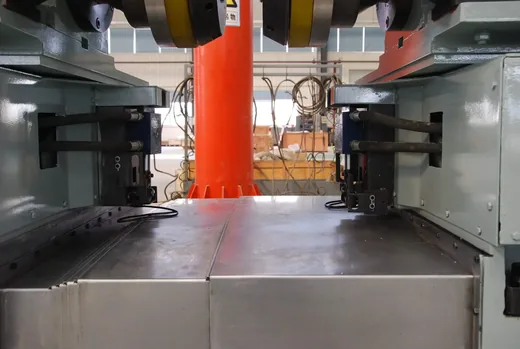
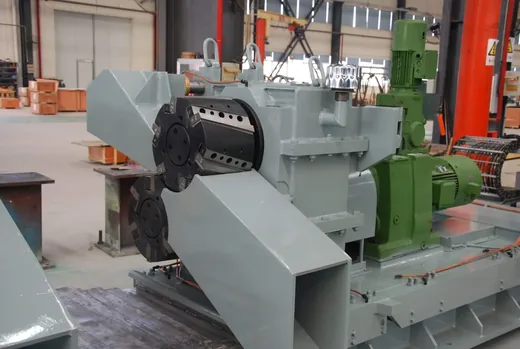
La cizalla rotativa de recorte es el equipo central de las líneas de producción continua metalúrgica. Durante la laminación, la banda de acero puede presentar defectos en los bordes como fisuras y, si no se recortan a tiempo, es probable que se produzca la rotura de la banda en los procedimientos posteriores. El equipo cuenta con dos cuchillas circulares verticales desplazables horizontalmente, entre las que se configura un valor específico de separación y solapamiento.
- Desviación axial de la cara de la cuchilla ≤0,005 mm
- Precisión de anchura de recorte inferior a 1 mm
- Versiones de una y de doble cabeza de corte
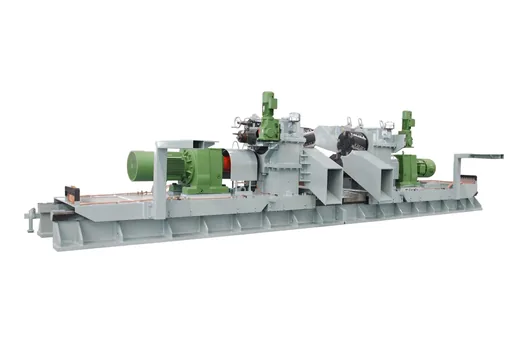
- La doble cabeza admite reemplazo rápido de cuchillas en línea sin parada
Beneficios clave
Qué aporta a una línea continua.
Evita la rotura de banda
Elimina las fisuras del borde que, de no recortarse a tiempo, provocan la rotura de la banda en los procedimientos de producción posteriores.
Cambio de cuchillas sin parar
La versión de doble cabeza admite el reemplazo rápido de cuchillas en línea sin parada, que es lo que rentabiliza la inversión en programas con muchos cambios de formato.
Borde y ancho controlados
La desviación axial de la cara de cuchilla ≤0,005 mm y la precisión de anchura inferior a 1 mm son los dos parámetros que determinan si el borde sale limpio y la medida se mantiene.
Dónde se utiliza
Dónde trabaja.
- Líneas de producción continua metalúrgica con recorte de bordes
- Líneas de corte longitudinal que fijan el ancho final de la bobina
- Procesos posteriores a la laminación donde el borde presenta fisuras
- Instalaciones con triturador y enrollador de bordes residuales
Para quién es
- Líneas de corte longitudinal que entregan ancho exacto y borde limpio
- Plantas con roturas de banda achacables a defectos de borde
- Instalaciones con programas de muchos cambios de ancho por turno
- Responsables de proceso que gestionan el recorte residual a pie de línea
Problemas que resuelve
- Fisuras de borde que provocan rotura de banda aguas abajo
- Variación de ancho fuera de la tolerancia acordada
- Parada de línea para cambiar cuchillas en cada formato
- Gestión del borde residual sin equipo de evacuación asociado
Características técnicas
Cómo corta.
Dos cuchillas circulares desplazables
El equipo monta dos cuchillas circulares verticales desplazables horizontalmente, entre las que se configura un valor específico de separación y solapamiento para realizar el cizallado.
Corte por deformación y fractura
Cuando la banda pasa entre el par de cuchillas, la fuerza de cizallamiento genera deformación creciente con la profundidad de corte, y al alcanzar un nivel crítico la zona presurizada se fractura.
Gestión del borde residual
Trabaja junto con el triturador de bordes residuales y el dispositivo de enrollado de bordes residuales, de modo que la evacuación forma parte del mismo alcance.
Especificaciones
Valores documentados de precisión. El dimensionado se fija con el ancho, el espesor y el material de su línea.
| Desviación axial de cuchilla | ≤0,005 mm |
|---|---|
| Precisión de anchura de recorte | Inferior a 1 mm |
| Configuración | Una cabeza o doble cabeza de corte |
| Cambio de cuchillas | En línea y sin parada en la versión de doble cabeza |
| Cuchillas | Dos cuchillas circulares verticales desplazables horizontalmente |
| Ajustes de corte | Separación y solapamiento configurables |
| Equipos asociados | Triturador y dispositivo de enrollado de bordes residuales |
Materiales
- Cuchillas circulares de acero de herramienta tratado
- Bastidor de acero de construcción con guías de desplazamiento
- Separadores y utillaje de ajuste de precisión
Proceso de fabricación
Dimensionado de corte
El ancho, el espesor y el material determinan el diámetro de cuchilla y la energía de corte necesaria.
Fabricación del bastidor
Construcción del bastidor y de las guías que permiten el desplazamiento horizontal de las cuchillas.
Mecanizado de cuchillas
Mecanizado y tratamiento de las cuchillas circulares hasta la dureza y el acabado que exige el filo.
Montaje y verificación
Montaje del conjunto y comprobación de la desviación axial de la cara de cuchilla frente al límite de 0,005 mm.
Control de calidad
- Verificación de la desviación axial de la cara de cuchilla
- Comprobación de la precisión de anchura de recorte alcanzable
- Control del mecanismo de separación y solapamiento
- Prueba del cambio rápido de cuchillas en la versión de doble cabeza
Opciones de personalización
- Versión de una o de doble cabeza según los cambios de formato
- Dimensionado para el ancho y el espesor de su línea
- Integración con triturador y enrollador de bordes residuales
- Material de cuchilla según el metal procesado
Guía de uso
- Ajustar separación y solapamiento antes de cada cambio de material
- Verificar la desviación axial de la cuchilla tras cada montaje
- Sustituir el filo por criterio de tonelaje, no cuando aparece la rebaba
- Comprobar que la evacuación del residuo sigue el ritmo de la línea
Comparativa
Versión de doble cabeza frente a una sola cabeza.
| Cambio de cuchillas | En línea y sin parada en la doble cabeza; con parada en la de una cabeza |
|---|---|
| Cambios de formato | La doble cabeza permite preparar el siguiente ancho mientras la línea produce |
| Precisión | Misma desviación axial ≤0,005 mm y anchura inferior a 1 mm en ambas |
| Inversión | La de una cabeza es suficiente si el ancho cambia pocas veces por turno |
Productos relacionados
Recortadora lateral para banda de 0,15 mm en línea de slitting
Recorte automático de bordes defectuosos en banda muy fina, eliminando fisuras e irregularidades que romperían la banda aguas abajo.
Ver detallesRecortadora lateral con ancho de recorte de 3 a 50 mm
Equipo auxiliar de línea de slitting con ancho de recorte regulable entre 3 y 50 mm mediante dos cuchillas circulares.
Ver detallesRecortador de bordes para acero silicio HiB de 1,2 a 3,0 mm
Recorte de acero silicio HiB de 1,2 a 3,0 mm de espesor en línea de decapado, con holgura lateral y solapamiento axial regulables.
Ver detalles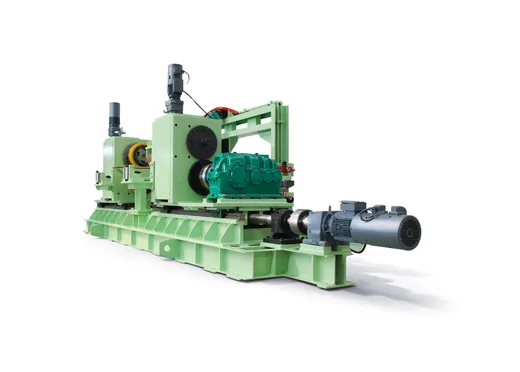
Cizalla circular para banda de 0,15 mm
Equipo clave de línea continua con dos cuchillas circulares verticales desplazables y ajuste de holgura y solapamiento.
Ver detalles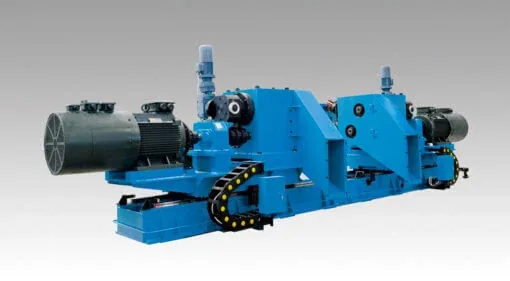
Preguntas frecuentes sobre Cizalla rotativa de recorte de una y doble cabeza
¿Por qué es importante recortar el borde?
Porque durante la laminación la banda puede presentar fisuras en los bordes y, si no se recortan a tiempo, es probable que se produzca la rotura de la banda en los procesos posteriores.
¿Qué precisión de ancho se consigue?
La precisión de anchura de recorte documentada es inferior a 1 mm, con una desviación axial de la cara de cuchilla de ≤0,005 mm.
¿Merece la pena la doble cabeza?
Si su programa tiene muchos cambios de ancho, sí: admite el reemplazo rápido de cuchillas en línea sin parada, de modo que el cambio de formato deja de costar producción.
¿Cómo se ajusta el corte?
Con la separación y el solapamiento entre las dos cuchillas circulares. Son los dos parámetros que determinan la calidad del borde y se configuran según material y espesor.
¿Qué pasa con el borde residual?
El equipo trabaja junto con el triturador de bordes residuales y el dispositivo de enrollado de bordes residuales, que gestionan la evacuación.
¿Qué ancho y qué borde tiene que entregar?
Indique el material, el espesor y la tolerancia de ancho y le propondremos la configuración de una o doble cabeza.