Recortadora lateral para línea de corte longitudinal continuo
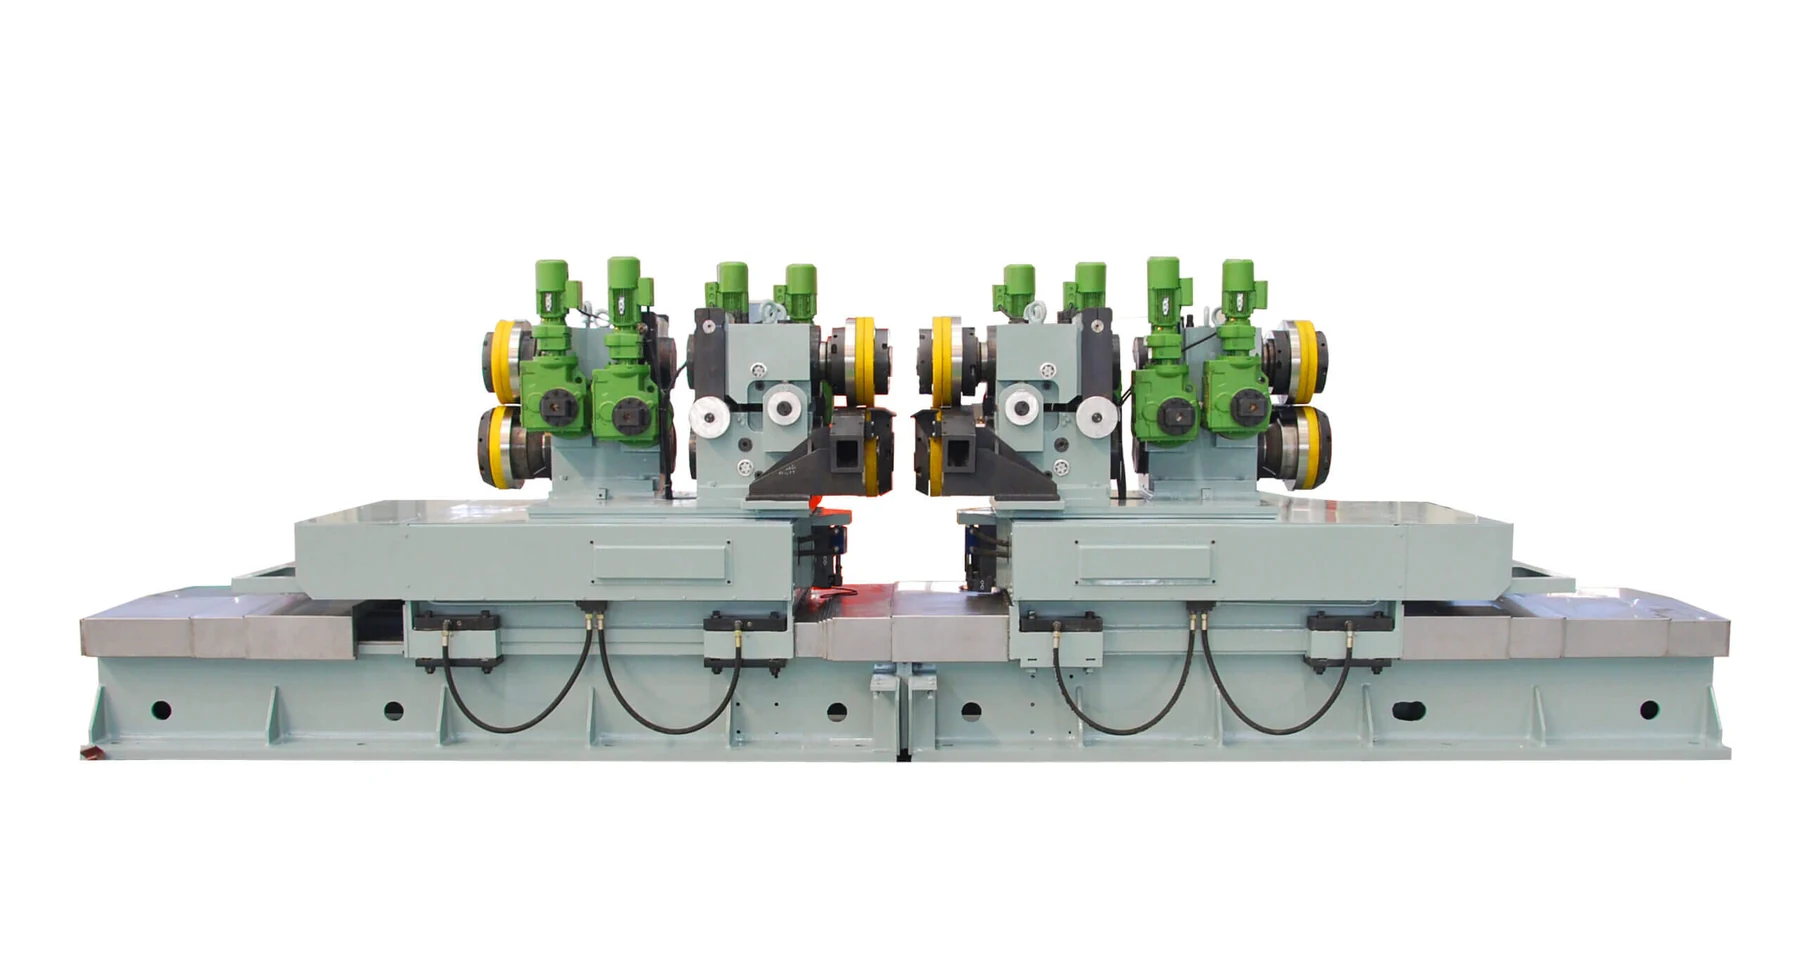
La recortadora lateral para línea de corte longitudinal es un equipo auxiliar fundamental de las líneas de corte continuo en plantas metalúrgicas. Se emplea para recortar los bordes de la tira de acero, mantener un ancho uniforme de la banda metálica y evitar la aparición de fisuras marginales durante el proceso de corte longitudinal.
- Ancho de recorte entre 3 y 50 mm
- Dos cuchillas circulares verticales regulables en desplazamiento
- Holgura y solapamiento configurables entre cuchillas
- Equipo auxiliar de líneas de corte longitudinal continuo
Beneficios clave
Qué resuelve en una línea de slitting.
Ancho de recorte regulable
El ancho de recorte se ajusta entre 3 y 50 mm, lo que permite retirar solo el material defectuoso en lugar de sacrificar un margen fijo en cada bobina.
Evita la rotura en el corte longitudinal
Si los bordes defectuosos no se recortan oportunamente, la tira corre el riesgo de romperse en los procesos posteriores de la línea de corte longitudinal.
Ancho uniforme de banda
Mantiene un ancho uniforme de la banda metálica, que es la especificación dimensional que el cliente final comprueba.
Dónde se utiliza
Dónde trabaja.
- Líneas de corte longitudinal continuo en plantas metalúrgicas
- Recorte de bordes de tira de acero antes del corte longitudinal
- Procesos donde la tira presenta fisuras marginales de laminado
- Líneas con programas de ancho de recorte variable
Para quién es
- Plantas metalúrgicas con líneas de corte longitudinal continuo
- Procesadores que quieren minimizar el material sacrificado en el recorte
- Responsables de calidad con fisuras marginales recurrentes
- Líneas que trabajan anchos de recorte variables según el material
Problemas que resuelve
- Fisuras marginales generadas durante el laminado
- Rotura de tira en los procesos posteriores del corte longitudinal
- Ancho de banda no uniforme a lo largo de la bobina
- Material sacrificado en exceso por un margen de recorte fijo
Características técnicas
Cómo se ajusta el corte.
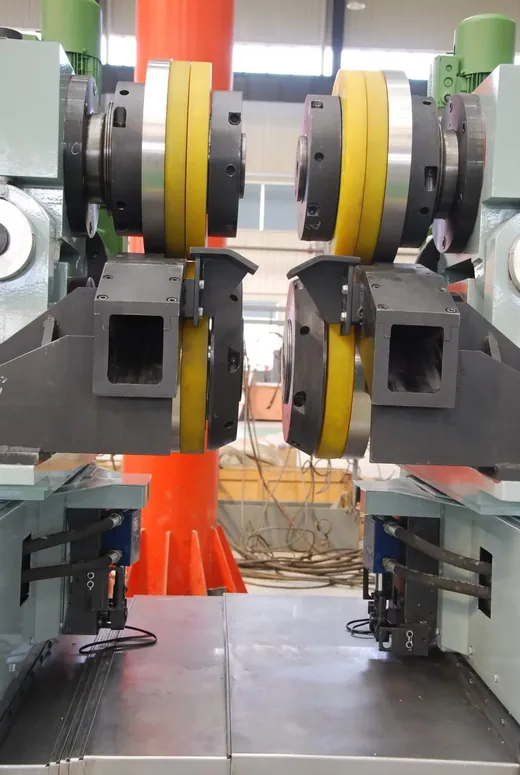
Dos cuchillas circulares verticales
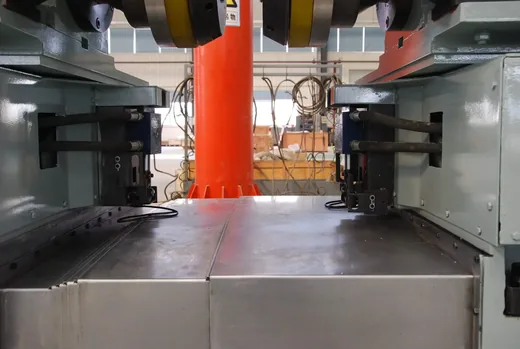
El equipo dispone de dos cuchillas circulares verticales regulables en desplazamiento, que son las que realizan el corte del borde.
Holgura y solapamiento configurables
Entre ambas cuchillas se configuran la holgura y el solapamiento adecuados para realizar el corte preciso de la tira dentro de la línea.
Rango de recorte de 3 a 50 mm
El ancho de recorte regulable entre 3 y 50 mm permite adaptar el sacrificio de material al estado real del borde de cada bobina.
Especificaciones
Rango documentado de esta configuración. El dimensionado se ajusta al ancho y espesor de su línea.
| Ancho de recorte | 3 a 50 mm |
|---|---|
| Cuchillas | Dos circulares verticales regulables en desplazamiento |
| Ajustes de corte | Holgura y solapamiento configurables |
| Tipo de línea | Corte longitudinal continuo |
| Material | Tira de acero y otros metales |
| Función | Recorte de bordes y mantenimiento de ancho uniforme |
| Carácter | Equipo auxiliar fundamental de la línea |
Materiales
- Cuchillas circulares de acero de herramienta tratado
- Bastidor con guiado de desplazamiento horizontal
- Separadores y utillaje de ajuste
Proceso de fabricación
Dimensionado
El ancho de línea, el espesor y el material fijan el diámetro de cuchilla y la energía de corte.
Fabricación del bastidor
Construcción del bastidor y del guiado que permite regular el desplazamiento de las cuchillas.
Mecanizado de cuchillas
Mecanizado y tratamiento de las dos cuchillas circulares verticales.
Montaje y ajuste
Montaje del conjunto y verificación del rango de ancho de recorte de 3 a 50 mm.
Control de calidad
- Verificación del rango real de ancho de recorte
- Comprobación de la regulación de holgura y solapamiento
- Control del desplazamiento de las cuchillas
- Prueba de corte sobre el material previsto
Opciones de personalización
- Rango de ancho de recorte según el programa de la línea
- Dimensionado para el ancho y espesor de su instalación
- Material de cuchilla según el metal procesado
- Integración con el sistema de evacuación de recorte
Guía de uso
- Ajustar el ancho de recorte al estado real del borde de cada bobina
- Configurar holgura y solapamiento antes de cambiar de material
- Sustituir el filo por criterio de tonelaje procesado
- Verificar que la evacuación del recorte sigue el ritmo de la línea
Comparativa
Frente a un recorte de margen fijo.
| Material sacrificado | Ancho regulable de 3 a 50 mm, ajustado al estado real del borde |
|---|---|
| Ajuste de corte | Holgura y solapamiento configurables entre cuchillas |
| Protección del proceso | Evita la rotura de tira en los procesos posteriores del corte longitudinal |
| Uniformidad | Mantiene un ancho uniforme de la banda a lo largo de la bobina |
Productos relacionados
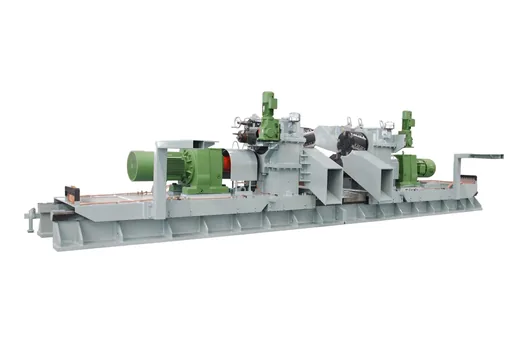
Recortador de bordes para acero silicio HiB de 1,2 a 3,0 mm
Recorte de acero silicio HiB de 1,2 a 3,0 mm de espesor en línea de decapado, con holgura lateral y solapamiento axial regulables.
Ver detalles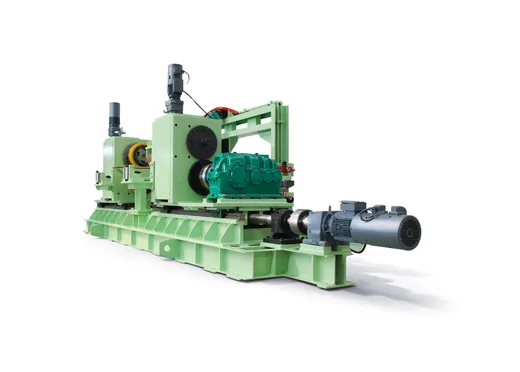
Cizalla circular para banda de 0,15 mm
Equipo clave de línea continua con dos cuchillas circulares verticales desplazables y ajuste de holgura y solapamiento.
Ver detalles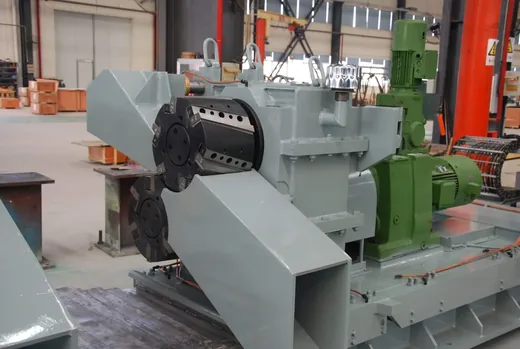
Cizalla rotativa de recorte de una y doble cabeza
Desviación axial de la cara de cuchilla ≤0,005 mm y precisión de anchura de recorte inferior a 1 mm, con cambio de cuchillas en línea en la versión de doble cabeza.
Ver detallesRecortadora lateral para banda de 0,15 mm en línea de slitting
Recorte automático de bordes defectuosos en banda muy fina, eliminando fisuras e irregularidades que romperían la banda aguas abajo.
Ver detalles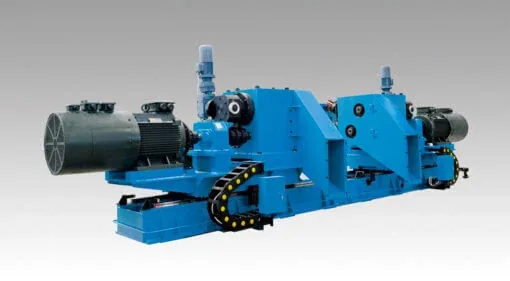
Preguntas frecuentes sobre Recortadora lateral con ancho de recorte de 3 a 50 mm
¿Qué ancho de recorte puede quitar?
El ancho de recorte es regulable entre 3 y 50 mm, lo que permite ajustar el material sacrificado al estado real del borde de cada bobina.
¿Cómo se realiza el corte?
Con dos cuchillas circulares verticales regulables en desplazamiento, entre las que se configuran la holgura y el solapamiento adecuados.
¿Qué pasa si no se recorta el borde?
Si los bordes defectuosos no se recortan oportunamente, la tira corre el riesgo de romperse en los procesos posteriores de la línea de corte longitudinal.
¿Qué diferencia hay con la versión para banda de 0,15 mm?
El principio es el mismo; lo que cambia es el dimensionado. La configuración para banda muy fina exige una holgura mínima y constante que no es la de un espesor medio.
¿Se suministra con el cortador de chatarra?
Es lo recomendable, porque ambos se dimensionan con los mismos datos de línea y así la evacuación sigue el ritmo del recorte.
¿Cuánto borde tiene que sacrificar?
Envíe el ancho de línea, el espesor y el estado del borde y le propondremos el rango de recorte.