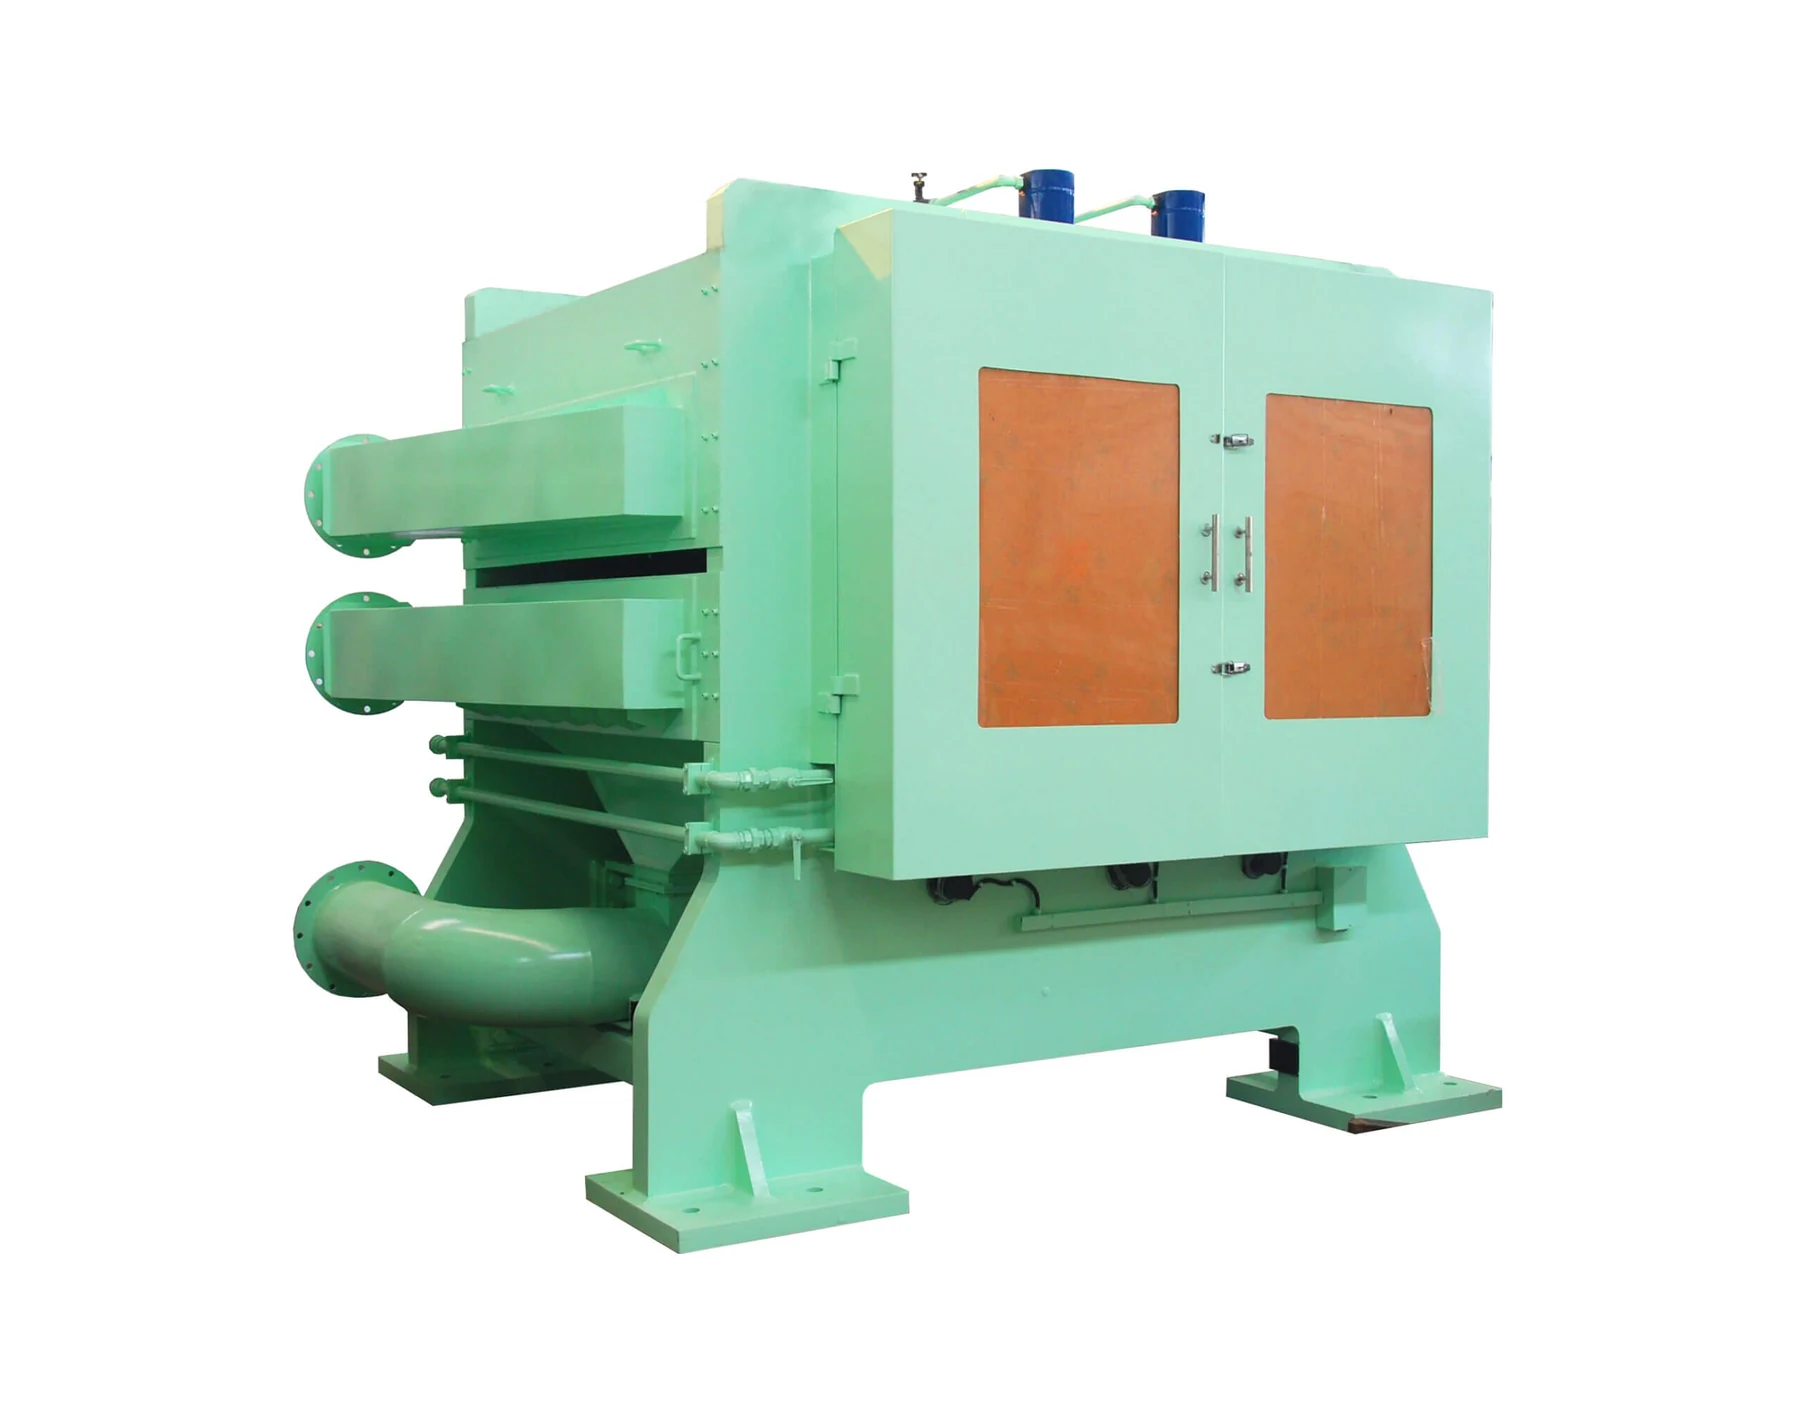
Configuración de referencia: rompeescala en línea de decapado de 1850 mm
Configuración de rompeescala y casetes de rodillos para la entrada de una línea de decapado de 1850 mm de ancho.
Perfil del cliente
Perfil de planta: una línea de decapado continuo de 1850 mm de ancho que procesa banda laminada en caliente, con el rompeescala situado inmediatamente antes de las tinas de ácido.
Reto del proyecto
La banda llega del laminador en caliente con una capa de cascarilla continua y con la forma que el laminador le dejó. Si ambas cosas entran así en el ácido, el decapado tiene que disolver una superficie intacta y la forma no mejora, de modo que la línea consume más tiempo y más ácido del necesario.
Puntos críticos del cliente
- Capa de óxido continua que obliga a un tiempo de permanencia largo en las tinas
- Consumo de ácido por tonelada por encima de lo previsto
- Forma de la banda sin corregir a la entrada del proceso
- Casetes de rodillos que se sustituyen tras el fallo y no en parada programada
Nuestra solución
Rompeescala dimensionado para línea de 1850 mm, con la geometría de flexión calculada sobre el grado de acero procesado, y el conjunto de rodillos entregado en casete sustituible para permitir el rectificado fuera de línea.
Alcance suministrado
- Rompeescala para línea de decapado de 1850 mm de ancho
- Geometría de flexión calculada sobre el grado y el espesor procesados
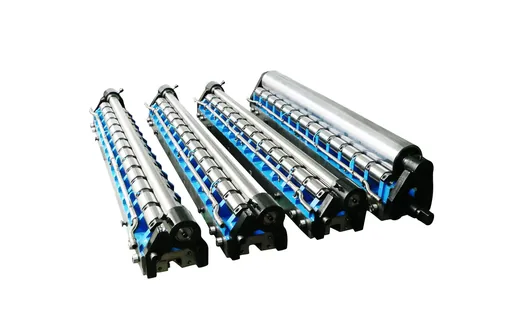
- Casetes de rodillos de precisión para rompeescala
- Casete de recambio para el ciclo de rectificado
- Documentación de inspección acordada en el acuerdo técnico
Fabricación y cadena de suministro
Producción con los planos determinados por el acuerdo técnico sobre parque propio de fabricación, con los hitos comunicados contra la fecha de parada programada de la planta.
Cálculo de flexión
La geometría de rodillos se calcula sobre el grado de acero y el espesor reales, porque la flexión necesaria para agrietar la cascarilla depende de ambos.
Mecanizado de rodillos
Los rodillos se mecanizan y se tratan para resistir el contacto con banda en caliente y superficie con óxido.
Montaje en casete
El conjunto se monta como unidad sustituible, de modo que el cambio en línea se resuelva en una parada corta.
Verificación final
Comprobación dimensional del conjunto y de la geometría de flexión antes del envío.
Control de calidad
Verificación dimensional del conjunto de rodillos y comprobación de la geometría de flexión frente al cálculo, con la documentación de inspección fijada en el acuerdo técnico.
Resultado final
La configuración entrega una sección de entrada de decapado dimensionada para 1850 mm que agrieta la cascarilla y corrige la forma en la misma pasada, con el mantenimiento resuelto por sustitución de casete en parada programada.
Beneficio para el cliente
- Ácido que penetra por las grietas en lugar de atacar una superficie continua
- Corrección de forma resuelta en el mismo paso, sin instalación adicional
- Mantenimiento previsible mediante cambio de casete programado
- Suministro continuado de casetes de recambio tras la puesta en marcha
Fotos del proyecto
Productos utilizados en este proyecto
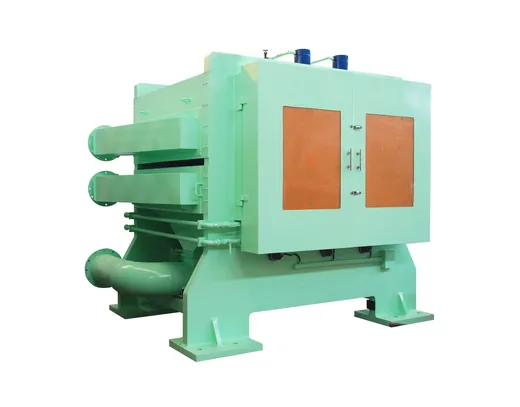
Rompeescala de 1850 mm con enderezado por tensión integrado
Rompeescala con unidad integrada de enderezado por tensión, apto para líneas de banda de acero y chapa de aluminio.
Ver detallesRompeescala para línea de decapado de 1850 mm
Deformación plástica por estirado y flexión alterna continua que fractura la capa de óxido y corrige la forma.
Ver detallesCassettes de rodillos para trituradora de escala de 1660 mm
Conjunto de soporte para máquina equilibradora de tensión, con carga de 3000 kN, tolerancia de 0,05 mm y 20.000 horas de servicio.
Ver detalles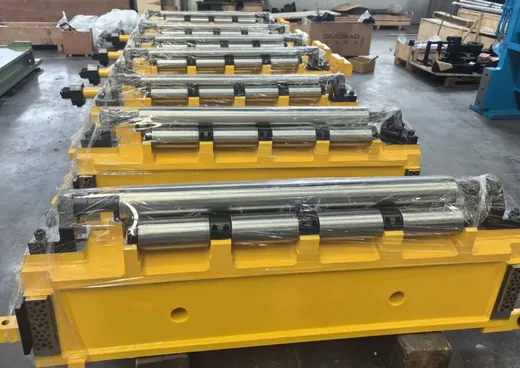
Caja de rodillos de precisión para desgrosadora de 1660 mm
Repuesto para líneas de decapado y descalcificación de 0,5 a 12 mm, con tolerancia de 0,05 mm y vida de servicio de 20.000 horas.
Ver detalles¿Cuánto ácido consume su línea de decapado?
Envíe el ancho, el grado de acero y el consumo actual y le propondremos la configuración de entrada.