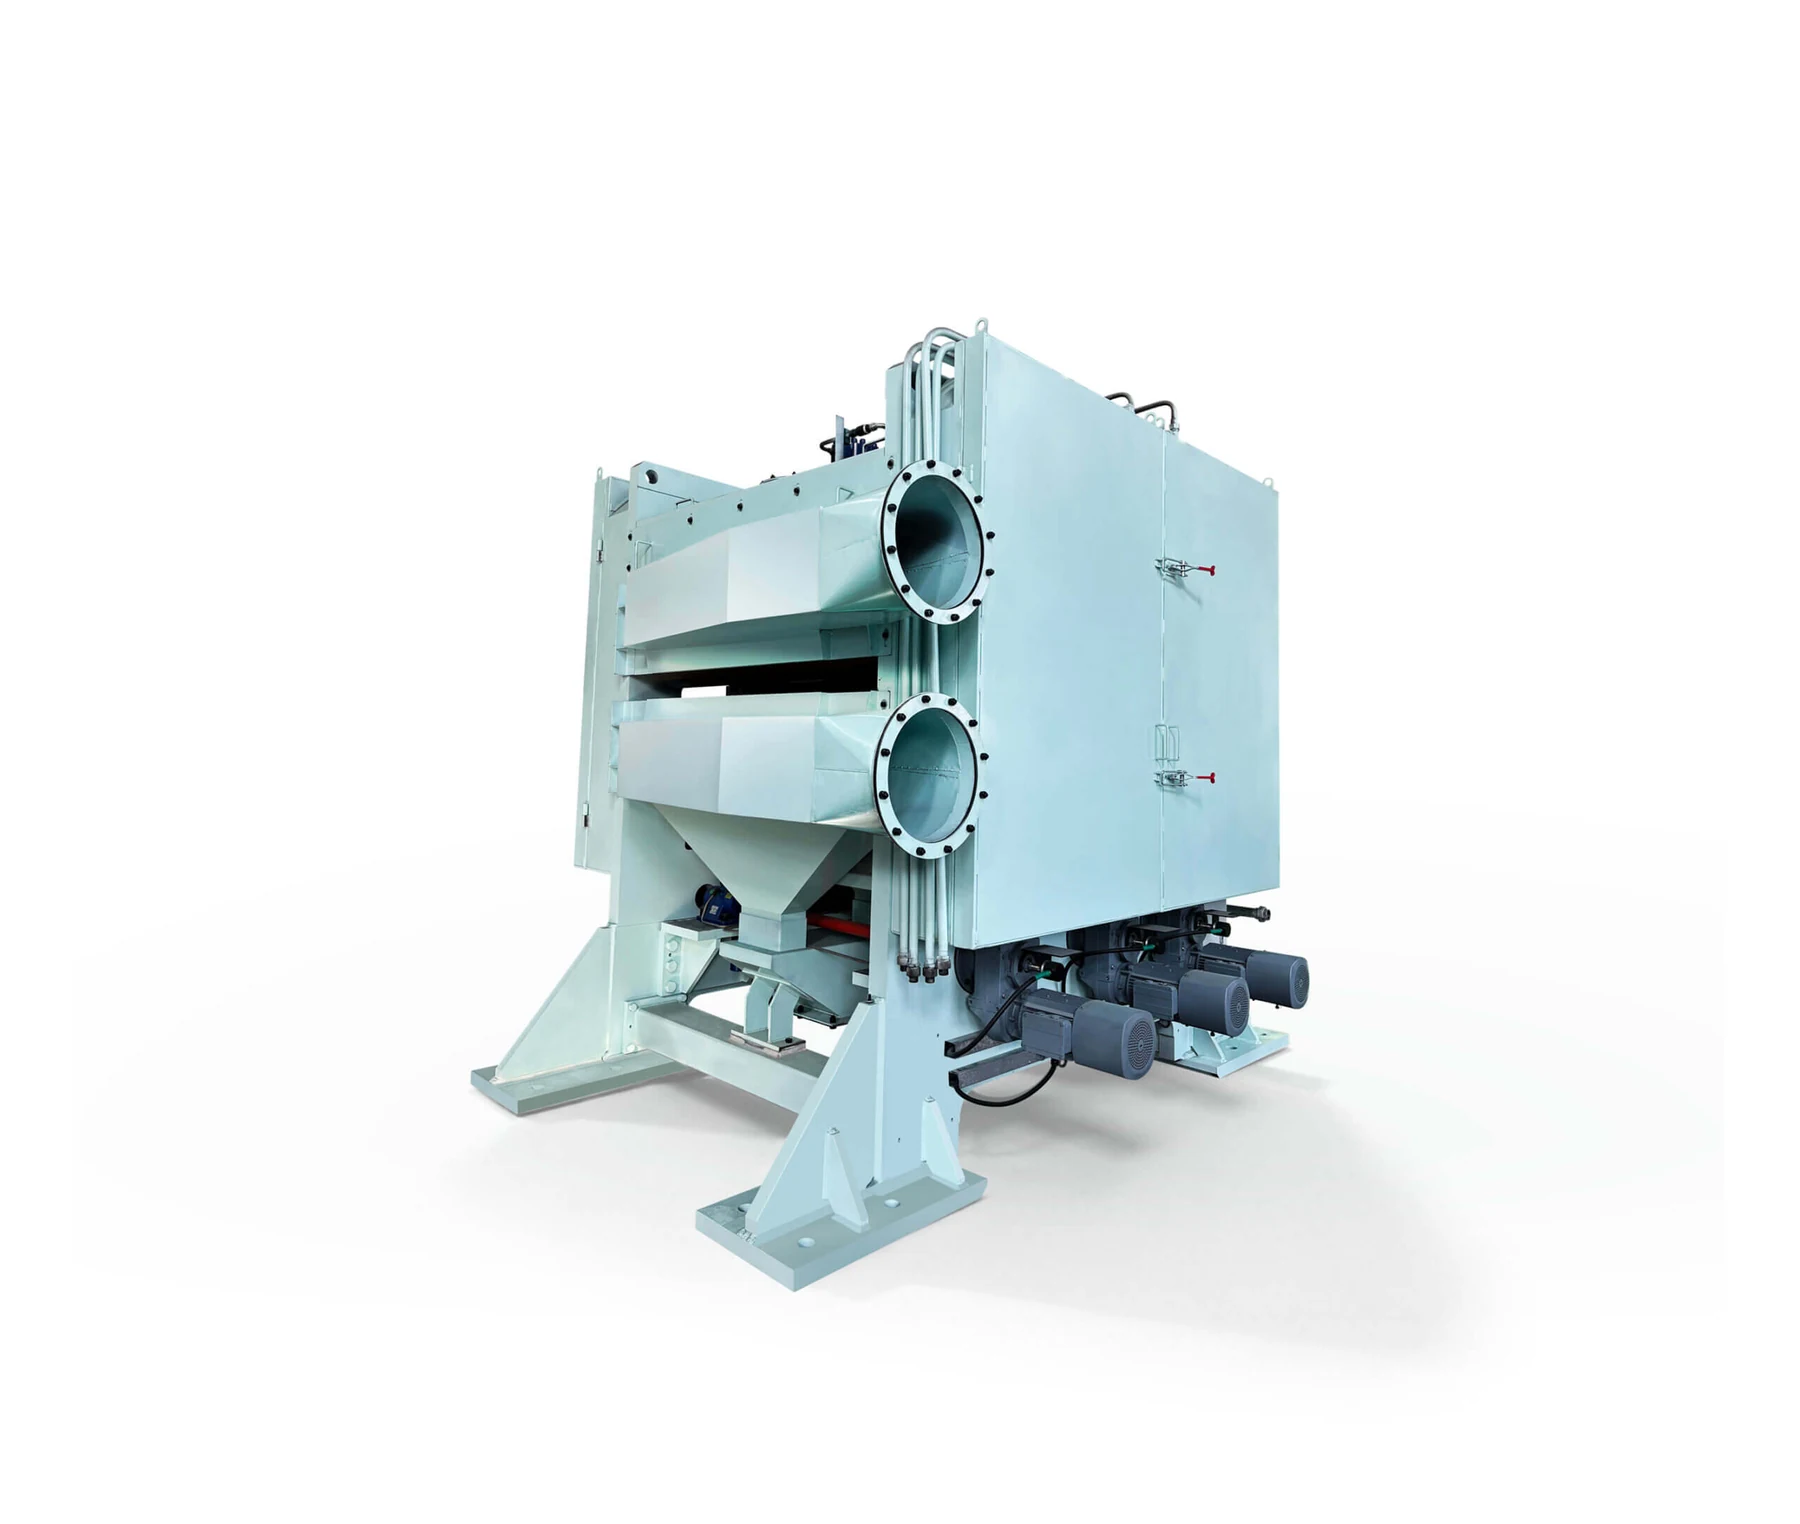
Rompedor de cascarilla para banda de ancho medio de 800 a 1.350 mm
Para productores de acero y centros de servicio que manipulan bobina laminada en caliente de ancho medio, la línea de decapado push-pull ofrece un equilibrio entre flexibilidad y coste de capital. En el corazón de esa línea está el rompedor de cascarilla: instalado inmediatamente antes de los tanques de ácido, fractura la cascarilla frágil y corrige los defectos de forma en una sola pasada.
- Anchos de banda de 800 a 1.350 mm
- Espesores de 1,5 a 4,0 mm
- Velocidades de proceso de hasta 180 m/min
- Capacidad anual de hasta 750.000 toneladas
Beneficios clave
Qué aporta esta sección a una línea push-pull.
Decapado más rápido y menos ácido
Las tensiones de flexión agrietan la capa de óxido de hierro y permiten que el ácido penetre por las grietas, en lugar de tener que disolver una superficie continua.
Doble acción en una sola pasada
El mismo paso que rompe la cascarilla corrige los defectos de forma, entregando una banda plana lista para laminación en frío, galvanizado o recubrimiento.
Cambios rápidos de formato
La línea push-pull procesa bobinas individuales sin soldadura, lo que permite cambiar de grado y de dimensión con rapidez, una ventaja crítica para acerías que atienden mercados finales diversos.
Dónde se utiliza
Dónde se utiliza.
- Línea de decapado push-pull de ancho medio en acería
- Centros de servicio que procesan bobina laminada en caliente variada
- Preparación de banda destinada a laminación en frío posterior
- Entrada de proceso previa a galvanizado o recubrimiento
Para quién es
- Acerías con línea de decapado push-pull en el rango de ancho medio
- Centros de servicio con programa de grados y dimensiones muy variado
- Plantas que buscan rendimiento de línea continua con menor inversión
- Responsables de proceso que quieren reducir el consumo de ácido por tonelada
Problemas que resuelve
- Cascarilla intacta que alarga el tiempo de permanencia en las tinas
- Consumo de ácido por encima de lo previsto para el tonelaje
- Defectos de forma heredados del laminador en caliente
- Cambios de grado y dimensión lentos en líneas continuas soldadas
Características técnicas
Cómo funciona la tecnología de doble acción.
Tensión controlada más flexión alterna
La banda se somete a tensión controlada y a fuerzas de flexión alternas que provocan un alargamiento plástico de hasta el 7 %.
Rompimiento de cascarilla
Las tensiones de flexión agrietan la capa de óxido de hierro y abren el camino al ácido, que es lo que acorta el ciclo de decapado.
Corrección de forma
El alargamiento plástico iguala la longitud de fibra y corrige los defectos de forma que la banda traía del laminador en caliente.
Especificaciones
Rango documentado de la configuración de ancho medio. Otros anchos y espesores se dimensionan sobre su especificación.
| Ancho de banda | 800 a 1.350 mm |
|---|---|
| Espesor de banda | 1,5 a 4,0 mm |
| Velocidad de proceso | Hasta 180 m/min |
| Capacidad anual | Hasta 750.000 toneladas |
| Alargamiento plástico | Hasta 7 % |
| Tipo de línea | Decapado push-pull, bobina a bobina sin soldadura |
| Posición | Inmediatamente antes de los tanques de ácido |
Materiales
- Bastidor de acero de construcción dimensionado para la carga de flexión
- Rodillos tratados para contacto con banda en caliente y superficie con óxido
- Conjunto de rodillos suministrado en casete sustituible
Proceso de fabricación
Cálculo de flexión
La geometría se calcula sobre el grado y el espesor reales, porque la flexión necesaria para agrietar la cascarilla depende de ambos.
Fabricación de bastidor
Construcción del bastidor dimensionado para las cargas de tensión y flexión previstas en el rango de ancho medio.
Mecanizado de rodillos
Mecanizado y tratamiento del conjunto de rodillos para resistir el contacto con banda en caliente.
Montaje y verificación
Montaje del conjunto en casete y comprobación de la geometría frente al cálculo antes del envío.
Control de calidad
- Comprobación de la geometría de flexión frente al cálculo
- Verificación dimensional del conjunto de rodillos
- Revisión del bastidor y de los puntos de anclaje
- Documentación de inspección acordada en el acuerdo técnico
Opciones de personalización
- Geometría de flexión ajustada a su grado de acero y espesor
- Configuración para anchos fuera del rango de 800 a 1.350 mm
- Casete de recambio para el ciclo de rectificado fuera de línea
- Integración con la disposición de entrada de línea existente
Guía de uso
- Confirmar el espacio disponible delante de las tinas antes del proyecto
- Verificar que el sistema de tracción admite la carga adicional
- Programar la sustitución de casete por tonelaje procesado
- Registrar el consumo de ácido antes y después para medir el efecto real
Comparativa
Línea push-pull con rompedor de cascarilla frente a línea continua soldada.
| Inversión | Requiere una inversión significativamente menor que una línea continua |
|---|---|
| Rendimiento | Hasta 180 m/min y 750.000 toneladas anuales, comparable a una línea continua |
| Flexibilidad | Procesa bobinas individuales sin soldadura, con cambios rápidos de grado y dimensión |
| Rango de trabajo | Optimizada para ancho medio de 800 a 1.350 mm y 1,5 a 4,0 mm |
Productos relacionados
Rompeescala de 1850 mm con enderezado por tensión integrado
Rompeescala con unidad integrada de enderezado por tensión, apto para líneas de banda de acero y chapa de aluminio.
Ver detalles
Desescamador para línea de producción de chapas de aluminio
Enderezador por tensión instalado delante del tanque de decapado, que fisura la capa de óxido y ahorra ácido.
Ver detalles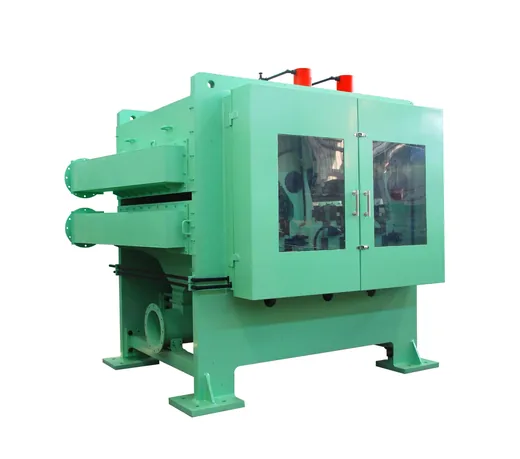
Rompeescala para línea de decapado de 1850 mm
Deformación plástica por estirado y flexión alterna continua que fractura la capa de óxido y corrige la forma.
Ver detalles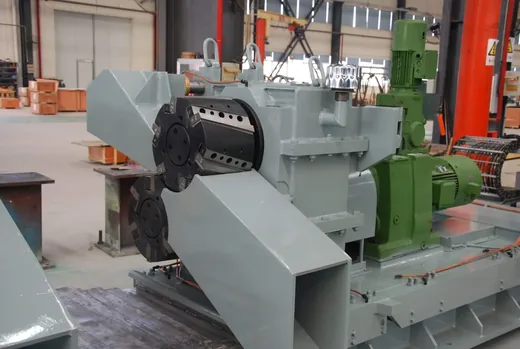
Cizalla rotativa de recorte de una y doble cabeza
Desviación axial de la cara de cuchilla ≤0,005 mm y precisión de anchura de recorte inferior a 1 mm, con cambio de cuchillas en línea en la versión de doble cabeza.
Ver detallesPreguntas frecuentes sobre Rompedor de cascarilla para banda de ancho medio
¿Qué es el alargamiento plástico del 7 %?
Es la deformación permanente que la banda recibe al someterse a tensión controlada y flexión alterna. Ese alargamiento es el que agrieta la cascarilla y, a la vez, iguala la longitud de fibra corrigiendo la forma.
¿Por qué una línea push-pull y no una continua?
Porque procesa bobinas individuales sin soldadura, lo que hace rápidos los cambios de grado y dimensión, y porque la inversión es significativamente menor para un rendimiento comparable.
¿Vale para anchos fuera del rango indicado?
Esta configuración está optimizada para 800 a 1.350 mm. Para anchos mayores disponemos de configuraciones dimensionadas hasta 1.850 mm.
¿Se puede instalar en una línea ya existente?
Sí, si hay espacio delante de las tinas y el sistema de tracción admite la carga adicional. Es lo primero que revisamos con la disposición de su línea.
¿Qué se desgasta?
El conjunto de rodillos que toca la banda. Se suministra en casete precisamente para que la sustitución sea rápida y el juego retirado pueda rectificarse fuera de línea.
¿Procesa bobina de ancho medio?
Envíe el rango de ancho, el espesor y el grado de acero y le propondremos la configuración de entrada de decapado.