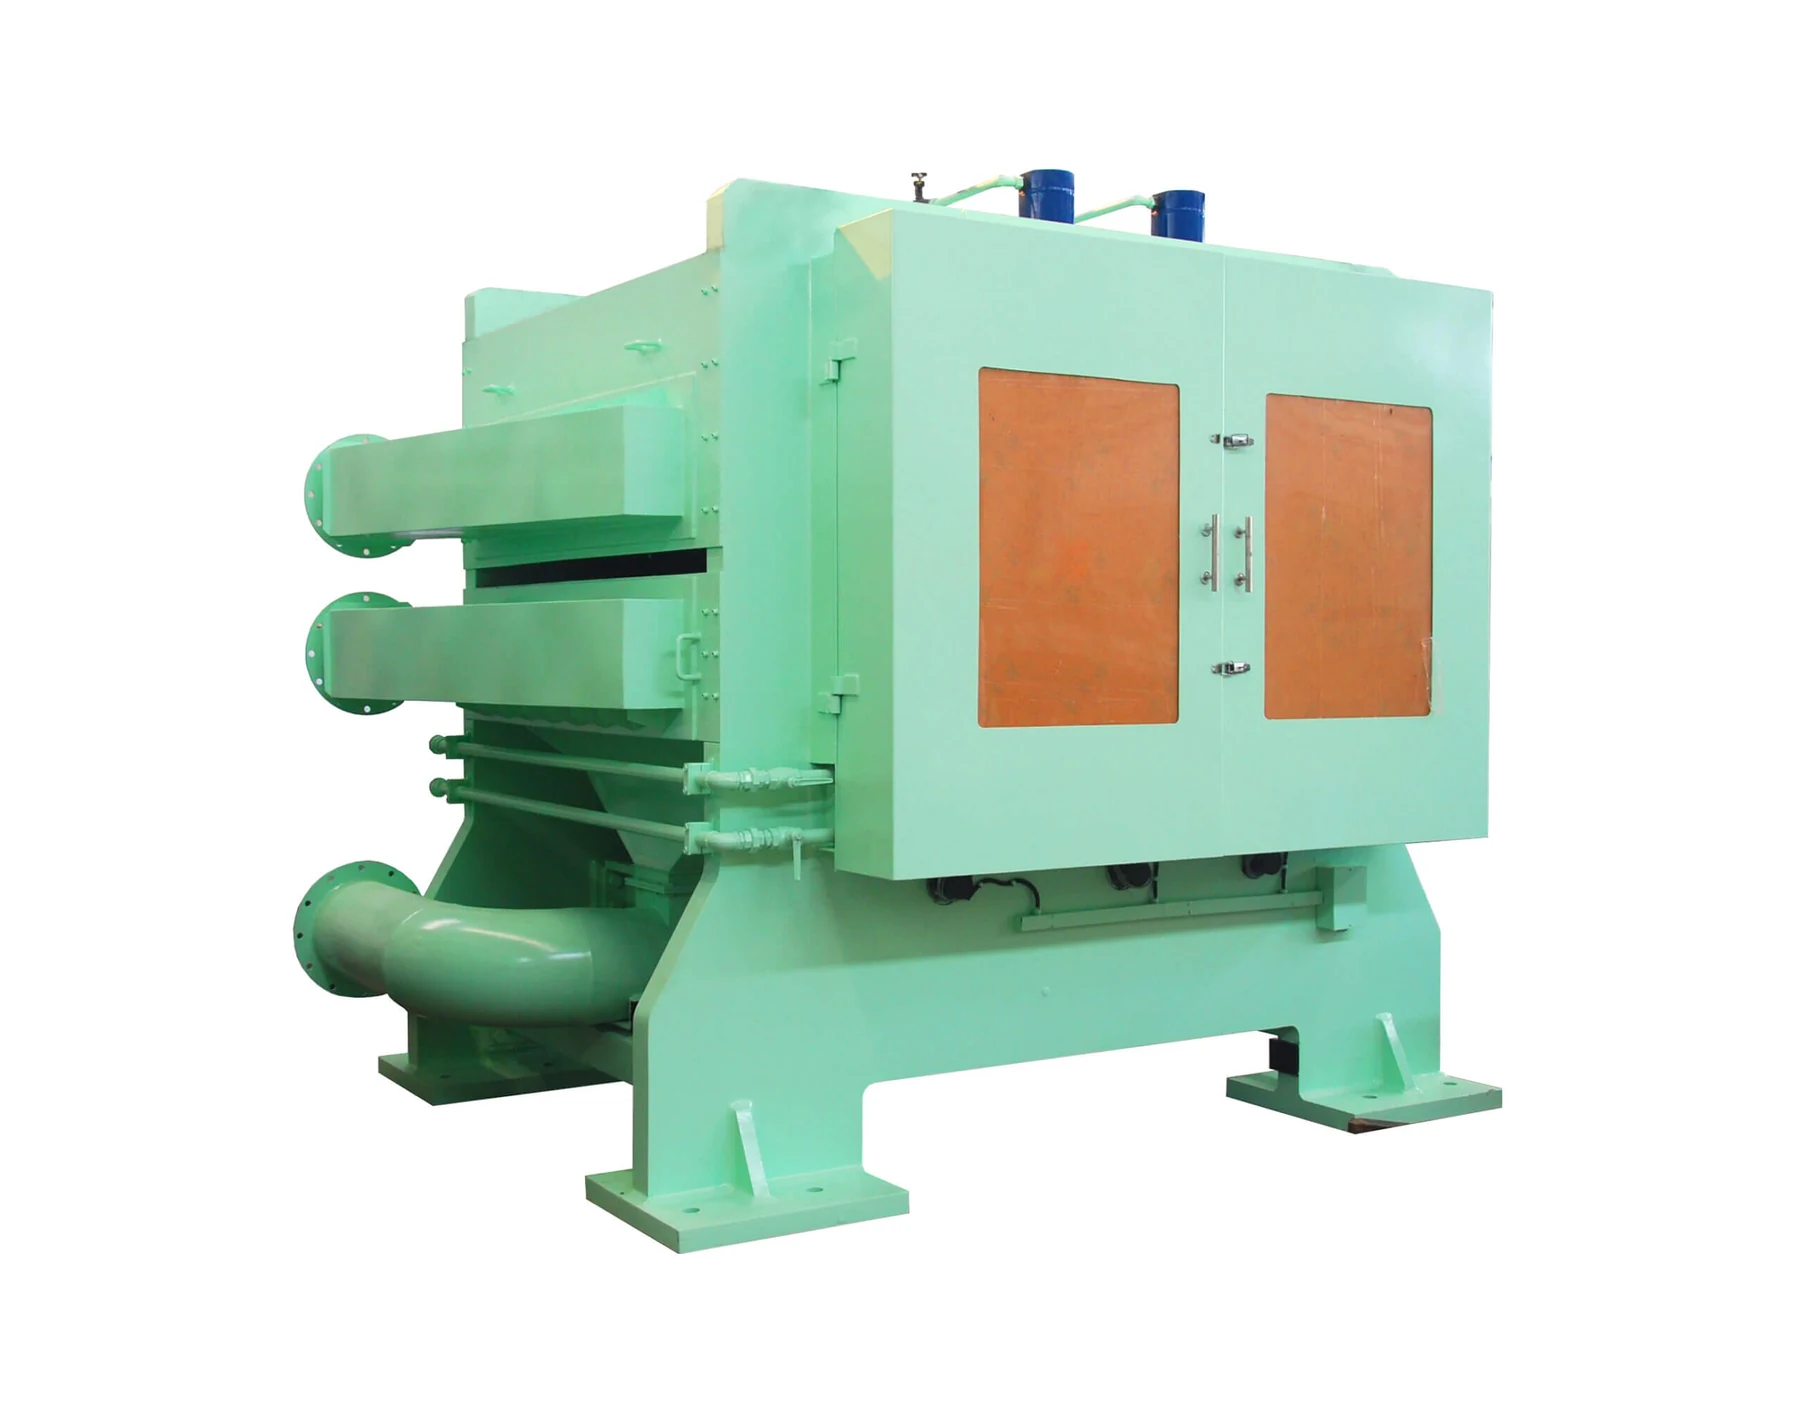
Cómo un rompeescala reduce el consumo de ácido
El mecanismo por el que agrietar la cascarilla antes del tanque acorta el ciclo de decapado, y qué hay que revisar antes de instalarlo.
El problema es una capa continua
La cascarilla de laminación en caliente es una capa dura y, sobre todo, continua. Si llega intacta al ácido, el decapado tiene que disolverla por completo desde la superficie hacia dentro, y ese proceso es lento.
La consecuencia se paga dos veces: en tiempo de permanencia, que limita la velocidad de toda la línea, y en consumo de ácido por tonelada procesada.
Agrietar, no disolver
El rompeescala somete la banda a tensión controlada y a fuerzas de flexión alternas. El material base se deforma plásticamente; la capa de óxido no. Esa diferencia de comportamiento hace que el óxido se agriete y se desprenda.
A partir de ahí el ácido ya no ataca una superficie continua sino una capa agrietada, penetrando por las grietas. Es un cambio de mecanismo, no una mejora incremental.
La segunda función que casi nadie cuenta
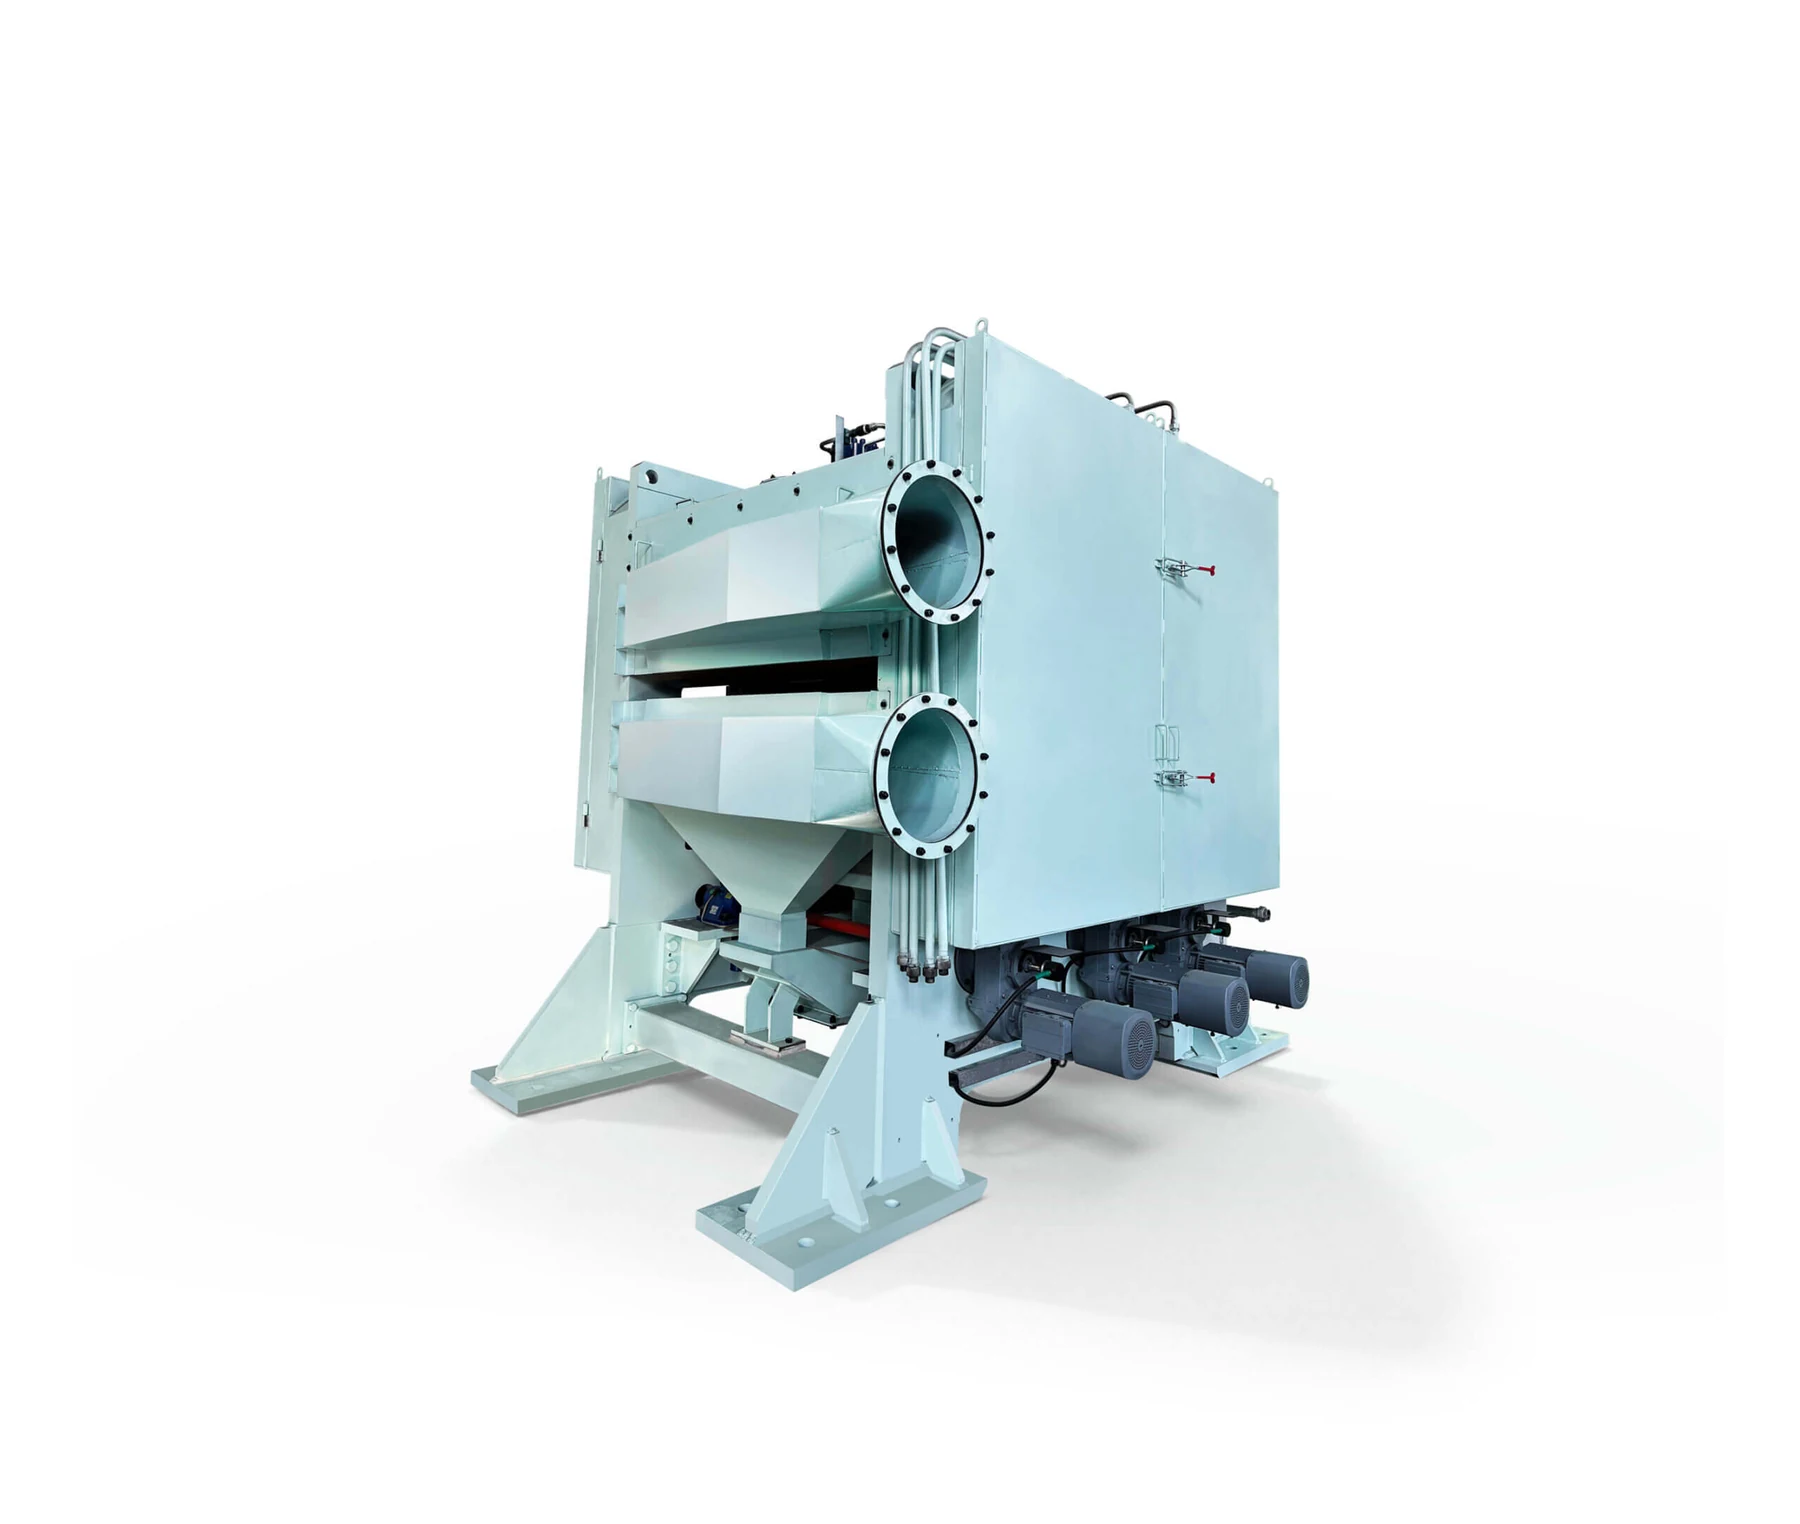
El mismo paso de flexión que agrieta la cascarilla corrige la forma que la banda traía del laminador en caliente. En las configuraciones de ancho medio, el alargamiento plástico documentado llega hasta el 7 %.
Es decir, la sección aporta dos resultados con una sola instalación: desescamado y corrección de forma. Eso cambia el cálculo de la inversión.
Qué revisar antes de instalarlo
Dos cosas, y en este orden. Primero, si hay espacio físico delante de las tinas. Segundo, si el sistema de tracción de la línea admite la carga adicional que introduce el rompeescala.
Si ambas respuestas son afirmativas, el siguiente paso es calcular la geometría de flexión sobre el grado de acero y el espesor reales, no sobre valores nominales.
- Espacio disponible delante de las tinas de ácido
- Capacidad del sistema de tracción para la carga adicional
- Grado de acero y límite elástico del material procesado
- Rango de ancho: hay configuraciones de 800 a 1.350 mm y hasta 1850 mm
Lo que se desgasta y cómo gestionarlo
Lo que se consume son los rodillos que tocan la banda. Por eso se suministran en casete: el conjunto sale entero, entra entero y el rectificado se hace en taller mientras la línea produce con el casete de recambio.
Sin un casete de recambio, el mantenimiento del rompeescala vuelve al camino crítico de la parada y buena parte de la ganancia se pierde.
Productos mencionados en este artículo
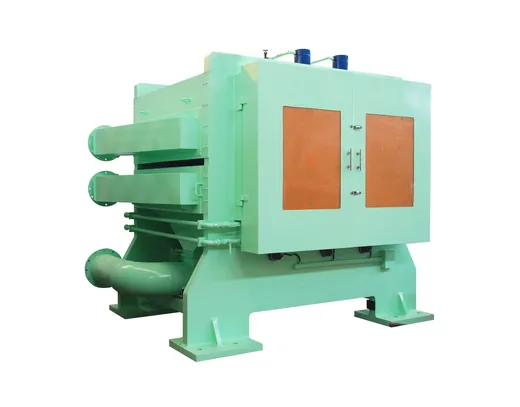
Rompeescala de 1850 mm con enderezado por tensión integrado
Rompeescala con unidad integrada de enderezado por tensión, apto para líneas de banda de acero y chapa de aluminio.
Ver detalles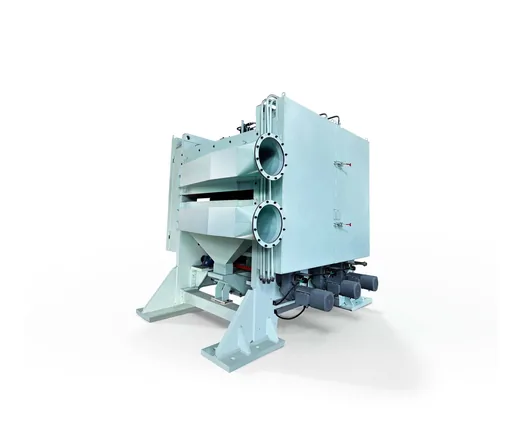
Rompedor de cascarilla para banda de ancho medio
Rompeescala para línea de decapado push-pull de 800–1.350 mm y 1,5–4,0 mm, con alargamiento plástico de hasta el 7 %.
Ver detalles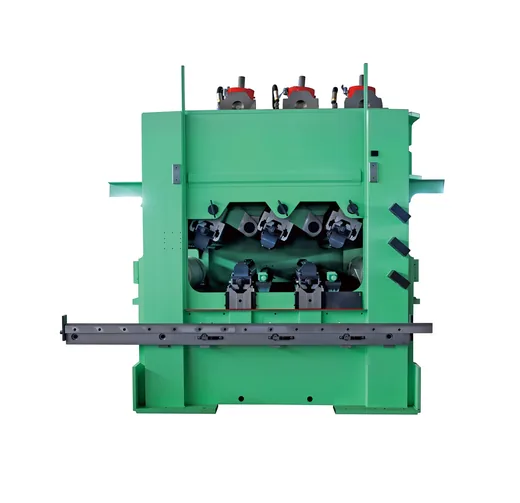
Desescamador para línea de producción de chapas de aluminio
Enderezador por tensión instalado delante del tanque de decapado, que fisura la capa de óxido y ahorra ácido.
Ver detallesPreguntas de los lectores
¿Cuánto ácido voy a ahorrar exactamente?
No publicamos una cifra única porque depende del espesor de cascarilla, del grado de acero y de la línea concreta. Lo que sí es claro es el mecanismo: agrietar la capa permite que el ácido ataque por las grietas en lugar de disolver una superficie continua.
¿Sirve para acero de alta resistencia?
Sí, ajustando la geometría de flexión. El límite elástico es un dato que pedimos siempre al dimensionar.
¿Corrige la planitud del producto acabado?
Corrige la forma que trae la banda del laminador en caliente. La planitud del producto acabado corresponde al nivelador por tensión situado más adelante en el proceso.
¿Puedo medir el efecto?
Sí, y conviene. Registre el consumo de ácido por tonelada antes y después de la instalación: es el indicador que justifica la inversión ante su dirección.
¿Cuánto le cuesta hoy el decapado por tonelada?
Envíe el ancho de línea, el grado de acero y su consumo actual y le propondremos la configuración de entrada.