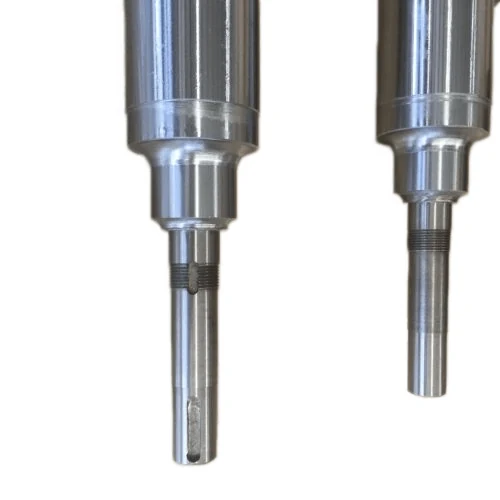
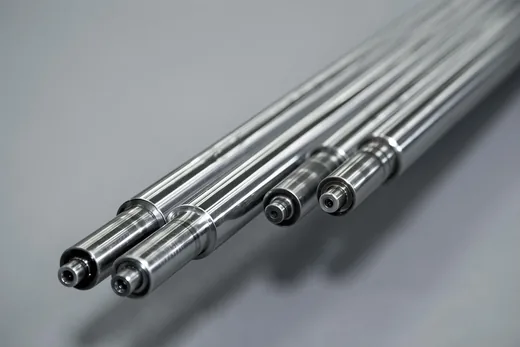
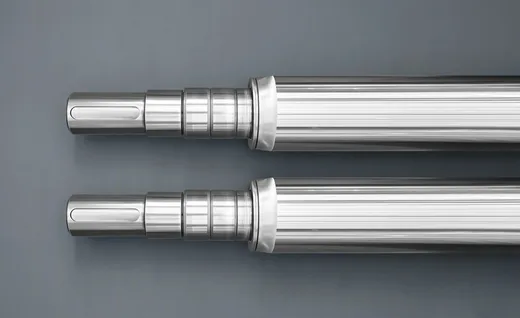
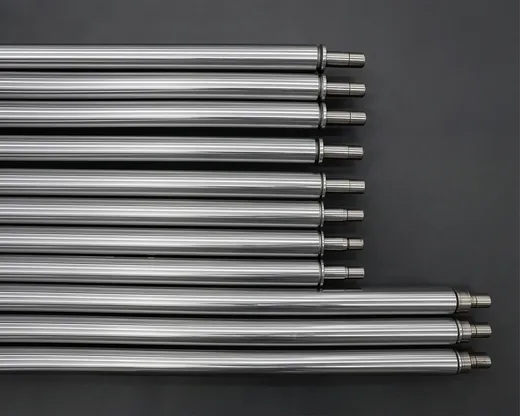
Rodillos de línea de nivelación de precisión para tira metálica
Son componentes esenciales de las laminadoras y del equipo de rectificación metálica. Su rendimiento, precisión de mecanizado y calidad de fabricación determinan el acabado superficial, la precisión de planitud y la eficiencia en la producción continua de placas y tiras metálicas terminadas, constituyendo la base de una producción de laminación estable.
- Soportan los rodillos funcionales e intermedios bajo alta carga
- Dureza superficial de temple HRC 63–65
- Capa endurecida de 3–5 mm
- Recubrimiento de 0,03–0,05 mm
Beneficios clave
Qué contienen estos rodillos.
Contienen la deformación estructural
Contienen eficazmente la deformación por flexión, la curvatura y las alteraciones estructurales provocadas por el procesamiento prolongado bajo tensión.
Evitan producto defectuoso
Al contener esa deformación, evitan los productos defectuosos y las reducciones de producción que se derivan de ella, que es el coste real de un rodillo mal dimensionado.
Calidad constante en el procesado
Garantizan de manera estable una calidad constante en el procesamiento de láminas y tiras metálicas a lo largo del ciclo de producción.
Dónde se utiliza
Dónde trabajan.
- Laminadoras y equipos de rectificación metálica
- Máquinas de rectificación por tensión, como soporte del conjunto
- Producción continua de placas y tiras metálicas terminadas
- Procesos de laminación prolongados bajo tensión
Para quién es
- Plantas con laminadoras y equipos de rectificación metálica
- Mantenimiento de máquinas de rectificación por tensión
- Responsables de producción con producto defectuoso por deformación de rodillos
- Constructores que montan conjuntos completos de línea de nivelación
Problemas que resuelve
- Deformación por flexión del cuerpo del rodillo bajo tensión prolongada
- Curvatura y alteraciones estructurales en el conjunto
- Producto defectuoso derivado de esa deformación
- Reducción de producción por rodillos que pierden geometría
Características técnicas
Cómo se fabrican.
Procesos estandarizados de fabricación
Se emplean procesos de fabricación estandarizados y de alta calidad, que son los que entregan propiedades mecánicas homogéneas a lo largo de la pieza.
Temple HRC 63–65
El temple superficial alcanza HRC 63–65 con capa endurecida de 3–5 mm, suficiente para conservar la geometría a lo largo de rectificados sucesivos.
Recubrimiento de 0,03–0,05 mm
El recubrimiento de espesor controlado aporta la superficie de trabajo que preserva el acabado de la tira.
Especificaciones
Construcción estándar. Las cotas se ejecutan según el conjunto de destino.
| Función | Soporte de rodillos funcionales e intermedios |
|---|---|
| Dureza superficial de temple | HRC 63–65 |
| Profundidad de capa endurecida | 3–5 mm |
| Espesor de recubrimiento | 0,03–0,05 mm |
| Fabricación | Procesos estandarizados de alta calidad |
| Aplicación | Laminadoras y equipos de rectificación metálica |
| Dimensiones | Según plano del conjunto |
Materiales
- Acero con propiedades mecánicas homogéneas
- Capa endurecida integral en el cuerpo
- Superficie de trabajo con recubrimiento de espesor controlado
Proceso de fabricación
Preparación de material
Selección y preparación del material bajo los procesos estandarizados de alta calidad que fijan las propiedades mecánicas.
Mecanizado de precisión
Mecanizado del cuerpo, de los cilindros y de los cuellos con la precisión que exige el conjunto.
Tratamiento térmico
Temple superficial hasta HRC 63–65 con capa endurecida de 3–5 mm.
Recubrimiento y verificación
Aplicación del recubrimiento de 0,03–0,05 mm y control dimensional y de dureza.
Control de calidad
- Verificación de dureza en el rango HRC 63–65
- Comprobación de la profundidad de capa endurecida
- Medición del espesor de recubrimiento
- Control de la geometría del cuerpo y de los cuellos
Opciones de personalización
- Cotas de cuerpo y cuellos según el conjunto existente
- Fabricación a partir de la pieza desgastada si no hay plano
- Suministro por juego completo de la línea de nivelación
- Marcado con la referencia interna del cliente
Guía de uso
- Medir la geometría del cuerpo para detectar flexión residual
- Sustituir el juego completo para no mezclar diámetros
- Registrar el tonelaje procesado como criterio de sustitución
- Revisar el estado del recubrimiento en parada programada
Comparativa
Frente a un rodillo de línea de nivelación genérico.
| Procesos de fabricación | Estandarizados y de alta calidad, con propiedades mecánicas homogéneas |
|---|---|
| Dureza | HRC 63–65 documentado y verificado |
| Capa endurecida | 3–5 mm de profundidad para admitir rectificados sucesivos |
| Función estructural | Dimensionados para contener flexión, curvatura y alteración estructural |
Productos relacionados
Rollos de trabajo de precisión de 16 a 68 mm con cromo duro
Diámetros de 16 a 68 mm con cromo electroplado que alcanza HV 800–1000 de dureza superficial y reduce el coeficiente de fricción.
Ver detalles
Rodillo de trabajo del nivelador de tensión de 1450 mm
Endurecimiento superficial HRC 63~65, capa de 3~5 mm y cromo en toda la superficie con espesor de 0,03~0,05 mm.
Ver detalles
Rodillo de trabajo para casetes niveladores
Acero aleado de alta calidad y aceros para herramientas avanzados en diámetros Ø30, Ø45 y Ø70 mm, intercambiables y fiables.
Ver detalles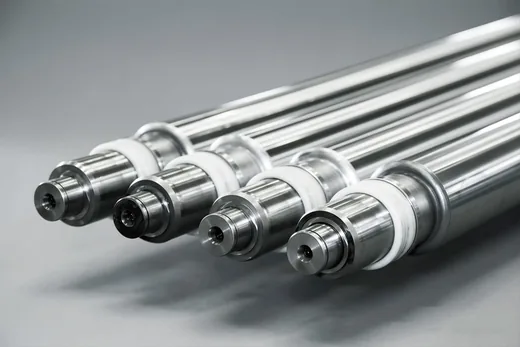
Rodillos niveladores cromados para línea de nivelación
Templado más cromado con HRC 63–65 y capa de 3 a 5 mm, para limitar desviación radial y fatiga estructural bajo carga continua.
Ver detallesReferencias de proyectos relacionadas
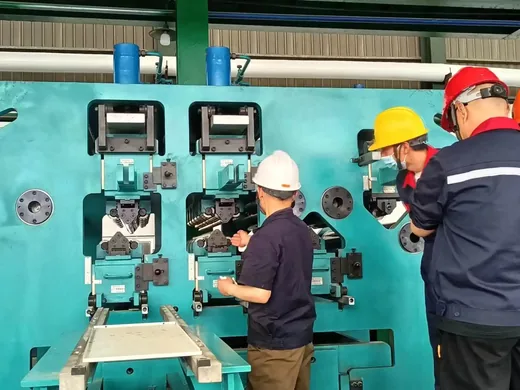
Nivelación por tensión en línea de galvanizado de 1550 mm
Configuración de nivelador por tensión y casetes de precisión para una línea de galvanizado de 1550 mm de ancho en la industria siderúrgica.
Leer másRodillos de nivelador por tensión de 1450 mm en línea de galvanizado
Suministro de rodillos de trabajo cromados y rodillos de respaldo para un nivelador por tensión de 1450 mm en línea de galvanizado.
Leer másArtículos técnicos relacionados
Diámetro del rodillo de trabajo: por qué la gama va de 16 a 68 mm
Qué gobierna la elección entre 16 y 68 mm de diámetro, y por qué un rodillo fino necesita siempre un apoyo bien dimensionado.
Leer másPor qué la planitud vuelve después del corte y qué hacer al respecto
La hoja sale plana de la cizalla y se arquea al apilarse. Las tres causas habituales y cómo distinguirlas.
Leer másCromado duro en rodillos: qué significan el espesor, la dureza y la capa
Qué aportan los 0,03–0,05 mm de cromo, los 3–5 mm de capa endurecida y los HV 800–1000, y por qué las tres cifras van juntas.
Leer másPreguntas frecuentes sobre Rodillos de línea de nivelación de precisión
¿Qué papel cumplen exactamente?
Soportan los rodillos funcionales y los rodillos intermedios durante operaciones con alta carga, conteniendo la deformación por flexión y curvatura que el procesamiento prolongado bajo tensión provoca.
¿Qué pasa si se deforman?
Aparecen productos defectuosos y se reduce la producción. Ese es precisamente el coste que el dimensionado del cuerpo y de los cuellos busca evitar.
¿Qué dureza y capa tienen?
Temple superficial de HRC 63–65 con capa endurecida de 3–5 mm y recubrimiento de 0,03–0,05 mm.
¿Se fabrican según plano?
Sí, y también a partir de la pieza desgastada cuando el plano original no está disponible.
¿Se cambian por juego?
Sí. Mezclar rodillos nuevos y desgastados en el mismo conjunto introduce diferencias de diámetro que el ajuste de la máquina no compensa.
¿Producto defectuoso por deformación de rodillos?
Envíe el plano del conjunto o las medidas actuales y le coticemos el juego completo.