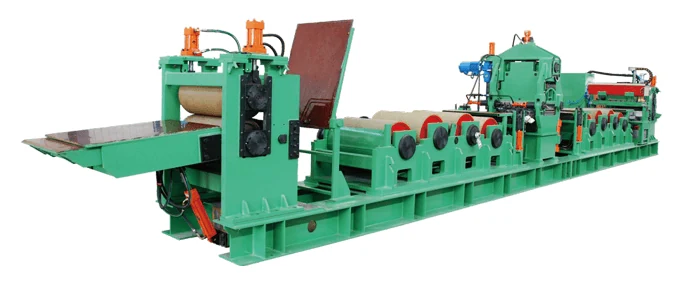
Línea de acabado y nivelación con 23 rodillos y ajuste de convexidad
Línea adecuada para el enderezado de bandas de acero inoxidable de precisión duras o semiduras, bandas de titanio y bandas de aleación de cobre. Corrige defectos locales de la forma de la banda de entrada ajustando la convexidad de los rodillos de apoyo del sistema de rodillos inferiores, y se diseña a medida según las condiciones específicas del emplazamiento.
- Espesor de trabajo de 0,08 a 0,8 mm
- Ancho de banda de 250 a 1250 mm
- Ajuste variable de la convexidad del rodillo de apoyo
- Línea continua completa diseñada a medida del emplazamiento
Beneficios clave
Qué resuelve una línea completa de 23 rodillos.
Corrige defectos locales de forma
El ajuste de la convexidad de los rodillos de apoyo del sistema inferior permite corregir un defecto localizado a lo ancho sin tener que rehacer la receta completa de nivelación.
Elimina los defectos de planitud habituales
La línea elimina eficazmente ondas, pliegues, combas y ondulaciones locales, que son los cuatro defectos con los que llega la banda de entrada.
Una sola línea, todas las funciones
Integra desenrollado, alimentación, generación de tensión, enderezado por estiramiento y salida de banda en una única línea de producción continua.
Dónde se utiliza
Qué materiales procesa.
- Bandas de acero inoxidable de precisión duras o semiduras
- Bandas de titanio de espesor fino
- Bandas de aleación de cobre para aplicaciones eléctricas
- Líneas de acabado continuo con exigencia de planitud alta
Para quién es
- Laminadores de acero inoxidable de precisión
- Procesadores de titanio y aleaciones especiales
- Transformadores de banda de cobre y latón
- Plantas que necesitan una línea de acabado completa y no solo la máquina
Problemas que resuelve
- Defectos locales de forma que el ajuste general de receta no corrige
- Ondas, pliegues, combas y ondulaciones locales en la banda de entrada
- Material duro y semiduro con recuperación elástica alta
- Necesidad de integrar varias funciones que hoy están en equipos separados
Características técnicas
Cómo se ajusta la convexidad.
Ajuste por servomotor y husillo de bolas
Un servomotor acciona un reductor y un husillo de bolas para generar un desplazamiento lineal en la cuña inclinada inferior, que es lo que modifica la convexidad.
Ajuste por cilindro servo
Como alternativa, un cilindro servo empuja directamente la cuña inclinada inferior, obteniendo el mismo efecto con una cadena mecánica más corta.
Línea continua integrada
Desenrollado, alimentación, generación de tensión, enderezado por estiramiento y salida de banda se integran en una sola línea de producción.
Especificaciones
Rango de trabajo documentado. La línea se diseña a medida según las condiciones específicas del emplazamiento.
| Configuración | 23 rodillos con ajuste de convexidad de rodillo de apoyo |
|---|---|
| Espesor de banda | 0,08 a 0,8 mm |
| Ancho de banda | 250 a 1250 mm |
| Materiales | Inoxidable duro o semiduro, titanio, aleación de cobre |
| Ajuste de convexidad | Servomotor con reductor y husillo de bolas, o cilindro servo |
| Funciones integradas | Desenrollado, alimentación, tensión, estirado-nivelado y salida |
| Diseño | A medida según las condiciones del emplazamiento |
Materiales
- Bastidor de acero de construcción para línea continua
- Conjunto de 23 rodillos de precisión con rodillos de apoyo ajustables
- Accionamientos servo para el sistema de convexidad
Proceso de fabricación
Estudio del emplazamiento
La línea se diseña a medida según las condiciones específicas del sitio, lo que incluye espacio, disposición y material a procesar.
Configuración de rodillos
Definición del conjunto de 23 rodillos y del sistema de apoyo ajustable en función del espesor y del material.
Fabricación e integración
Construcción de los módulos de desenrollado, tensión, estirado-nivelado y salida, e integración en una línea continua.
Verificación del ajuste
Comprobación del sistema de convexidad, ya sea por servomotor con husillo de bolas o por cilindro servo.
Control de calidad
- Verificación del recorrido y la repetibilidad del ajuste de convexidad
- Control dimensional del conjunto de 23 rodillos
- Comprobación de la sincronización entre módulos de la línea
- Prueba de corrección sobre los defectos de forma previstos
Opciones de personalización
- Diseño a medida según las condiciones específicas del emplazamiento
- Elección entre ajuste por servomotor o por cilindro servo
- Configuración para inoxidable, titanio o aleación de cobre
- Dimensionado dentro del rango de 250 a 1250 mm de ancho
Guía de uso
- Ajustar la convexidad para defectos locales antes de tocar la receta general
- Registrar el ajuste de convexidad por material y formato
- Verificar la homogeneidad de diámetro del conjunto en parada programada
- Comprobar la tensión de línea tras cada cambio de material
Comparativa
Frente a un nivelador de rodillos sin ajuste de convexidad.
| Defectos locales | Corrige defectos localizados a lo ancho mediante convexidad variable del apoyo |
|---|---|
| Material duro | Configurada para inoxidable duro y semiduro, titanio y aleación de cobre |
| Espesor mínimo | Trabaja desde 0,08 mm con 23 puntos de contacto |
| Alcance | Línea continua completa en lugar de una máquina aislada |
Productos relacionados
Nivelador multi-rodillo de tensión de 23 rodillos para cobre
Equipo de 23 rodillos desarrollado para el procesamiento profesional de banda de cobre, con rodillos de trabajo HRC 64~66.
Ver detalles
Nivelador multi-rodillo para chapa de titanio de 0,03 mm
Corrección de planitud con conjunto mecánico principal y sistema hidráulico servo de alta precisión, para espesores desde 0,03 mm.
Ver detalles
Línea de corte a longitud con nivelador multi-rodillo
Desviación de longitud de corte no superior a ±0,5 mm, corte a velocidad constante y cambio de longitud en pocos segundos.
Ver detalles
Enderezadora de rodillos para chapa de aluminio
Flexión controlada y alivio de tensiones con sistema de control robótico, para eliminar ondulaciones y alabeos.
Ver detallesArtículos técnicos relacionados
Nivelado por tensión frente a nivelado por rodillos: cuál necesita su línea
Por qué un nivelador de rodillos no mantiene la planitud después del corte y en qué casos hay que pasar al nivelado por tensión.
Leer más
Tijera voladora o cizalla de parada: cuándo compensa cortar en movimiento
Cómo calcular si el corte en movimiento se paga solo en su línea, con las cifras documentadas de 2500 carreras por minuto y 300 m/min.
Leer másNivelar por debajo de un milímetro: por qué hacen falta 23 rodillos
Por qué el material fino y blando no admite pocos pasos, y qué aporta el ajuste de convexidad del rodillo de apoyo.
Leer másPreguntas frecuentes sobre Línea de acabado y nivelación con 23 rodillos
¿Qué espesor y ancho procesa?
Espesores de 0,08 a 0,8 mm y anchos de 250 a 1250 mm, sobre inoxidable duro o semiduro, titanio y aleaciones de cobre.
¿Para qué sirve el ajuste de convexidad?
Para corregir defectos locales de la forma de la banda de entrada ajustando la convexidad de los rodillos de apoyo del sistema inferior, sin rehacer la receta general.
¿Cómo se acciona ese ajuste?
De dos formas: un servomotor que acciona un reductor y un husillo de bolas para desplazar la cuña inclinada inferior, o un cilindro servo que la empuja directamente.
¿Qué defectos elimina?
Ondas, pliegues, combas y ondulaciones locales, que son los defectos de planitud con los que habitualmente llega la banda.
¿Se suministra como línea completa?
Sí. Integra desenrollado, alimentación, generación de tensión, enderezado por estiramiento y salida de banda, y se diseña a medida del emplazamiento.
¿Procesa inoxidable, titanio o cobre fino?
Envíe el material, el espesor y el ancho y le propondremos la configuración de la línea de 23 rodillos.