Nivelar material fino: la lógica de los 23 rodillos
Por qué el material fino y blando no admite pocos pasos, y qué aporta el ajuste de convexidad del rodillo de apoyo.
La corrección total se reparte entre los pasos
Para una misma corrección de planitud, cuantos menos puntos de contacto haya, mayor tiene que ser la deformación aplicada en cada uno. Con material grueso eso no es un problema. Con material fino y blando, sí.
Una deformación por paso excesiva sobre cobre de 0,08 mm no corrige: marca la superficie o genera una ondulación distinta de la que se quería eliminar.
Muchos rodillos, diámetro pequeño, paso corto
La respuesta es aumentar el número de puntos de contacto y reducir el diámetro. Un conjunto de 23 rodillos con rodillos de trabajo de 16 mm permite el paso corto necesario para trabajar bandas desde 0,08 mm.
El precio a pagar es estructural: un rodillo de 16 mm no soporta la carga por sí mismo, de modo que hace falta una fila intermedia que transmita la carga y unos rodillos de apoyo que la absorban.
El ajuste de convexidad
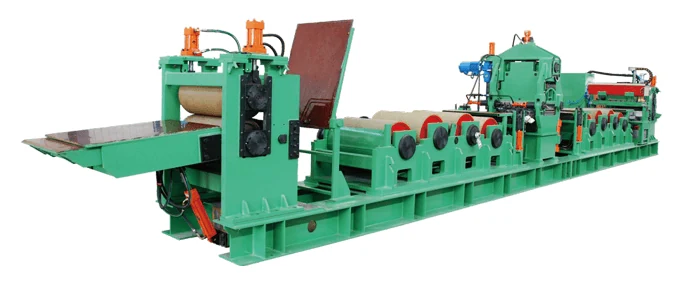
El segundo elemento que distingue a estos conjuntos es la posibilidad de corregir defectos locales. Ajustando la convexidad de los rodillos de apoyo del sistema inferior se corrige un defecto localizado a lo ancho sin rehacer la receta completa.
El accionamiento se resuelve de dos maneras: un servomotor que acciona un reductor y un husillo de bolas para desplazar la cuña inclinada inferior, o un cilindro servo que la empuja directamente.
Qué materiales lo piden
Banda de cobre de 0,08 a 1 mm para sistemas eléctricos y de alta tensión, chapa de titanio fina, aleaciones de aluminio y aceros inoxidables de precisión duros o semiduros.
Las líneas de acabado documentadas trabajan espesores de 0,08 a 0,8 mm con anchos de 250 a 1250 mm, y en las configuraciones adaptadas se documenta chapa de titanio de 0,03 mm.
- Cobre de 0,08 a 1 mm para aplicaciones eléctricas
- Titanio fino, con configuraciones adaptadas a 0,03 mm
- Inoxidable duro y semiduro de precisión
- Aleaciones de aluminio de acabado exigente
El sistema de accionamiento importa tanto como los rodillos
A esos espesores, lo que limita el resultado no es la mecánica sino la resolución del ajuste. Por eso las configuraciones para material ultrafino incorporan un sistema hidráulico servo de alta precisión.
La diferencia práctica es la repetibilidad: con un ajuste servo, el resultado no depende del operario ni del turno.
Productos mencionados en este artículo
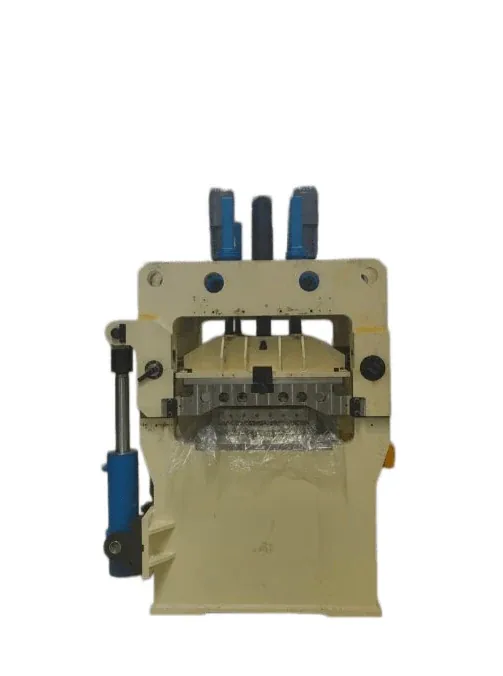
Nivelador multi-rodillo de tensión de 23 rodillos para cobre
Equipo de 23 rodillos desarrollado para el procesamiento profesional de banda de cobre, con rodillos de trabajo HRC 64~66.
Ver detalles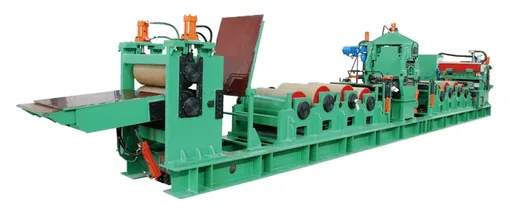
Línea de acabado y nivelación con 23 rodillos
Línea continua para inoxidable duro o semiduro, titanio y cobre, de 0,08 a 0,8 mm de espesor y 250 a 1250 mm de ancho.
Ver detalles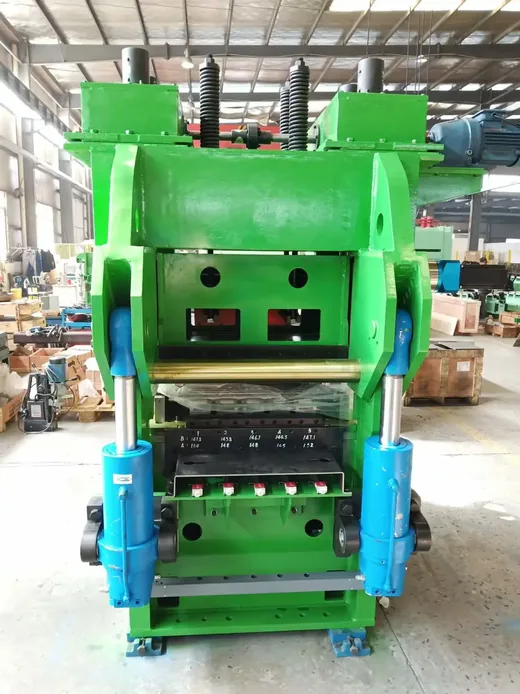
Nivelador multi-rodillo para chapa de titanio de 0,03 mm
Corrección de planitud con conjunto mecánico principal y sistema hidráulico servo de alta precisión, para espesores desde 0,03 mm.
Ver detallesPreguntas de los lectores
¿Por qué 23 y no otro número?
Es la configuración documentada de esta gama, que equilibra el número de pasos con la complejidad mecánica del conjunto. Lo importante es la lógica: más puntos de contacto permiten incrementos de deformación que el material fino tolera.
¿Qué espesor mínimo se puede nivelar?
Hay configuraciones en servicio con banda de cobre desde 0,08 mm y adaptaciones documentadas para chapa de titanio de 0,03 mm. El mínimo real depende del ancho, del material y de la planitud de entrada.
¿Para qué sirve exactamente la convexidad ajustable?
Para corregir defectos que no son uniformes a lo ancho. Si el centro queda largo respecto a los bordes, la convexidad del apoyo compensa esa diferencia sin tocar el resto de la receta.
¿Sirve para acero?
Sí, dentro del rango de espesor y límite elástico de la configuración. Para acero grueso o de muy alta resistencia, el nivelador por tensión es la máquina adecuada.
¿Trabaja por debajo de un milímetro?
Envíe el material, el espesor y el ancho y le confirmaremos si el conjunto multirrodillo es la configuración correcta.