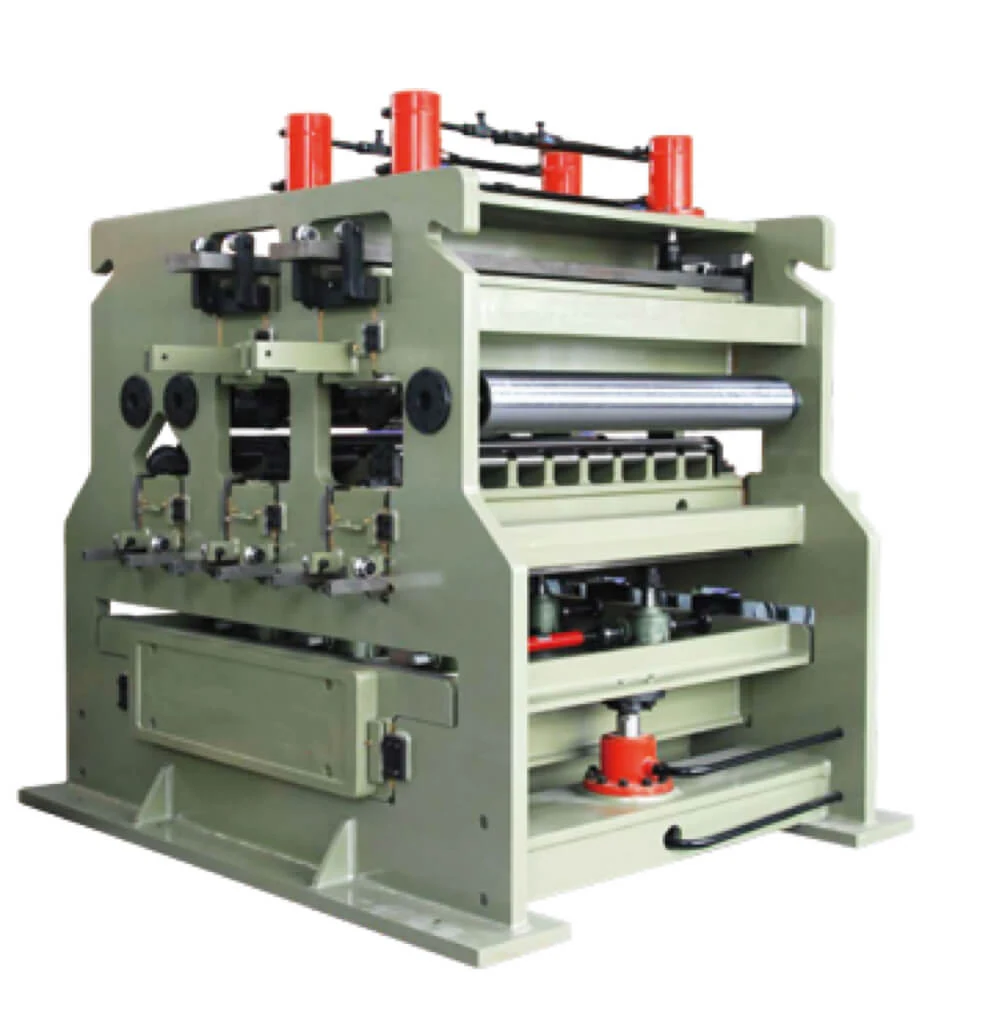
Enderezador por tensión de tipo seco con dos doblados y un nivelado
Equipo metalúrgico de alto rendimiento dedicado a la corrección de la planitud de la banda metálica, ampliamente utilizado en las líneas de galvanizado orientadas a las energías nuevas y en las líneas de procesamiento metálico continuo. Elimina eficazmente defectos típicos como ondas de borde, abolladuras centrales y curvatura, optimizando la planitud para cumplir los requisitos de los procesos posteriores.
- Configuración de dos doblados y un nivelado
- Operación de tipo seco
- Estructura mecánica robusta para servicio continuo prolongado
- Uso documentado en líneas de galvanizado de nuevas energías
Beneficios clave
Qué aporta esta configuración.
Planitud para el proceso siguiente
Optimiza de forma considerable la planitud de la banda para cumplir los estrictos requisitos de calidad de los procesos de fabricación posteriores.
Configuración más simple y directa
Dos doblados y un nivelado concentran la corrección en menos etapas, lo que reduce la complejidad mecánica cuando el nivel de defecto de entrada no exige una doble nivelación.
Estabilidad en servicio continuo
La estructura mecánica robusta mantiene un rendimiento estable en condiciones de funcionamiento continuo a largo plazo propias de un taller metalúrgico.
Dónde se utiliza
Dónde trabaja.
- Líneas de galvanizado orientadas a las energías nuevas
- Líneas de procesamiento metálico continuo
- Corrección de planitud de banda de acero al carbono
- Preparación de banda para procesos de fabricación posteriores exigentes
Para quién es
- Líneas de galvanizado del sector de nuevas energías
- Plantas de procesamiento metálico continuo
- Procesadores de banda de acero al carbono
- Compradores que buscan corrección de planitud sin la complejidad de la doble nivelación
Problemas que resuelve
- Ondas de borde en la banda procesada
- Abolladuras centrales que el proceso siguiente no tolera
- Curvatura de la banda a la salida del proceso anterior
- Equipos que pierden rendimiento en funcionamiento continuo prolongado
Características técnicas
Cómo está construido.
Dos doblados y un nivelado
La configuración aplica dos etapas de doblado y una de nivelado, suficiente cuando el defecto de entrada no requiere una segunda etapa de nivelación fina.
Operación de tipo seco
Trabaja sin fluido de proceso sobre la banda, lo que mantiene la superficie limpia para los pasos posteriores de la línea.
Estructura mecánica robusta
El conjunto está dimensionado para mantener el rendimiento estable en funcionamiento continuo a largo plazo en taller metalúrgico.
Especificaciones
Valores documentados de esta configuración. El dimensionado final se fija sobre la especificación de su línea.
| Arquitectura | Dos doblados y un nivelado |
|---|---|
| Tipo de operación | Seca |
| Ancho documentado | Hasta 1850 mm |
| Espesor documentado | Hasta 4,0 mm |
| Velocidad documentada | Hasta 600 m/min |
| Material procesado | Banda de acero al carbono |
| Aplicación | Galvanizado de nuevas energías y procesamiento continuo |
Materiales
- Bastidor de acero de construcción robusto
- Unidades de doblado y nivelado con rodillos tratados
- Conjunto de rodillos dimensionado para el rango de espesor
Proceso de fabricación
Dimensionado
Ancho, espesor y grado de acero determinan la configuración de rodillos y la carga de trabajo.
Fabricación del bastidor
Construcción de la estructura mecánica robusta que sostiene la geometría bajo carga.
Montaje de unidades
Montaje de las dos etapas de doblado y de la etapa de nivelado con la geometría calculada.
Verificación
Comprobación de la geometría y de la respuesta de cada unidad antes del envío.
Control de calidad
- Verificación de la geometría del conjunto de rodillos
- Comprobación de la respuesta de las unidades de doblado y nivelado
- Control de la rigidez del bastidor
- Documentación de inspección acordada en el acuerdo técnico
Opciones de personalización
- Configuración para el ancho y el espesor de su línea
- Ampliación a doble nivelado si el defecto de entrada lo exige
- Integración con la línea de galvanizado existente
- Geometría ajustada al grado de acero procesado
Guía de uso
- Verificar que el defecto de entrada no exige una segunda etapa de nivelado
- Ajustar las unidades de doblado antes de cambiar de formato
- Revisar el estado superficial de los rodillos en parada programada
- Registrar el resultado de planitud por grado y formato
Comparativa
Frente a la configuración de doble curvado y doble nivelado.
| Etapas de corrección | Dos doblados y un nivelado, frente a dos y dos en la configuración ampliada |
|---|---|
| Complejidad mecánica | Menor, al prescindir de la segunda etapa de nivelación fina |
| Ancho documentado | Hasta 1850 mm, frente a 2700 mm de la configuración de formato amplio |
| Aplicación | Galvanizado de nuevas energías y procesamiento metálico continuo |
Productos relacionados
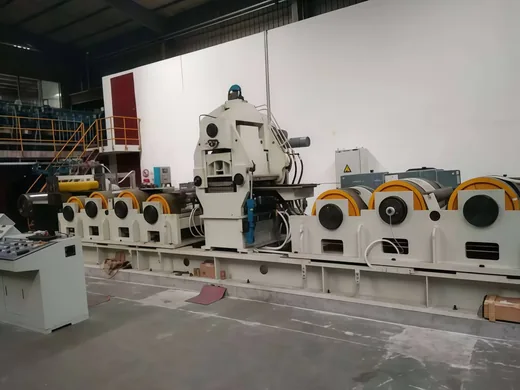
Máquina de corte a longitud fija con nivelador de tensión
Corte a longitud con nivelación integrada para inoxidable, componentes eléctricos y piezas de carrocería, de 0,1 a 2,5 mm.
Ver detalles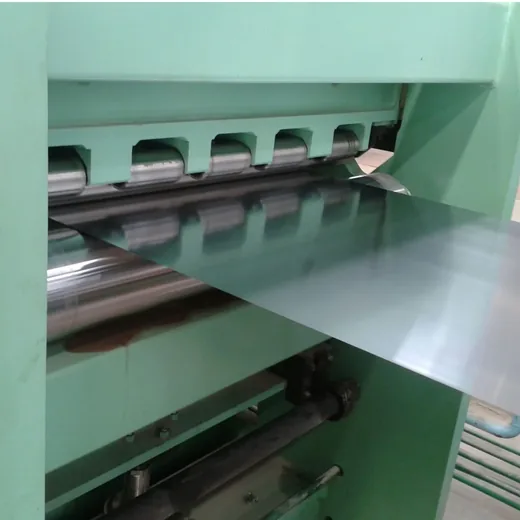
Nivelador de tensión para chapas de aluminio
Estira la banda por tensión y flexión continua, con rodillos tensores en entrada y salida que estabilizan la carga de tracción.
Ver detalles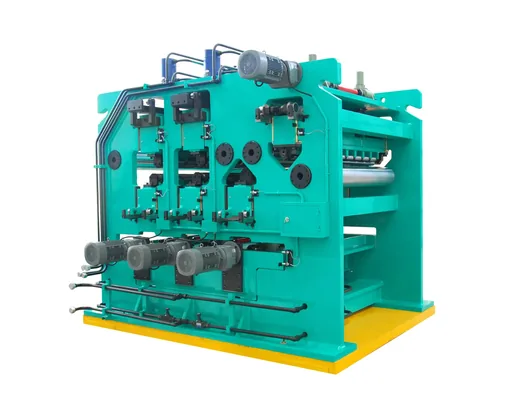
Máquina de enderezado por tensión para chapas de aluminio
Dos filas de componentes de flexión y rodillos equilibradores que eliminan defectos tridimensionales de forma en dos etapas.
Ver detalles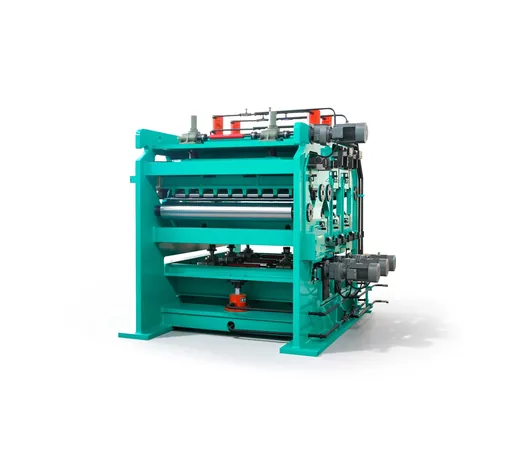
Nivelador de tensión de doble curvado y doble nivelación
Dos unidades de curvado y dos de nivelación para acero al carbono destinado a la industria de energías nuevas.
Ver detalles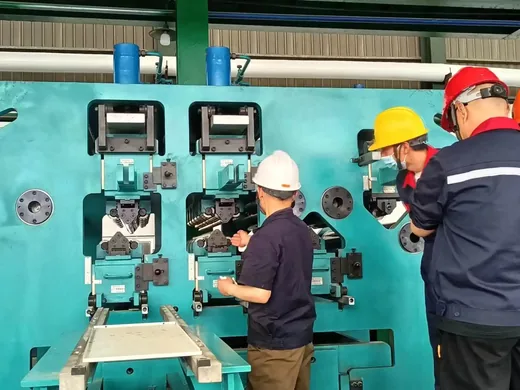
Preguntas frecuentes sobre Enderezador por tensión seco de dos doblados y un nivelado
¿Cuándo basta con un solo nivelado?
Cuando el nivel de defecto de la banda de entrada no exige una segunda etapa de nivelación fina. Si su material llega con defectos severos o el requisito de planitud es muy estricto, corresponde la configuración de doble nivelado.
¿Qué ancho admite?
El ancho documentado de esta configuración llega hasta 1850 mm, con espesores de hasta 4,0 mm y velocidades de hasta 600 m/min.
¿Qué defectos elimina?
Ondas de borde, abolladuras centrales y curvatura, que son los defectos típicos de la banda en procesamiento continuo.
¿Por qué tipo seco?
Porque mantiene la superficie libre de fluido de proceso, lo que es necesario cuando los pasos posteriores de la línea son sensibles a residuos.
¿Sirve para líneas que no sean de galvanizado?
Sí. Se usa ampliamente también en líneas de procesamiento metálico continuo; indique el proceso concreto para confirmar la configuración.
¿Qué planitud exige su proceso siguiente?
Envíe el ancho, el espesor y el requisito de planitud y le diremos si esta configuración basta.