Controlar el espesor de película en una recubridora por rodillos
Qué parámetros gobiernan el consumo de químico por tonelada y por qué el rodillo aplicador no toca la banda.
El espesor de película es coste en cada metro
En una línea de recubrimiento continuo, el espesor aplicado decide dos cosas a la vez: la protección del producto y el consumo de químico. Aplicar de más cuesta dinero en cada metro de banda; aplicar de menos genera reclamación.
Por eso el control del espesor no es un ajuste de calidad sino un parámetro económico directo, y conviene medirlo por tonelada procesada y no solo por lote.
Aplicador y tomador, no un solo rodillo
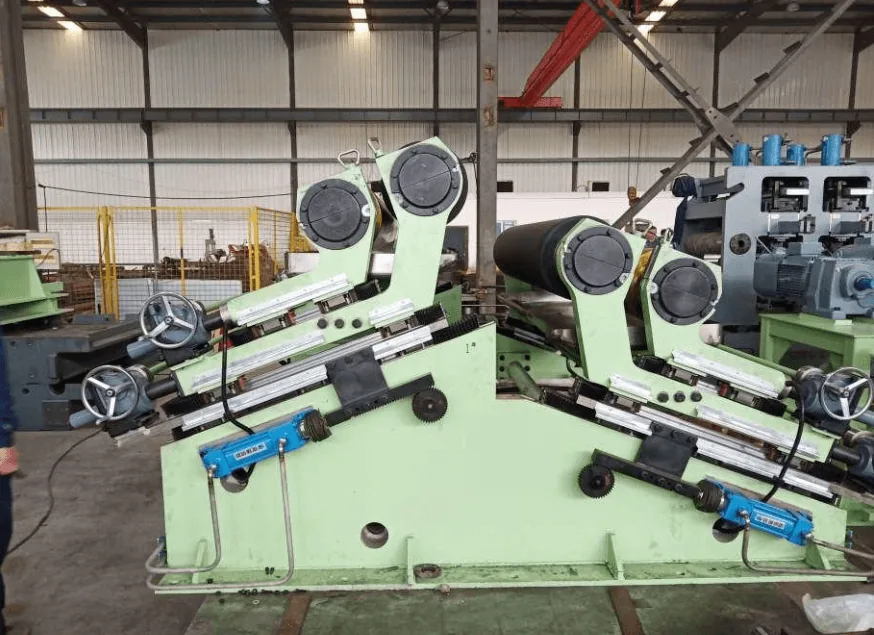
La aplicación se realiza mediante el rodillo aplicador y el rodillo tomador. La relación de trabajo entre ambos, junto con la presión de contacto, es lo que determina la cantidad de producto depositado.
Eso significa que puede ajustar el consumo sin cambiar de formulación química, que es la palanca más rápida cuando el consumo se desvía de lo previsto.
Por qué el aplicador no toca la banda
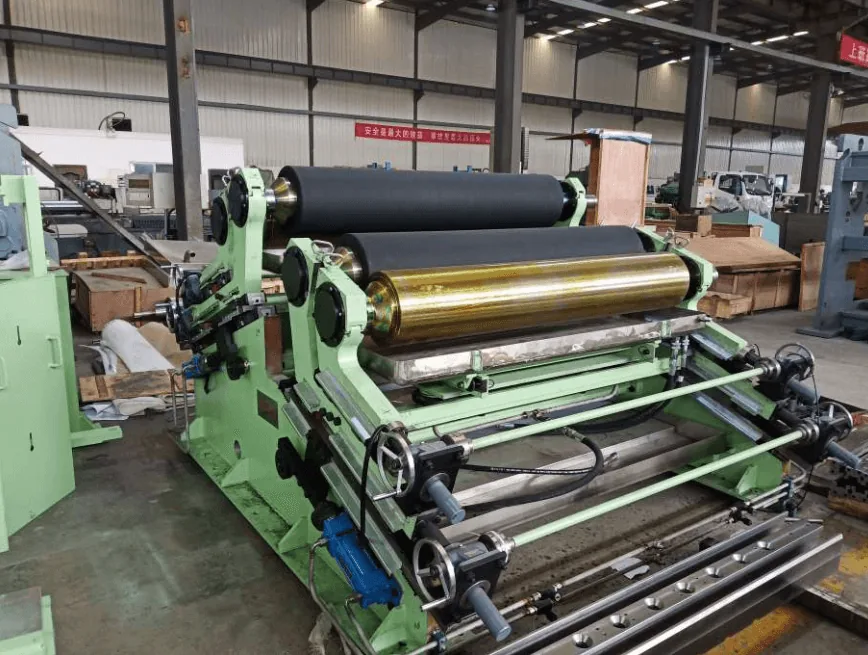
Los rodillos aplicadores frontal y trasero mantienen un ligero espacio sin contacto con la banda. No es una holgura tolerada sino una condición de diseño: mejora la calidad de aplicación y evita marcar la superficie.
Mantener ese espacio en su valor correcto es parte del mantenimiento de la sección, y su deriva es una causa habitual de espesor irregular.
La instrumentación que hace falta
Sin medida no hay control. Las configuraciones documentadas incorporan sensores de presión que realimentan la presión de rodillo y, en los rodillos de recubrimiento de pasivación, cuatro células de carga dedicadas.
A eso se suman rodamientos lineales para el desplazamiento del bastidor y accionamiento del cabezal frontal por cilindros hidráulicos, con apertura rápida sincronizada del cabezal superior para la limpieza.
- Sensores de presión con realimentación del valor de rodillo
- Cuatro células de carga en los rodillos de pasivación
- Rodamientos lineales para el movimiento del bastidor
- Apertura rápida sincronizada del cabezal superior
Elegir el tipo estructural
La recubridora se clasifica en tres tipos: horizontal, vertical y de bobinado. El modelo vertical es el que se emplea habitualmente en líneas de galvanizado, mientras que los tres son aplicables a las líneas de recubrimiento de color.
El rango de trabajo documentado de la gama es de 450 a 2200 mm de ancho, de 0,15 a 3 mm de espesor y de 70 a 260 m/min de velocidad.
Productos mencionados en este artículo
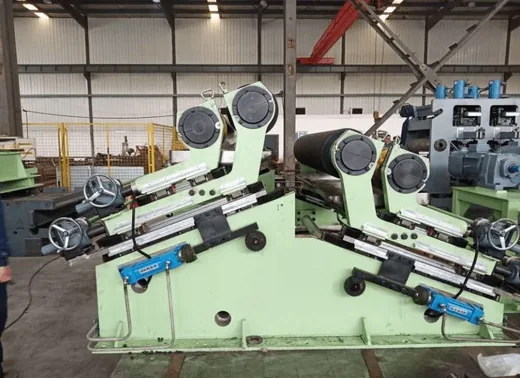
Máquina recubridora por rodillos
Aplica pintura y solución de pasivación sobre banda de 450 a 2200 mm y 0,15 a 3 mm, a velocidades de 70 a 260 m/min.
Ver detalles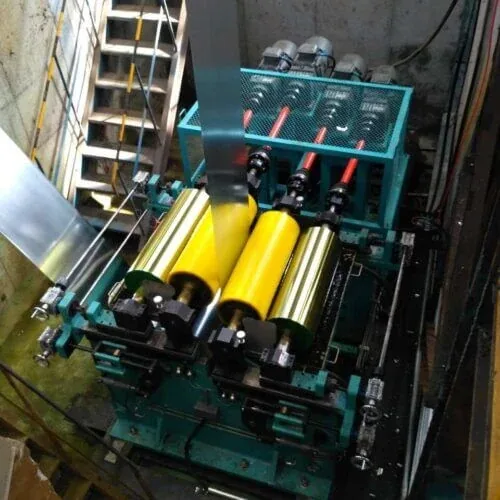
Recubridora de rodillo de pasivación para línea de color
Aplica una película de cromo trivalente sobre banda de 450 a 2200 mm, con cabezales simétricos a ambas caras.
Ver detalles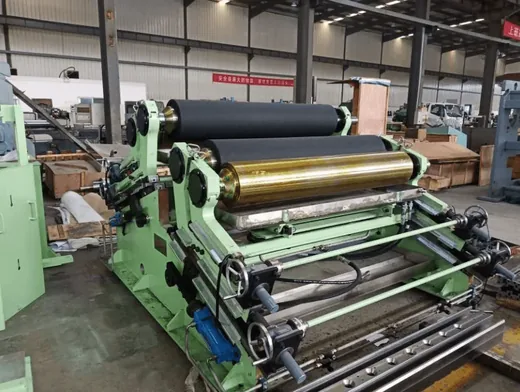
Recubridora de pasivación para línea de recubrimiento de color
Aplica película de cromo trivalente sobre banda de 450 a 2200 mm y 0,15 a 3 mm, a 70-260 m/min.
Ver detallesPreguntas de los lectores
¿Puedo reducir el consumo sin cambiar de químico?
Sí. La relación de velocidades entre aplicador y banda y la presión de contacto son parámetros de operación, de modo que el espesor de película se puede ajustar sin tocar la formulación.
¿Qué material debe tener el rodillo aplicador?
Depende del químico aplicado, que determina la compatibilidad y la vida del recubrimiento del rodillo. Indique el producto que utiliza y le confirmaremos la especificación.
¿Se pueden tratar las dos caras?
Sí. Los cabezales de recubrimiento se sitúan en la cara frontal y en la opuesta de la banda, con disposición simétrica.
¿Qué se aplica en la pasivación?
Una fina película de compuesto de cromo trivalente, que proporciona protección anticorrosiva duradera y mejora la resistencia a la corrosión del material base.
¿Cuánto químico consume por tonelada?
Envíe el ancho, la velocidad de línea y el producto que aplica y revisaremos su configuración.